

Wybór najlepszego kleju do magnesów zależy od powłoki magnesu, materiału łączonego elementu, kierunku obciążenia, warunków środowiskowych, grubości spoiny i procesu produkcyjnego. Nie ma jednego kleju, który byłby najlepszy do każdego zespołu z magnesami neodymowymi.
W przypadku trwałych zespołów przemysłowych inżynierowie często w pierwszej kolejności oceniają dwuskładnikowe kleje epoksydowe lub konstrukcyjne kleje akrylowe. Kleje cyjanoakrylowe mogą być odpowiednie do małych, dobrze dopasowanych części, natomiast kleje elastyczne lub taśmy klejące aktywowane dociskiem wymagają weryfikacji pod kątem konkretnego zastosowania. Oficjalne wytyczne Permabond dotyczące klejenia magnesów potwierdzają, że w zależności od wymagań produkcyjnych i aplikacyjnych można rozważyć kilka grup klejów. Wytyczne Permabond dotyczące klejenia magnesów
W tym poradniku omówiono nakładane zewnętrznie kleje ciekłe, konstrukcyjne i elastyczne oraz taśmy klejące. Magnesy z wcześniej naniesioną warstwą klejącą stanowią odrębną metodę mocowania.
Przed uruchomieniem produkcji:
- Określ rodzaj powłoki magnesu i rzeczywistą powierzchnię łączonego elementu.
- Określ sposób obciążenia połączenia.
- Sprawdź temperaturę, wilgoć, substancje chemiczne, drgania i uderzenia.
- Zapoznaj się z aktualnymi kartami TDS i SDS wybranego kleju.
- Przetestuj reprezentatywne zespoły w rzeczywistych warunkach eksploatacji.

Jaki rodzaj kleju warto rozważyć?
Poniższa tabela służy do wstępnej selekcji, a nie do zatwierdzania produktów.
| Rodzaj kleju | Dlaczego warto go ocenić | Kwestie wymagające potwierdzenia przed wyborem |
|---|---|---|
| Dwuskładnikowy klej epoksydowy | Trwałe, sztywne zespoły i połączenia, które mogą wymagać wypełnienia pewnej szczeliny | Czy dany produkt zapewnia przyczepność do obu łączonych powierzchni? Jaką szczelinę, proporcję mieszania, czas unieruchomienia, czas pełnego utwardzenia i warunki środowiskowe dopuszcza jego TDS? |
| Klej akrylowy konstrukcyjny | Zespoły metalowe i procesy produkcyjne, w których może być konieczne szybkie uzyskanie wytrzymałości manipulacyjnej | Czy wymaga aktywatora lub podkładu? Czy jest kompatybilny z powłoką magnesu, podłożem, szczeliną i procesem produkcyjnym? |
| Klej cyjanoakrylowy | Małe, ściśle dopasowane części wymagające szybkiego unieruchomienia | Czy wytrzyma rzeczywistą szerokość szczeliny, obciążenia oddzierające i udarowe oraz warunki wilgotnościowe i temperaturowe przez cały wymagany okres eksploatacji? |
| Klej elastyczny lub poliuretanowy | Zespoły, w których istotne mogą być przemieszczenia lub różnice rozszerzalności cieplnej | Czy zapewnia wystarczającą sztywność i odporność na warunki środowiskowe przy wymaganym obciążeniu? |
| Taśma klejąca aktywowana dociskiem | Płaskie powierzchnie i procesy mocowania wymagające kontrolowanej grubości | Czy w rzeczywistym położeniu montażowym jest odporny na długotrwałe obciążenie, oddziaływanie czynników na krawędzie, temperaturę, wilgoć i pełzanie? |
Kleje o różnym składzie chemicznym różnią się wymaganiami dotyczącymi przygotowania powierzchni, czasem otwartym, tempem narastania wytrzymałości, elastycznością i odpornością na uderzenia. Dlatego wyboru należy dokonywać na poziomie konkretnego produktu, a nie wyłącznie na podstawie nazwy grupy klejów. Materiały 3M dotyczące klejów konstrukcyjnych
Czy klej epoksydowy jest zawsze najlepszym klejem do magnesów?
Nie. Kleje epoksydowe są jedną z możliwych grup klejów, jednak poszczególne produkty różnią się sztywnością, zdolnością wypełniania szczelin, procesem utwardzania, odpornością temperaturową i kompatybilnością z podłożem.
Produkt odpowiedni do sztywnego zespołu stalowego może nie nadawać się do obudowy z tworzywa sztucznego, warunków powtarzających się uderzeń, krótkiego cyklu produkcyjnego ani łączenia materiałów o dużej różnicy rozszerzalności cieplnej.
Kiedy należy rozważyć zastosowanie strukturalnego kleju akrylowego?
Strukturalne kleje akrylowe są często brane pod uwagę w zespołach łączących magnes z metalem oraz w procesach produkcyjnych wymagających stosunkowo szybkiego ustalenia elementów.
Niektóre produkty wymagają aktywatora, podkładu lub określonego sposobu mieszania. Wymóg ten należy uwzględnić w planowaniu produkcji, a nie dopiero po wykonaniu próbek.
Czy klej cyjanoakrylowy może utrzymać magnes neodymowy?
Klej cyjanoakrylowy, potocznie nazywany klejem błyskawicznym, może sprawdzić się w przypadku małych części o czystych i ściśle przylegających powierzchniach.
Nie należy zakładać, że szybkie ustalenie elementów oznacza odporność połączenia na dużą szczelinę, powtarzające się oddzieranie, uderzenia, wilgoć lub długotrwałe oddziaływanie temperatury. Należy sprawdzić dokumentację konkretnego produktu i przetestować rzeczywisty zespół.
Co należy sprawdzić przed wyborem kleju do magnesów?
1. Jaka powłoka znajduje się na magnesie?
Połączenie klejowe magnesu neodymowego jest zwykle wykonywane na jego zewnętrznej powłoce. Opcje powłok Osenc mogą obejmować NiCuNi, cynk, powłokę epoksydową, złoto, PTFE, Parylene oraz inne systemy dostosowane do konkretnego projektu.
Klej musi zatem łączyć się z powłoką, a nie po prostu z “neodymem”.”
Materiał NdFeB jest podatny na korozję i zwykle zabezpiecza się go powłoką. Uszkodzenie tej warstwy ochronnej podczas przygotowania powierzchni może stwarzać ryzyko korozji. Wytyczne Arnold Magnetic Technologies dotyczące produkcji magnesów
Możliwe miejsca uszkodzenia obejmują:
- Między klejem a powłoką magnesu.
- W warstwie kleju.
- W obrębie systemu powłokowego.
- Między powłoką a magnesem.
- Między klejem a łączonym elementem.
- Między powłoką malarską lub proszkową a metalem podłoża.
Przed określeniem procesu klejenia należy potwierdzić dokładny rodzaj powłoki. Podczas przygotowywania specyfikacji magnesu należy zapoznać się z opracowanym przez OSENC przeglądem powłok magnesów neodymowych .
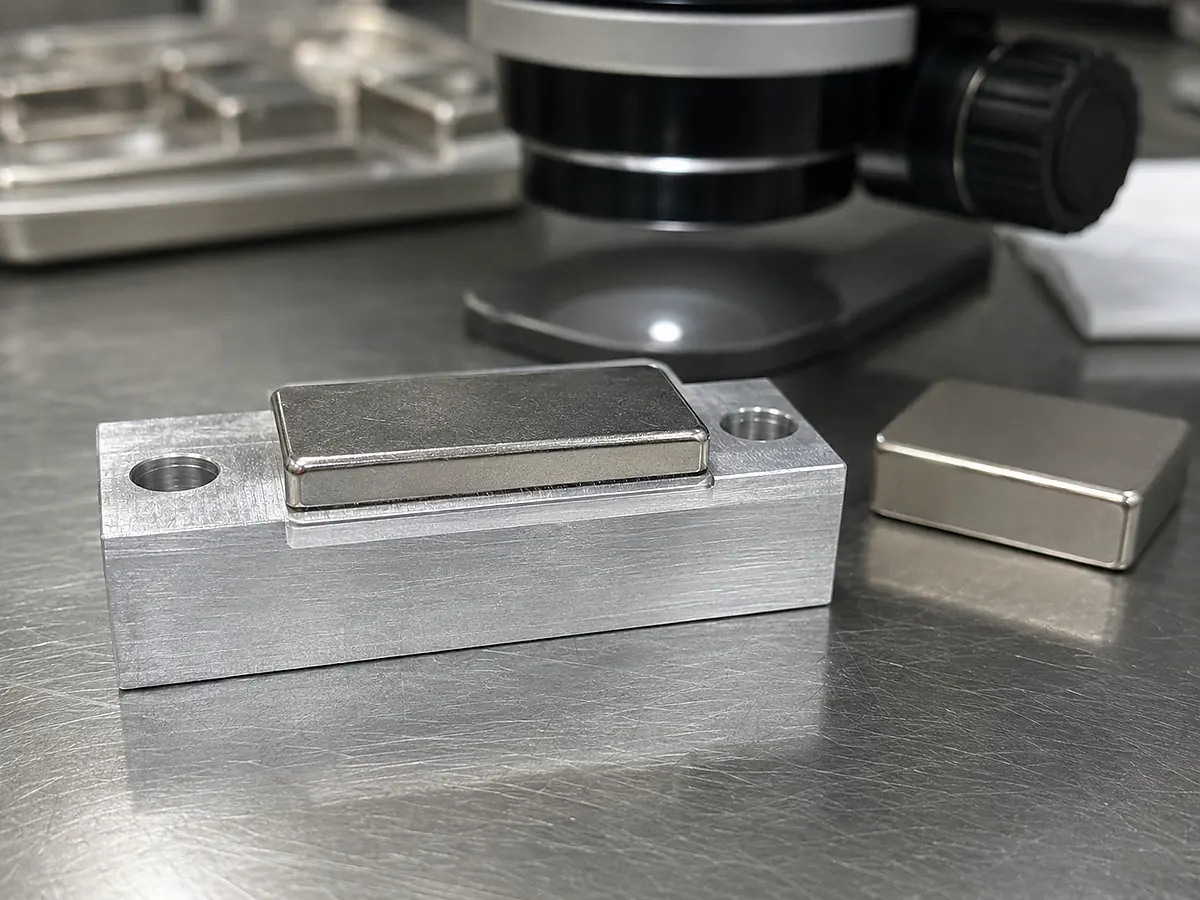
2. Jaka jest rzeczywista powierzchnia łączonego elementu?
Stal, stal nierdzewna, niepowlekane aluminium, aluminium anodowane, tworzywo sztuczne, powłoka malarska i powłoka proszkowa stanowią różne podłoża do klejenia.
Klej styka się z wykończeniem powierzchni, a nie z materiałem bazowym podanym na rysunku technicznym. Olej, pył, tlenki, środki antyadhezyjne, inhibitory korozji, farba oraz dodatki do tworzyw sztucznych mogą wpływać na połączenie klejowe.
Wytyczne firmy 3M dotyczące klejów konstrukcyjnych wskazują, że czyszczenie i przygotowanie powierzchni zależą od rodzaju podłoża oraz wymaganych właściwości połączenia klejowego. Biuletyn techniczny 3M dotyczący przygotowania powierzchni
Nie należy rutynowo dobierać rozpuszczalnika do czyszczenia. Jego dobór należy zweryfikować na podstawie instrukcji stosowania kleju, informacji o kompatybilności z podłożem oraz karty charakterystyki (SDS) rozpuszczalnika.
3. W jaki sposób będzie obciążane połączenie?
Połączenia klejowe mogą być poddawane rozciąganiu, ściskaniu, ścinaniu, oddzieraniu i rozłupywaniu.
Oddzieranie i rozłupywanie powodują koncentrację obciążenia w pobliżu krawędzi. Przy prawidłowej konstrukcji połączenia ścinanie, rozciąganie i ściskanie mogą rozkładać obciążenie na większej powierzchni klejenia. Typowe rodzaje naprężeń w połączeniach klejowych według 3M
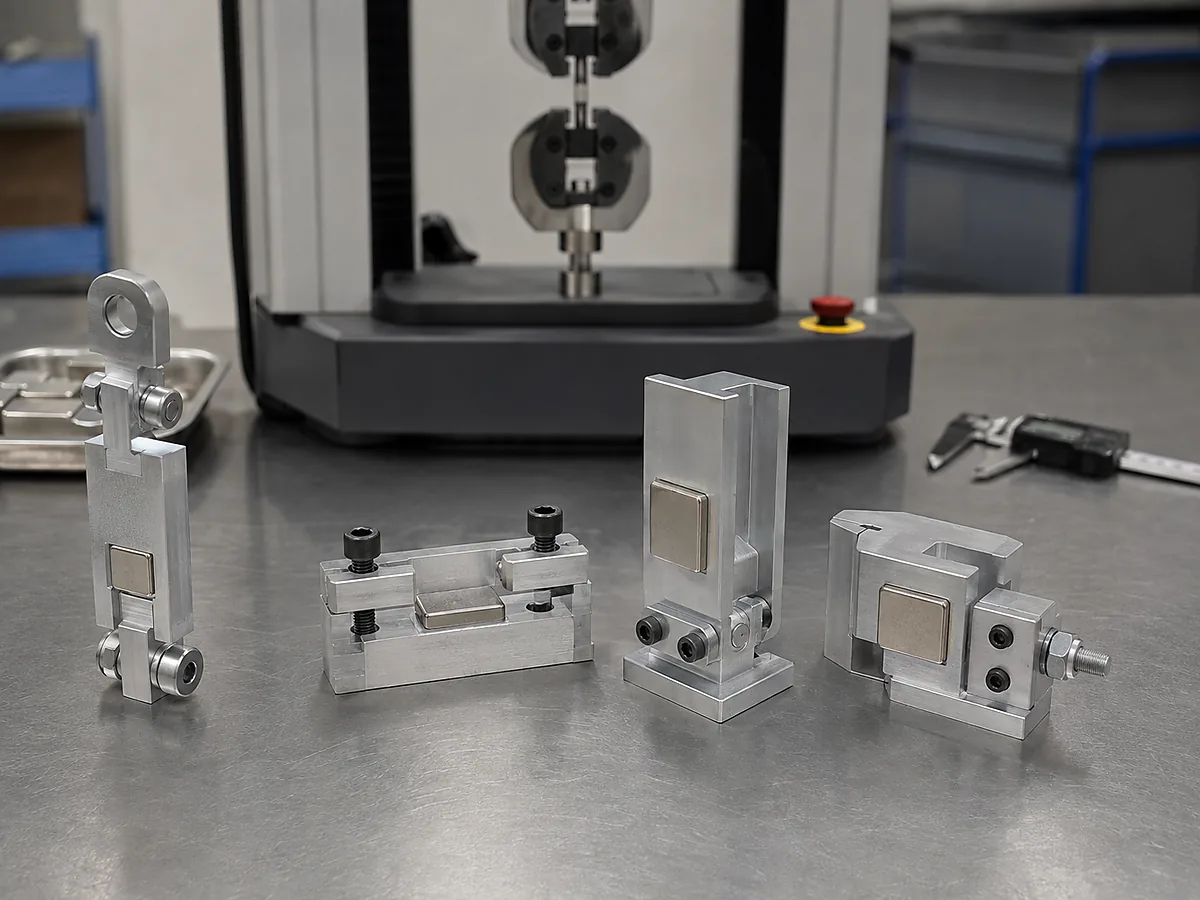
Deklarowana siła odrywania magnesu nie jest automatycznie obciążeniem obliczeniowym jego połączenia klejowego. Magnes może być badany przy prostoliniowym odrywaniu, natomiast po zamontowaniu klej może być poddawany ścinaniu, oddzieraniu, skręcaniu, uderzeniom lub kombinacji tych obciążeń.
Należy udokumentować oba aspekty:
- Wymaganą funkcję magnetyczną magnesu.
- Obciążenie mechaniczne, które musi przenieść połączenie klejowe.
4. Na jakie warunki środowiskowe będzie narażony zespół?
Należy potwierdzić:
- Minimalną i maksymalną temperaturę pracy.
- Temperaturę montażu i utwardzania.
- Cykliczne zmiany temperatury.
- Narażenie na wilgoć lub wodę.
- Narażenie na oleje, środki czyszczące, paliwa lub inne substancje chemiczne.
- Eksploatacja w pomieszczeniach lub na zewnątrz.
- Drgania i uderzenia.
- Wymagana trwałość eksploatacyjna.
- Konsekwencje uszkodzenia połączenia.
Nie należy mylić temperatury nakładania kleju, temperatury utwardzania, temperatury krótkotrwałego narażenia i temperatury pracy ciągłej.
Klasa magnesu, powłoka, klej, podłoże i sąsiednie komponenty muszą być odporne na odpowiednie warunki. Nie istnieje niezależna od klasy graniczna temperatura, którą można zastosować do każdego magnesu neodymowego.
5. Jaka szczelina i jaki proces produkcyjny są dostępne?
Należy potwierdzić:
- Projektowana grubość spoiny klejowej.
- Różnice wymiarowe między częściami.
- Proporcje mieszania, jeśli ma to zastosowanie.
- Metoda dozowania.
- Czas roboczy.
- Czas ustalania.
- Warunki pełnego utwardzenia.
- Wielkość produkcji.
- Dopuszczalny wypływ kleju.
- Metoda kontroli.
Czas ustalania nie jest tym samym co czas pełnego utwardzenia. Producenci klejów podają je jako odrębne warunki procesu, a oba mogą się różnić w zależności od produktu i środowiska utwardzania. 3M — dobór i stosowanie kleju konstrukcyjnego
Jak krok po kroku kleić magnesy neodymowe?
Krok 1: Sprawdzenie powłoki i instrukcji stosowania kleju
Określ powłokę magnesu, materiał łączonego elementu i wykończenie powierzchni.
Zapoznaj się z aktualnymi kartami TDS i SDS wybranego kleju. Sprawdź wymagania dotyczące przygotowania powierzchni, szczeliny, dozowania, proporcji mieszania, czasu ustalania, pełnego utwardzenia, temperatury, przechowywania i bezpieczeństwa.
Krok 2: Przymiarka zespołu na sucho i sprawdzenie biegunowości
Przed naniesieniem kleju sprawdź wymiary, luzy, miejsce na klej, kierunek magnesowania, biegunowość oraz dostęp do oprzyrządowania mocującego.
Silne magnesy mogą gwałtownie przyciągnąć stalowe narzędzia, przyrządy i inne magnesy. Kontroluj strefę pracy, aby ograniczyć ryzyko zderzeń, wykruszeń, przytrzaśnięć i błędów biegunowości.
Spiekane magnesy ziem rzadkich są kruche i wymagają ostrożnego obchodzenia się. Wytyczne Arnold Magnetic Technologies dotyczące doboru magnesów
Należy również ustalić, czy klejenie odbywa się przed magnesowaniem, czy po nim. Nie ma jednej optymalnej kolejności dla wszystkich zastosowań. Dostawca magnesu i zespołu powinien przeanalizować sposób obchodzenia się z elementami, kontrolę biegunowości, konstrukcję przyrządu, otaczające komponenty oraz możliwość namagnesowania gotowego zespołu zgodnie z założeniami.
Krok 3: Czyszczenie powierzchni klejonych
Usuń zanieczyszczenia za pomocą procedury kompatybilnej z:
- Powłoką magnesu.
- Łączonym podłożem.
- Wybranym klejem.
- Wymaganiami bezpieczeństwa w miejscu pracy.
Nie należy zakładać, że jeden rozpuszczalnik nadaje się do każdej powłoki, tworzywa sztucznego, farby lub kleju. Przed klejeniem należy doprowadzić powierzchnie do stanu wymaganego w instrukcji kleju.
Krok 4: Wykonuj wyłącznie wymagane przygotowanie powierzchni
Obróbkę ścierną, podkład, obróbkę plazmową lub inne przygotowanie wstępne należy stosować wyłącznie wtedy, gdy wymagają tego instrukcje wybranego kleju lub na to zezwalają oraz gdy potwierdzono ich kompatybilność z powłoką magnesu.
Nie należy ustalać procesu, który uszkadza lub usuwa powłokę ochronną. Jeśli kompatybilność powłoki jest nieznana, należy wstrzymać prace i uzyskać potwierdzenie od dostawców magnesu i kleju.
Krok 5: Nałóż kontrolowaną ilość kleju
Postępuj zgodnie z wymaganym procesem dozowania i mieszania.
Zbyt mała ilość kleju może spowodować niepełne pokrycie. Zbyt duża ilość może doprowadzić do wypływu kleju, zanieczyścić sąsiednie powierzchnie, wpłynąć na wymiary końcowe lub utworzyć niekontrolowaną szczelinę.
Nie należy szacować proporcji mieszania kleju dwuskładnikowego, chyba że instrukcja produktu wyraźnie dopuszcza taką metodę.
Krok 6: Ustaw magnes i zamocuj go w przyrządzie
Umieść magnes we właściwej orientacji i unieruchom go tak, aby nie przesuwał się ani nie obracał.
Przyrząd mocujący powinien utrzymywać wymaganą szczelinę i ustawienie. Nie powinien wywierać niekontrolowanego nacisku, który usuwałby zbyt dużą ilość kleju ze złącza.
Krok 7: Wykonaj określone utwardzanie
Utrzymuj czas i temperaturę podane w karcie TDS produktu. Nie obciążaj ani nie testuj zespołu wyłącznie dlatego, że osiągnął wytrzymałość manipulacyjną.
Jeśli stosowane jest ciepło, potwierdź, że pełny cykl jest kompatybilny z gatunkiem magnesu, powłoką, podłożem, przyrządem mocującym, klejem i sąsiednimi komponentami.
Krok 8: Skontroluj złącze
Sprawdź:
- Ustawienie i biegunowość magnesu.
- Widoczne przemieszczanie się.
- Wypływ kleju.
- Niepełne pokrycie lub widoczne puste przestrzenie.
- Uszkodzenie powłoki.
- Kolizje z sąsiednimi częściami.
- Zgodność z wymaganym zapisem procesu utwardzania.
Inspekcja wizualna nie może potwierdzić długoterminowej wytrzymałości połączenia klejowego, ale może wykryć oczywiste wady procesu przed badaniami walidacyjnymi.

Jak przykleić magnes do metalu?
Przed wyborem procesu przygotowania powierzchni należy ustalić, z jakim materiałem metalowym mamy faktycznie do czynienia.
| Powierzchnia metalowa | Co należy potwierdzić |
|---|---|
| Stal niepowlekana | Olej, tlenki, inhibitor korozji, chropowatość i wymagane przygotowanie powierzchni |
| Stal nierdzewna | Gatunek, stan powierzchni, zanieczyszczenia i kompatybilność z klejem |
| Aluminium niepowlekane | Stan warstwy tlenkowej i wymagane przygotowanie wstępne |
| Aluminium anodowane | Stan i uszczelnienie warstwy anodowanej |
| Metal malowany lub malowany proszkowo | Przyczepność i trwałość samej powłoki |
| Metal z powłoką galwaniczną | Rodzaj powłoki galwanicznej, jej stan, czystość oraz przyczepność do materiału bazowego |
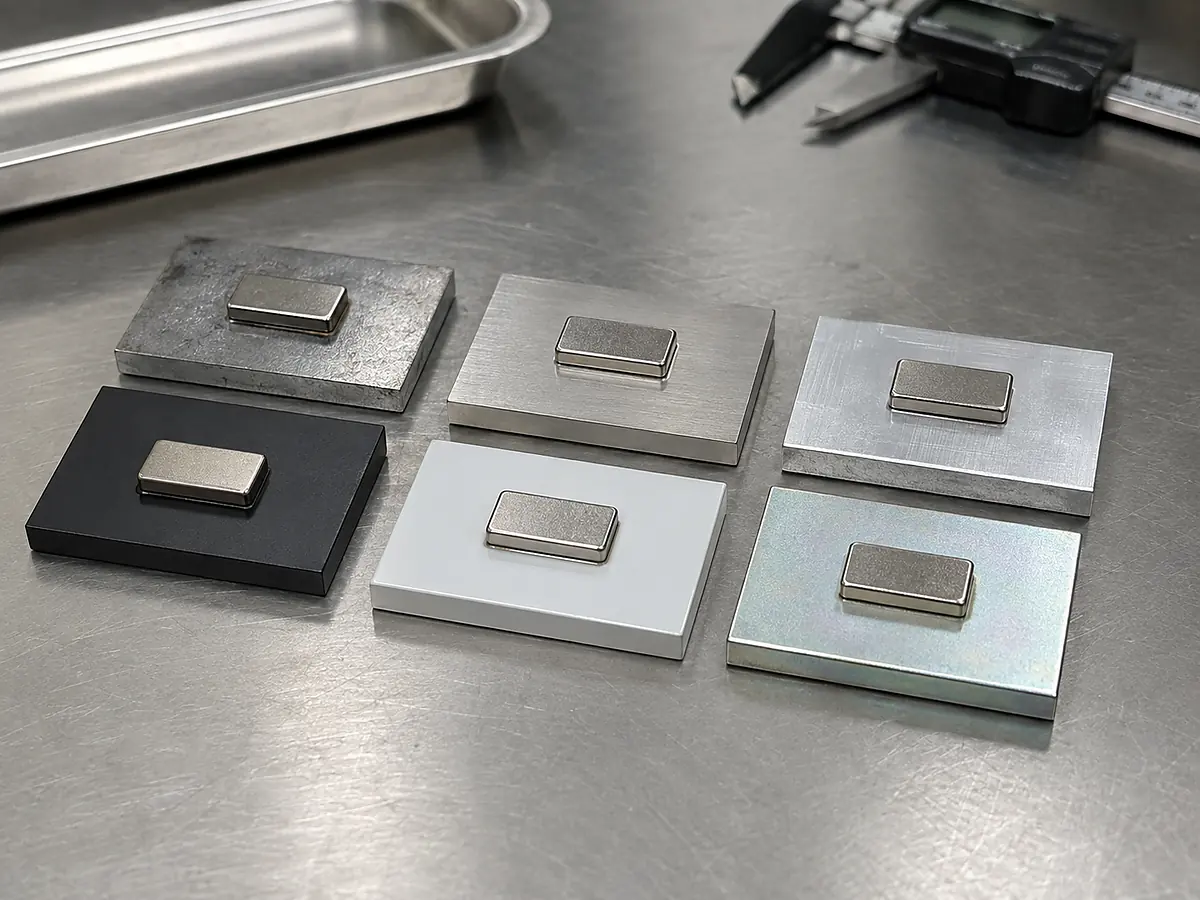
W przypadku części malowanych, malowanych proszkowo, platerowanych lub anodowanych klej łączy się z warstwą wierzchnią. Mocny klej nie zrekompensuje warstwy, która odspaja się od materiału bazowego.
Jeżeli klejony metal stanowi również część obwodu magnetycznego, na rysunku należy uwzględnić położenie kleju oraz zakładaną szczelinę klejową. Osenc może ocenić układ magnetyczny po dostarczeniu kompletnej geometrii, kierunku magnesowania, elementu stalowego oraz wymagań roboczych.
Czy przed przyklejeniem należy przeszlifować magnes neodymowy?
Nie należy robić tego automatycznie.
Obróbkę ścierną należy stosować wyłącznie wtedy, gdy instrukcja wybranego kleju tego wymaga lub na nią zezwala, a proces jest kompatybilny z powłoką magnesu. Intensywne szlifowanie może uszkodzić powierzchnię ochronną.

Nie należy przyjmować uniwersalnej gradacji materiału ściernego, czasu szlifowania, nacisku ani procentowego udziału obrabianej powierzchni. Nie należy celowo przeszlifowywać powłoki aż do odsłonięcia kolejnej warstwy, chyba że wykwalifikowany proces został zweryfikowany i zatwierdzony dla konkretnego magnesu i systemu klejowego.
Jeśli obróbka ścierna jest zatwierdzona, instrukcje produkcyjne powinny określać:
- Materiał ścierny.
- Kierunek prowadzenia obróbki.
- Stosowany nacisk lub ustawienia urządzenia.
- Czyszczenie po obróbce ściernej.
- Kontrolę powłoki.
- Kryteria akceptacji.
Bez tych środków nadzoru ręczne szlifowanie może prowadzić do niepowtarzalnych wyników produkcji.
Dlaczego magnesy klejone ulegają awarii?
Przed zmianą kleju należy zbadać powierzchnię zniszczenia.
| Obserwacja zniszczenia | Możliwe przyczyny do zbadania | Co sprawdzić |
|---|---|---|
| Klej odspaja się czysto od magnesu | Zanieczyszczenie, niekompatybilna powłoka lub niepełne przygotowanie powierzchni | Rodzaj powłoki, zapis czyszczenia, podkład gruntujący i kompatybilność kleju |
| Klej odspaja się od elementu współpracującego | Zanieczyszczenie lub słaba warstwa powierzchniowa | Farba, tlenki, dodatki do tworzywa sztucznego, olej lub środek antyadhezyjny |
| Klej ulega rozerwaniu we własnej warstwie | Nadmierne obciążenie, nieodpowiednie właściwości lub niepełne utwardzenie | Kierunek obciążenia, powierzchnia połączenia klejowego, temperatura, proporcje mieszania i zapis procesu utwardzania |
| Powłoka magnesu odspaja się | Zniszczenie na granicy powłoki z podłożem lub uszkodzenie powłoki | Stan powłoki przy odbiorze, przygotowanie powierzchni i narażenie środowiskowe |
| Połączenie otwiera się od jednej krawędzi | Obciążenie odrywające lub rozszczepiające | Geometria połączenia, sztywność, obciążenia udarowe i zabezpieczenie mechaniczne |
| Klej pozostaje miękki | Nieprawidłowe mieszanie, warunki utwardzania lub przechowywanie materiału | Proporcje mieszania, partia, warunki przechowywania, temperatura i czas pełnego utwardzenia |
| Awaria pojawia się po ekspozycji w warunkach eksploatacji | Wilgoć, substancje chemiczne, cykle, korozja lub pełzanie | Warunki środowiskowe i kompatybilność materiałów |
| Magnes pęka, a połączenie klejowe pozostaje nienaruszone | Udar, koncentracja naprężeń lub niepodparty kruchy materiał | Geometria obudowy, postępowanie podczas montażu i obciążenie krawędziowe |
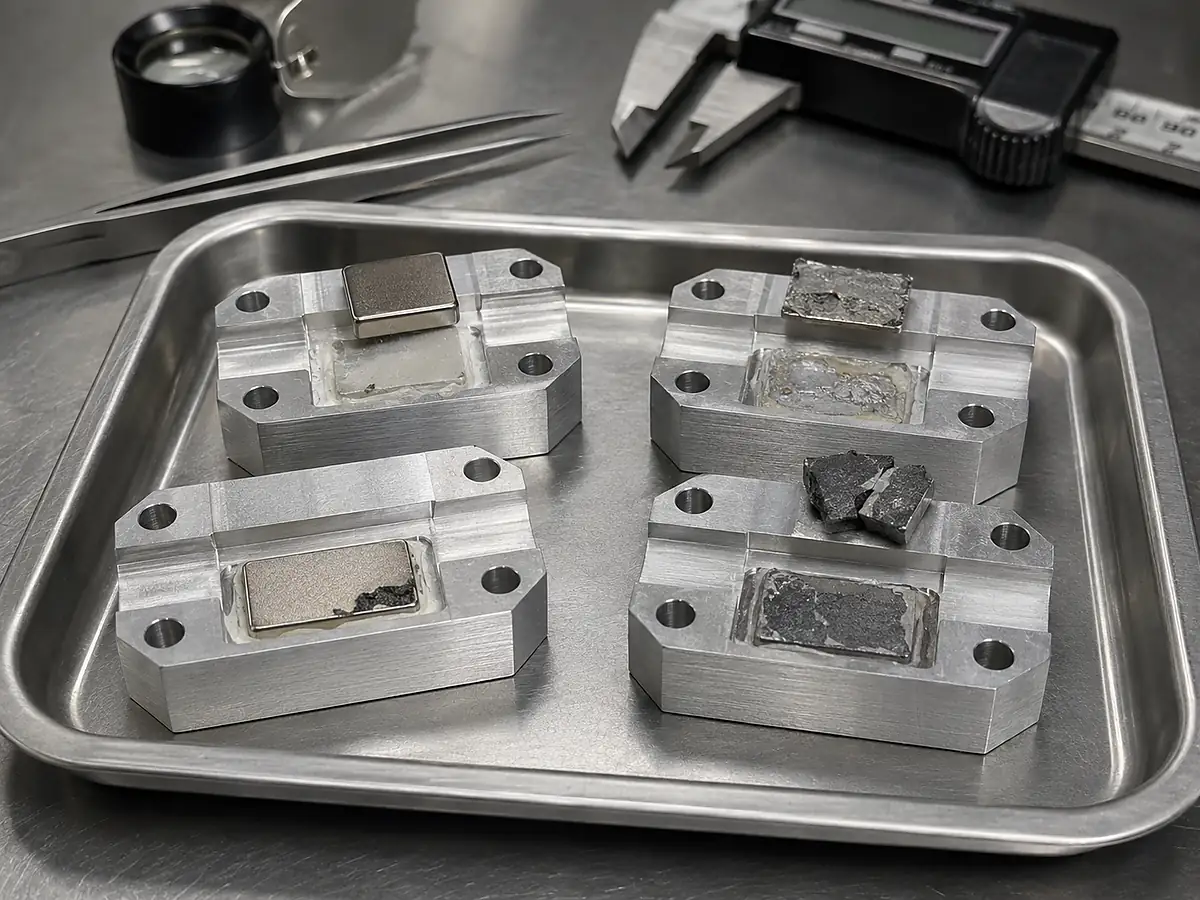
Należy rejestrować liczbę uszkodzonych próbek, miejsce zniszczenia, warunki utwardzania, narażenie środowiskowe i kierunek obciążenia. Te informacje są bardziej przydatne niż samo zgłoszenie, że “klej nie wytrzymał”.”
Kiedy sam klej nie wystarcza?
Uwzględnij mocowanie mechaniczne, gdy zespół jest narażony na:
- Wielokrotne odrywanie lub uderzenia.
- Silne drgania.
- Obrót.
- Intensywne cykle termiczne lub środowiskowe.
- Powierzchnie trudne do kontrolowania.
- Konsekwencje związane z bezpieczeństwem w przypadku odłączenia magnesu.
Możliwe opcje konstrukcyjne obejmują gniazdo, występ oporowy, osłonę, kołpak ustalający lub obudowę ograniczającą ruch.

Są to opcje konstrukcyjne, a nie uniwersalne rozwiązania. Geometria, materiał, luz, funkcja magnetyczna, metoda montażu i naprężenia działające na kruchy magnes wymagają oceny dla konkretnego projektu.
Wytyczne firmy 3M dotyczące projektowania połączeń pokazują również, że geometria może rozłożyć skoncentrowane obciążenia rozszczepiające lub odrywające oraz zapewnić dodatkowe podparcie mechaniczne. Wytyczne firmy 3M dotyczące projektowania połączeń klejowych
Jak zweryfikować połączenie klejowe przed rozpoczęciem produkcji?
Badaj reprezentatywne części produkcyjne, zamiast polegać wyłącznie na próbie ręcznego odrywania lub ogólnej wartości wytrzymałości kleju.
| Dane do walidacji | Co rejestrować |
|---|---|
| Magnes | Klasa magnesu, powłoka, wymiary, magnesowanie i warunki produkcji |
| Element współpracujący | Materiał, wykończenie powierzchni, czystość i geometria |
| Klej | Dokładny produkt, partia, warunki przechowywania i metoda aplikacji |
| Proces | Przygotowanie powierzchni, ilość, szczelina, przyrząd mocujący, czas utwardzania i temperatura |
| Próbki | Liczba próbek i uwzględniona zmienność produkcyjna |
| Obciążenie | Kierunek, prędkość, wartość obciążenia, czas trwania, udar, moment obrotowy lub obciążenie złożone |
| Warunki środowiskowe | Temperatura, cykle, wilgotność, woda i substancje chemiczne |
| Wyniki | Zmierzona wartość, przemieszczenie, widoczne uszkodzenia i miejsce uszkodzenia |
| Kryteria akceptacji | Określone dla projektu wymaganie dotyczące zaliczenia lub niezaliczenia oraz konsekwencja niespełnienia wymagania |
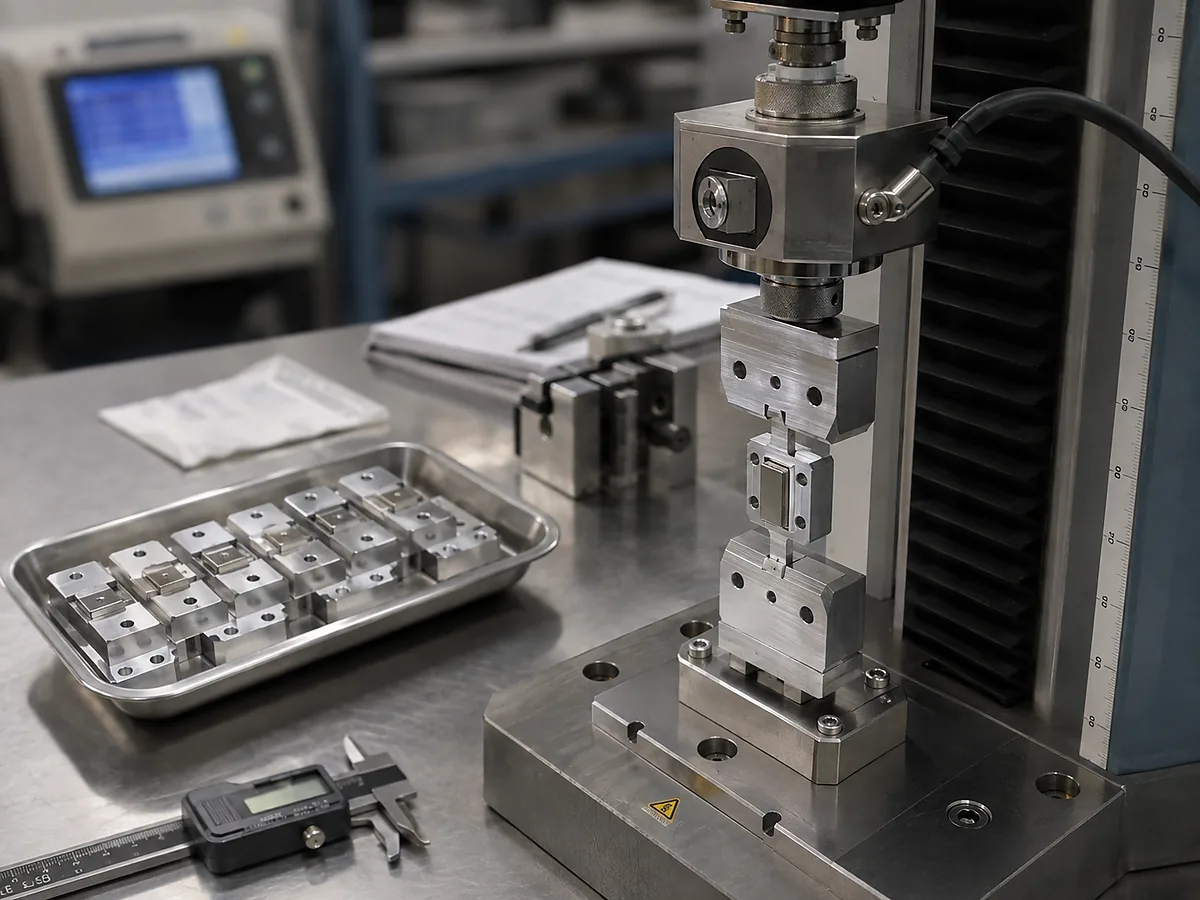
Projekt musi określać liczbę próbek, sposób kondycjonowania, metodę obciążania, wartość akceptacyjną i współczynnik bezpieczeństwa. Niniejszy artykuł nie podaje uniwersalnych wartości do badań.
Jakie informacje należy zawrzeć w zapytaniu ofertowym dotyczącym klejenia magnesu?
Prześlij:
- Rysunek techniczny magnesu, jego wymiary i kształt.
- Wymagana funkcja magnetyczna.
- Klasa magnesu, jeśli została już wybrana.
- Kierunek magnesowania i układ biegunów.
- Powłoka magnesu.
- Materiał elementu współpracującego oraz wykończenie jego powierzchni.
- Dostępna powierzchnia klejenia.
- Projektowana szczelina klejowa i odchyłki wymiarowe.
- Kierunek obciążenia mechanicznego.
- Wymagana siła odrywania, pole magnetyczne, moment obrotowy lub wynik pozycjonowania, detekcji bądź sprzęgania magnetycznego.
- Temperatury montażu i pracy.
- Narażenie na wilgoć, wodę, chemikalia, drgania i udary.
- Przewidywany okres eksploatacji.
- Konsekwencje odklejenia się magnesu.
- Czy klejenie odbywa się przed magnesowaniem, czy po nim.
- Proponowany klej, podkład lub aktywator, jeśli zostały już wybrane.
- Wielkość produkcji i docelowy czas procesu.
- Wymagana metoda kontroli i walidacji.
- Wymóg mechanicznego zabezpieczenia.
- Liczba prototypów.
Osenc może przeanalizować rysunki i wymagania aplikacyjne dotyczące magnesu magnesy neodymowe wykonywane na zamówienie, w tym klasy, powłoki, wymiarów, tolerancji, kierunku magnesowania i konstrukcji zespołu.
Taka analiza może pomóc zidentyfikować ryzyko związane z pasowaniem, biegunowością, powłoką i układem magnetycznym przed wykonaniem próbek. Dobór kleju, zdolność procesu klejenia i walidację połączenia należy jednak potwierdzić dla każdego projektu.
Najczęściej zadawane pytania
Jaki klej jest najlepszy do magnesów neodymowych?
Kleje epoksydowe i strukturalne kleje akrylowe są często rozważane w pierwszej kolejności przy wykonywaniu połączeń trwałych, jednak optymalny wybór zależy od rodzaju powłoki, podłoża, wielkości szczeliny, obciążenia, warunków środowiskowych i procesu utwardzania.
Czy klej cyjanoakrylowy utrzyma magnesy neodymowe?
Może utrzymywać niewielkie, ściśle dopasowane części. Konkretny produkt należy zweryfikować pod kątem wymagań dotyczących szczeliny, obciążenia odrywającego, udarów, wilgoci, temperatury i okresu eksploatacji.
Czy do magnesów można używać kleju termotopliwego?
Nie należy zakładać, że klej termotopliwy będzie odpowiedni. Należy sprawdzić jego temperaturę aplikacji, zachowanie pod długotrwałym obciążeniem, odporność na warunki środowiskowe oraz zgodność z wybraną klasą magnesu i powłoką.
Czy przed klejeniem należy przeszlifować magnes neodymowy?
Tylko wtedy, gdy dopuszcza to instrukcja stosowania kleju, a zgodność procesu przygotowania z powłoką została potwierdzona. Nie szlifować do przebicia warstwy ochronnej.
Jak długo powinien utwardzać się klej do magnesów?
Należy przestrzegać wymagań dotyczących pełnego utwardzenia podanych w karcie TDS właściwej dla danego produktu. Czas ustalenia lub czas manipulacyjny nie oznacza, że połączenie osiągnęło pełne utwardzenie.
Dlaczego przyklejony magnes się odrywa?
Typowe kwestie wymagające sprawdzenia obejmują zanieczyszczenia, niekompatybilne powierzchnie, niepełne utwardzenie, uszkodzenie powłoki, nadmierną szczelinę oraz obciążenie oddzierające.
Czy grubość warstwy kleju zmniejsza siłę magnetyczną?
Może to mieć znaczenie, gdy warstwa kleju zmienia funkcjonalną szczelinę magnetyczną lub obwód magnetyczny. Wpływ zależy od geometrii całego zespołu i należy go ocenić dla konkretnej konstrukcji.
Czy użyć kleju w płynie, czy magnesu z warstwą samoprzylepną?
Magnesy z warstwą samoprzylepną mogą ułatwić mocowanie do odpowiednich płaskich powierzchni. Nakładane kleje konstrukcyjne zapewniają różne możliwości wykonania projektowanych połączeń z uwzględnieniem materiałów, szczelin i warunków środowiskowych.
Potrzebujesz pomocy w ocenie niestandardowego zespołu magnetycznego?
Prześlij firmie Osenc rysunek, informacje o materiale elementu współpracującego, kierunku obciążenia, środowisku pracy, wymaganiach magnetycznych i liczbie prototypów.
Osenc może pomóc w weryfikacji klasy magnesu, powłoki, wymiarów, tolerancji, kierunku magnesowania i konstrukcji zespołu przed wykonaniem próbek. W projektach związanych z klejeniem należy osobno potwierdzić produkt klejowy, odpowiedzialność za proces i wymagania dotyczące walidacji.
Skontaktuj się z Osenc w sprawie projektu magnesu