OSENC produkuje magnesy z powłoką cynkową według rysunku technicznego na potrzeby projektów OEM i przemysłowych — od próbek przy MOQ 1 po dostawy produkcyjne. Powłokę cynkową kontrolujemy jako integralną część gotowego komponentu magnetycznego, a nie jako dodatek nanoszony po obróbce.
Prześlij wymiary po nałożeniu powłoki, tolerancję, klasę NdFeB lub docelowe parametry, kierunek magnesowania, rodzaj wykończenia cynkowego, temperaturę pracy oraz środowisko eksploatacji. Zatwierdzoną specyfikację finalizujemy przed rozpoczęciem produkcji.
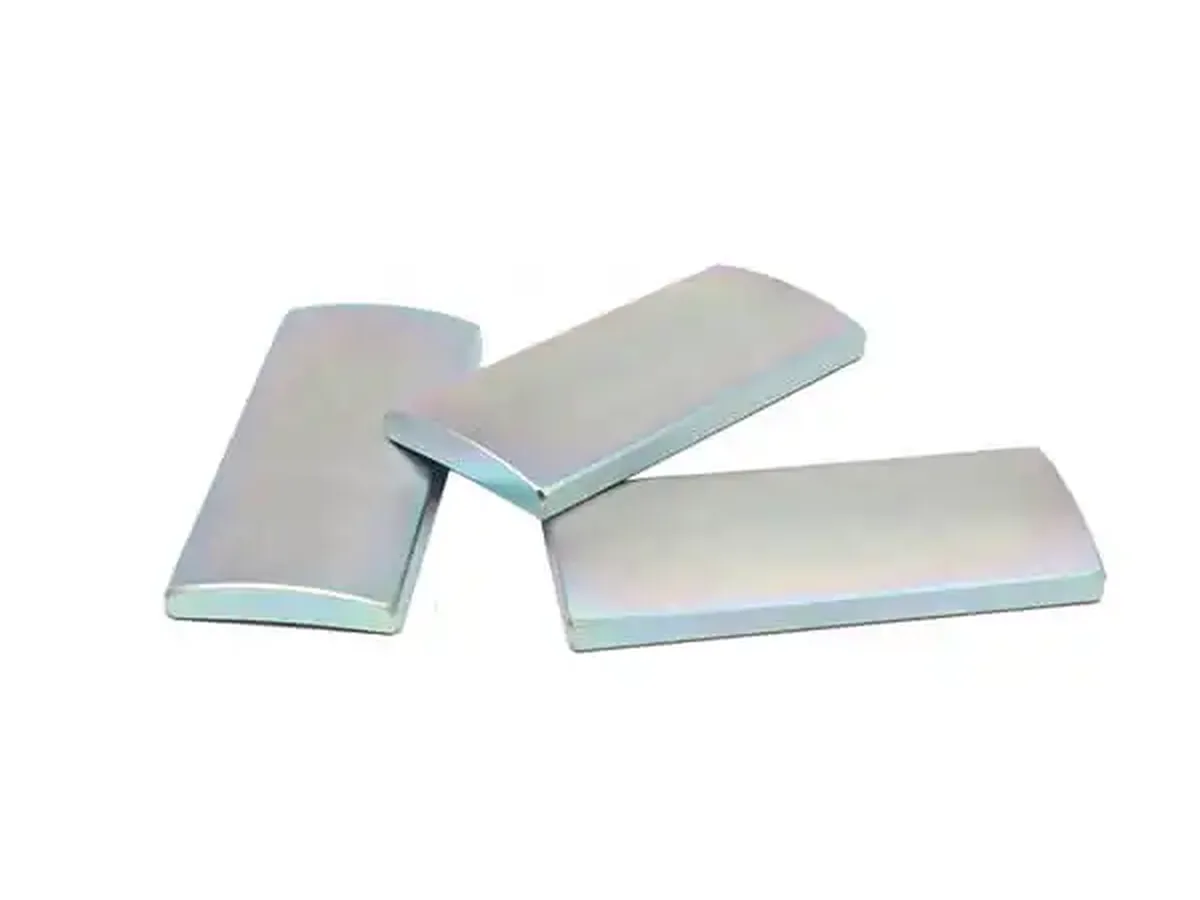
OSENC określa powłokę cynkową dla standardowych części przemysłowych i OEM, które wymagają cienkiego metalicznego wykończenia, kontrolowanych wymiarów końcowych oraz praktycznej ochrony antykorozyjnej w przewidzianym środowisku pracy.
Standardowa powłoka cynkowa ma zazwyczaj kolor srebrny do srebrzystomatowego. Białe, czarne, kolorowe i pasywowane wykończenia cynkowe są traktowane jako odrębne wymagania projektowe. W przypadku projektów pasywowanych określa się je jako NdFeB + Zn + pasywacja, przy czym osadzona warstwa cynku i dodatkowa obróbka są definiowane w zatwierdzonej specyfikacji.
W zapytaniach ofertowych dotyczących magnesów, magnesy z powłoką cynkową oraz magnesy cynkowane są powszechnie stosowane dla tego samego wymagania dotyczącego wykończenia NdFeB cynkiem. OSENC wykorzystuje zatwierdzoną strukturę powłoki, grubość warstwy cynku, wymagania dotyczące pasywacji oraz rysunek gotowego elementu do określenia właściwej specyfikacji produkcyjnej.
Określaj gotowy magnes, a nie tylko “cynkowany”.” Struktura powłoki, wymiary gotowego elementu, kierunek magnesowania i wymagania dotyczące kontroli powinny być ujęte w jednej zatwierdzonej specyfikacji.
| Specyfikacja | Kierunek dostaw OSENC | Dane do zapytania ofertowego |
|---|---|---|
| Struktura powłoki | NdFeB + Zn lub NdFeB + Zn + pasywacja | Dokładne oznaczenie wykończenia/pasywacji |
| Kształty | Dysk, blok, pierścień, walec, segment łukowy oraz geometria niestandardowa na podstawie rysunku | Rysunek 2D/3D, otwory, rowki, fazowania i detale krawędzi |
| Klasy | N35, N38, N42, N45, N48, N50, N52, a także H i SH; UH/EH do niestandardowych projektów wymagających pracy w wyższej temperaturze | Klasa magnesu lub docelowe parametry magnetyczne |
| Magnesowanie | Magnesowanie osiowe, średnicowe, w kierunku grubości, wzdłuż długości, wzdłuż szerokości, promieniowe lub wielobiegunowe, jeśli pozwala na to geometria | Kierunek magnesowania i układ biegunów |
| Powłoka cynkowa | Standardowe, białe, czarne, kolorowe i pasywowane wykończenia cynkowe są traktowane jako odrębne oznaczenia projektowe | Wygląd, rodzaj pasywacji / obróbki konwersyjnej oraz wymagania dotyczące substancji objętych ograniczeniami |
| Tolerancja końcowa | ±0,10 mm — standardowa wartość referencyjna w zapytaniu ofertowym / ±0,05 mm — wartość referencyjna dla wykonania precyzyjnego w zapytaniu ofertowym | Wymiary krytyczne po nałożeniu powłoki |
| Minimalna ilość zamówienia (MOQ) | 1 sztuka do przygotowania próbek na zamówienie; dostępne jest wsparcie walidacji małych partii i dostaw produkcyjnych | Liczba próbek i wielkość produkcji |
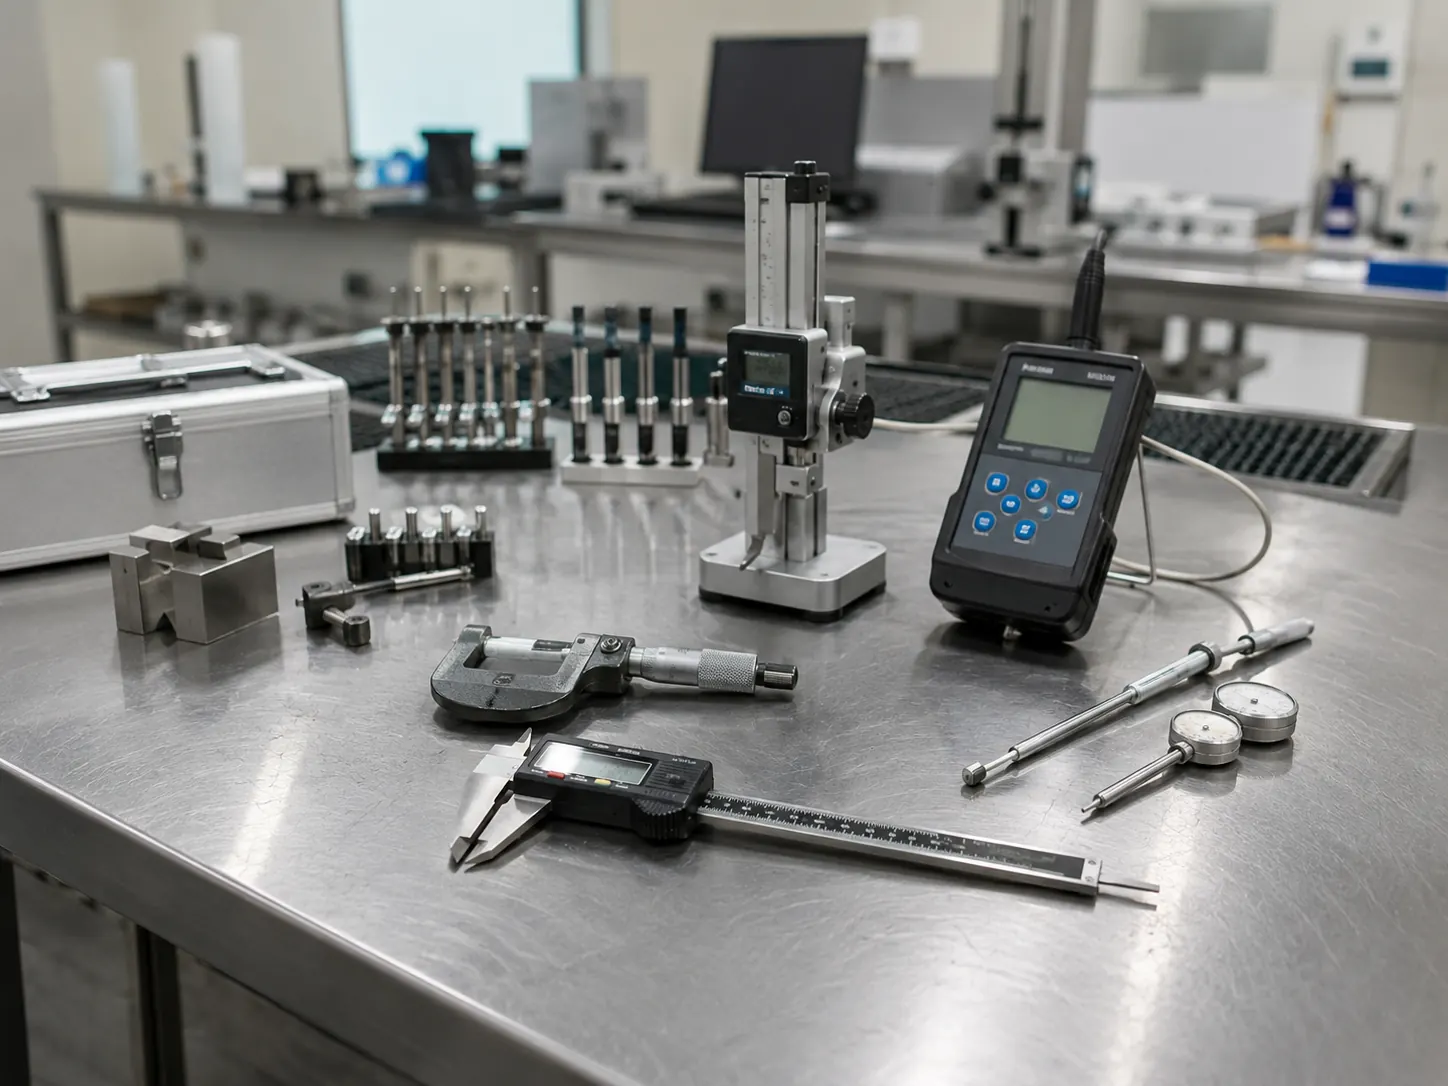
Wymiary krytyczne są sprawdzane po cynkowaniu, dlatego narost powłoki jest uwzględniany w wymiarach decydujących o pasowaniu zespołu.
Jeżeli grubość powłoki cynkowej stanowi część zatwierdzonych wymagań kontrolnych, przed rozpoczęciem produkcji określa się metodę pomiaru oraz zakres dopuszczalności.
Przed zapakowaniem sprawdza się orientację biegunów oraz konfigurację namagnesowania w oparciu o zatwierdzony rysunek lub próbkę.
Zatwierdzona próbka stanowi punkt odniesienia dla wymiarów gotowego wyrobu, wyglądu powłoki cynkowej, namagnesowania oraz wymagań kontrolnych określonych dla danego projektu przed rozpoczęciem dostaw produkcyjnych.
O pasowaniu montażowym decydują wymiary gotowego detalu, dlatego OSENC kontroluje krytyczne wymiary po nałożeniu powłoki cynkowej. Ma to szczególne znaczenie w przypadku cienkich magnesów tarczowych, małych magnesów blokowych, pierścieni, otworów i ciasno pasowanych elementów współpracujących, gdzie przyrost wymiarów wynikający z grubości powłoki może wykorzystać cały luz montażowy.
Zastosowanie ±0,10 mm jako standardowy punkt odniesienia dla tolerancji w zapytaniu ofertowym oraz ±0,05 mm jako punkt odniesienia dla tolerancji precyzyjnych w zapytaniu ofertowym. Przed rozpoczęciem produkcji ustalamy ostateczną tolerancję odpowiednio do geometrii, systemu powłokowego i metody kontroli.
| Kształt | Referencyjne wymiary do zapytania ofertowego | Należy podać |
|---|---|---|
| Dysk | D6×2, D8×2, D10×2, D10×3, D12×3, D15×3, D15×5, D20×3, D20×5, D25×5, D25×10, D30×5 mm | Średnicę, grubość, klasę magnesu, magnesowanie osiowe/średnicowe oraz tolerancję gotowego detalu |
| Prostopadłościan | 10×5×2, 10×10×3, 15×10×3, 20×10×5, 20×20×5, 30×10×5 mm | Długość × szerokość × grubość, oś magnesowania, szczegóły krawędzi oraz wymiary po nałożeniu powłoki |
| Pierścień / segment łukowy / kształt niestandardowy | Wykonanie zgodnie z rysunkiem | Średnicę zewnętrzną/średnicę wewnętrzną/grubość lub pełną geometrię, tolerancje i magnesowanie |
Wymiary te stanowią praktyczne punkty wyjścia do sporządzenia zapytania ofertowego w przypadku produkcji na zamówienie. Firma OSENC realizuje produkcję zgodnie z zatwierdzonym rysunkiem technicznym, a nie na podstawie stałych specyfikacji produktów dostępnych w magazynie.
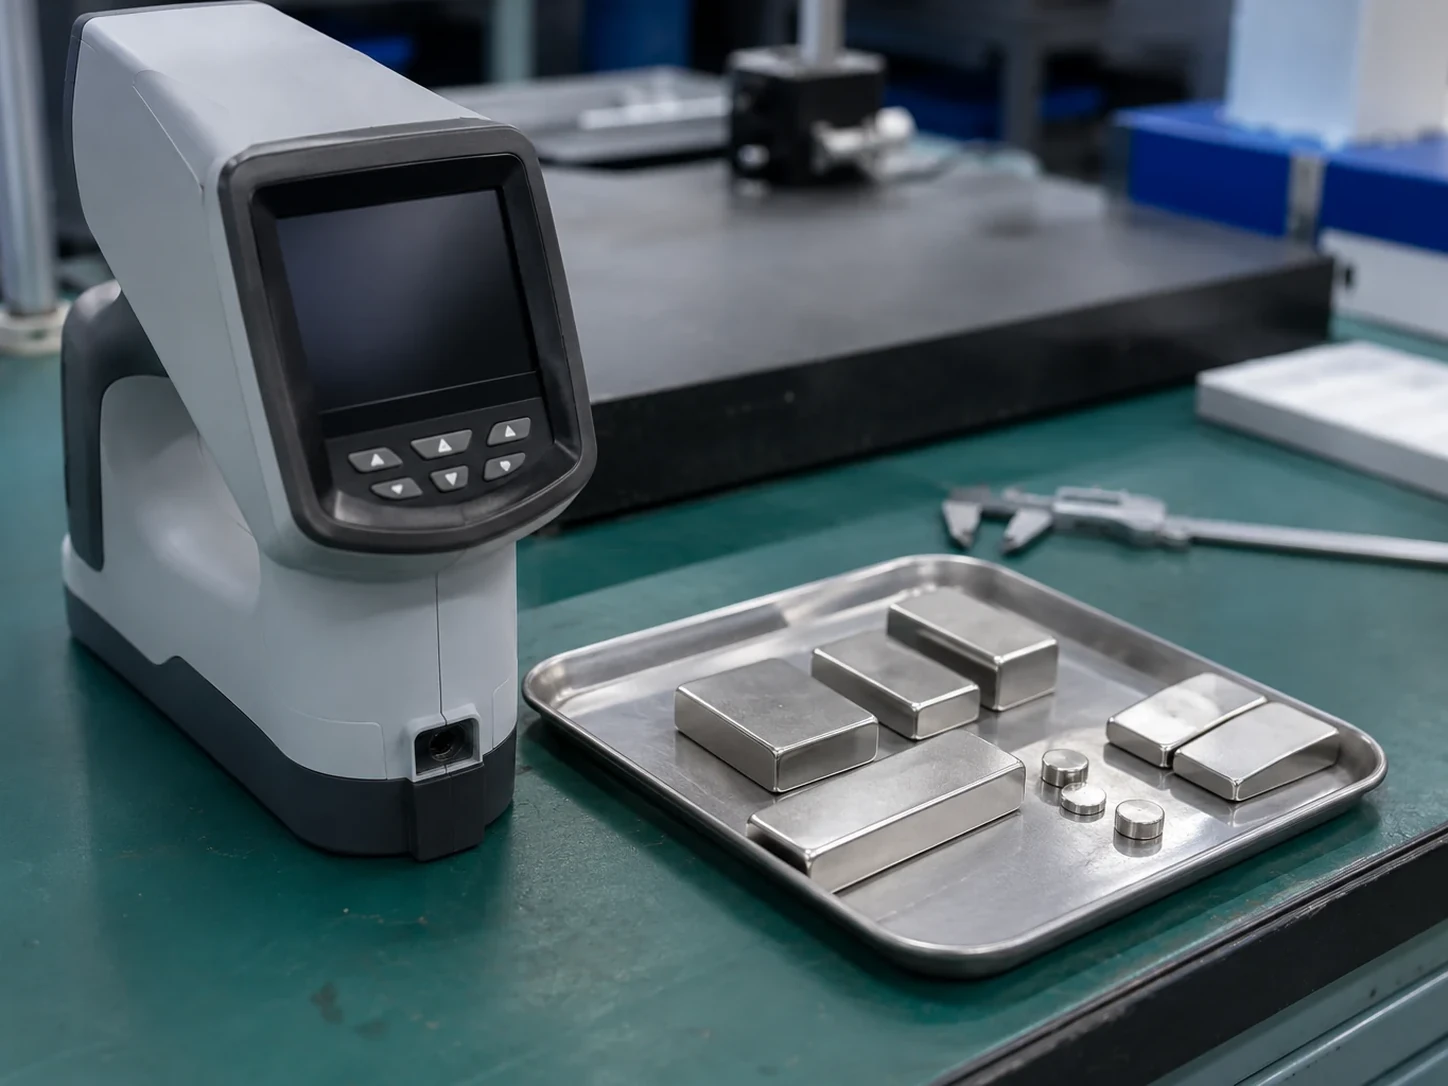
OSENC określa wymagania dotyczące elementów z magnezu powlekanych cynkiem z tlenku cyny (Zn) z NdFeB, przeznaczonych do zastosowań w elementach konstrukcyjnych, elektronice, okuciach meblowych, ekspozytorach sklepowych, opakowaniach, elementach wyposażenia, zestawach modelarskich oraz w produkcji ogólnej, gdzie cienka powłoka ochronna i kontrola wymiarów są dostosowane do warunków eksploatacyjnych.
| Powłoka | Dlaczego ją specyfikujemy | Główny aspekt do weryfikacji technicznej |
|---|---|---|
| Cynk | Cienka powłoka metaliczna o mniejszej grubości całkowitej; standardowy punkt odniesienia w zapytaniu ofertowym 7–15 μm | Typowe środowisko przemysłowe, wykończenie/pasywacja i luz montażowy |
| Ni-Cu-Ni | Powszechnie stosowana wielowarstwowa powłoka metaliczna o większej grubości całkowitej niż standardowa powłoka cynkowa | Wymagana odporność na korozję, kontakt powierzchniowy i ciasne pasowania wymiarowe |
| Epoksyd | Bariera polimerowa, gdy ochrona przed wilgocią lub cieczami korozyjnymi ma wyższy priorytet konstrukcyjny | Zarysowania, uszkodzenia krawędzi, uderzenia i wymiary gotowego wyrobu |
| Zn + pasywacja | Cynkowanie z dodatkową obróbką pasywacyjną / konwersyjną, gdy wymagane jest określone wykończenie lub dodatkowa ochrona przed korozją | Grubość powłoki cynkowej, rodzaj pasywacji, wygląd, wymagania dotyczące Cr⁶⁺ oraz specyfikacja badań korozyjnych |
OSENC gwarantuje wyniki badań korozyjnych wyłącznie wtedy, gdy zamówienie określa metodę badania, stan próbki, czas trwania oraz kryteria akceptacji/odrzucenia. Branżowa wartość odniesienia nie stanowi z naszej strony gwarancji dla partii.
W przypadku standardowych N42 projektów z powłoką cynkową, 80 °C w pracy ciągłej stanowi granicę projektową. Powłoka cynkowa nie podnosi dopuszczalnej temperatury pracy materiału magnetycznego. W zastosowaniach wymagających pracy w wyższej temperaturze dobieramy odpowiednią klasę temperaturową NdFeB.
| Rodzina gatunków | Dane referencyjne do projektowania | Wytyczne OSENC dotyczące doboru |
|---|---|---|
| N | 80 °C | Zastosowania w standardowej temperaturze |
| M | 100 °C | Umiarkowanie podwyższona temperatura |
| H | 120 °C | Konstrukcja do pracy w wyższej temperaturze |
| SH | 150 °C | Niestandardowy projekt do pracy w wysokiej temperaturze |
| UH | 180 °C | Specjalny projekt wysokotemperaturowy |
| EH | 200 °C | Specjalny projekt wysokotemperaturowy |
Ostateczną klasę magnesu potwierdzamy na podstawie jego geometrii, obwodu magnetycznego i punktu pracy. Powłoka nie zmienia ograniczeń materiału magnetycznego.
Kontrolujemy stan wizualny i stan powłoki pod kątem zgodności z zatwierdzoną specyfikacją wykończenia. Gdy kontrolowana jest grubość, XRF stanowi podstawową referencyjną metodę nieniszczącej kontroli produkcyjnej.
Przed pakowaniem weryfikujemy kierunek magnesowania i orientację biegunów na podstawie zatwierdzonego rysunku lub próbki.
W razie potrzeby OSENC dostarcza dostępną dokumentację RoHS, REACH i SVHC w odniesieniu do zatwierdzonej specyfikacji materiału i powłoki. Status Cr6+ jest potwierdzany oddzielnie na podstawie wybranej chemii pasywacji i dokumentacji uzupełniającej.
W przypadku nowych części wykonywanych na zamówienie etap próbek pozwala ustalić dopasowanie wymiarowe, wygląd cynkowej powierzchni, magnesowanie oraz wszelkie wymagania akceptacyjne dotyczące korozji lub przyczepności przed rozpoczęciem produkcji. Nie zamieniamy branżowego punktu odniesienia w gwarancję dla partii.
Zweryfikuj jedną próbkę niestandardową
OSENC wycenia gotowy element magnetyczny na podstawie kompletnego rysunku i wymagań kontrolnych, a nie wyłącznie na podstawie masy magnesu.
Wymiary, objętość materiału, klasa NdFeB, geometria i złożoność obróbki określają bazowy koszt produkcji.
Wykończenie cynkowe, pasywacja, tolerancja gotowego elementu i wymagające precyzji cechy montażowe określają złożoność powlekania i kontroli.
Układ magnesowania, dokumentacja zgodności, wymagania dotyczące badań, ilość próbek i wielkość produkcji dopełniają wycenę.
Tak. Wykonujemy niestandardowe magnesy NdFeB z powłoką cynkową na podstawie rysunków lub zatwierdzonych próbek. Przed rozpoczęciem produkcji ustalamy wymiary gotowego elementu, tolerancję, klasę, kierunek magnesowania, wykończenie cynkowe, temperaturę pracy i wymagania dotyczące kontroli.
W wielu zapytaniach ofertowych dotyczących magnesów terminy te odnoszą się do tego samego wymagania dotyczącego magnesów NdFeB z powłoką cynkową. Firma OSENC określa rzeczywisty element produkcyjny na podstawie struktury powłoki cynkowej, jej grubości, wymagań dotyczących pasywacji, wymiarów gotowego elementu oraz zatwierdzonego rysunku technicznego.
Standardowo w projektach stosowane są układy NdFeB + Zn oraz NdFeB + Zn + Passivation, jeśli określono warstwę konwersyjną lub pasywację. Dokładny wariant wykończenia jest wpisywany do zatwierdzonej specyfikacji.
W przypadku zapytań ofertowych dotyczących projektów inżynieryjnych firma OSENC stosuje warstwę cynku o grubości 7–15 μm jako standardową wartość odniesienia. W przypadku projektów wymagających pasywacji warstwa cynku oraz dodatkowa obróbka pasywacyjna/konwersyjna są określone oddzielnie na zatwierdzonym rysunku i w planie kontroli.
Dla standardowej konstrukcji z magnesem N42 z powłoką cynkową należy przyjąć 80 °C jako graniczną temperaturę pracy ciągłej. Jeśli temperatura robocza wymaga wyższego limitu, stosujemy materiał magnetyczny klasy M, H, SH, UH lub EH.
Nie. Nie zalecamy standardowej powłoki cynkowej do zastosowań morskich, stałego zanurzenia, kontaktu z silnymi kwasami lub zasadami ani warunków intensywnego ścierania. W przypadku znacznego narażenia na wodę, sól, chemikalia lub zużycie dobieramy bardziej odporny system ochronny albo kapsułowanie.
Minimalna wielkość zamówienia (MOQ) przy wykonywaniu próbek na zamówienie wynosi 1 sztukę. Realizujemy pojedyncze próbki, walidację małych serii oraz zamówienia produkcyjne.
Prosimy o przesłanie rysunku, ostatecznych wymiarów i tolerancji, klasy magnesu lub docelowych parametrów magnetycznych, kierunku namagnesowania, informacji dotyczących powłoki cynkowej lub pasywacji, temperatury roboczej, warunków środowiskowych, wymagań dotyczących zgodności, wymagań testowych oraz ilości.
Prosimy o przesłanie rysunku technicznego oraz wymagań dotyczących zamówienia. Firma OSENC ustali ostateczne wymiary, klasę jakości, namagnesowanie, powłokę cynkową, temperaturę oraz wymagania kontrolne, a następnie przedstawi wycenę próbki i partii produkcyjnej w oparciu o jedną, ujednoliconą specyfikację.
Uzyskaj ocenę techniczną i wycenę