Osenc는 고객 도면에 따라 Everlube 코팅 네오디뮴(NdFeB) 자석을 맞춤 제작하며, 견적서에 Everlube 10047 또는 6155를 명시합니다.
도면이 있으신가요? 도면의 개정 번호와 필요 수량을 알려주세요. 기존 부품을 교체하려는 경우에는 사진, 결합 부위 치수, 고장 내용을 먼저 보내주세요.
Everlube 10047와 6155는 NdFeB 표면에 얇은 알루미늄 함유 보호막을 형성합니다. 코팅이 벗겨진 부분이나 코팅되지 않은 가장자리를 통해 수분이 NdFeB 소재에 닿으면 해당 부위에서 부식이 시작될 수 있습니다. 코팅제는 액상으로 도포한 후 경화합니다. 표면 전처리는 코팅막의 밀착력을 높이는 데 도움이 되며, 특히 조립 중 부품의 노출 부위나 접촉 부위가 충분히 코팅되어야 합니다.
도면에 표면 처리 사양을 지정할 때는 표를 참고하세요. 그런 다음 조립품에 필요한 자력과 사용 온도에 맞춰 자석 등급을 선택하세요. 등급을 아직 정하지 않았다면 다음 가이드를 참고하여 네오디뮴 자석 등급을 자력과 온도 등급을 비교하세요.
| 코팅 명칭 | 건조 도막 두께 | ASTM B117 염수 분무 시험 참고값 |
|---|---|---|
| Everlube 10047 | 일반적으로 10–25 µm | 인산아연 처리된 1010 냉간압연강에 15 µm 두께로 도포한 경우, 적청 발생까지 500시간 초과. |
| Everlube 6155 | 8–25 µm 처리 두께 범위 | 그릿 블라스팅 처리한 강철에 0.8 mil(약 20 µm) 두께의 피막을 적용한 경우 500시간 이상입니다. |
위의 염수 분무 시험 수치는 두 가지 강철 시험편 조건에서 얻은 결과입니다. 부품 승인 시에는 RFQ에 시험편이 완제품 자석인지 조립 부품인지 명시하세요. 시험 방법, 노출 시간, 시료 수 및 합격 기준을 합의하세요. 설치 중 자석 표면에 흠집이 생길 수 있다면 시험 설치한 부품을 검사하고, 해당되는 경우 노출 시험에도 포함하세요. 실제 사용 조건을 바탕으로 사용 수명을 평가하세요.
두 코팅을 비교하고 도면 또는 RFQ에 적용할 완제품 자석의 요구사항을 검토하세요.
Osenc TDS (PDF) 다운로드
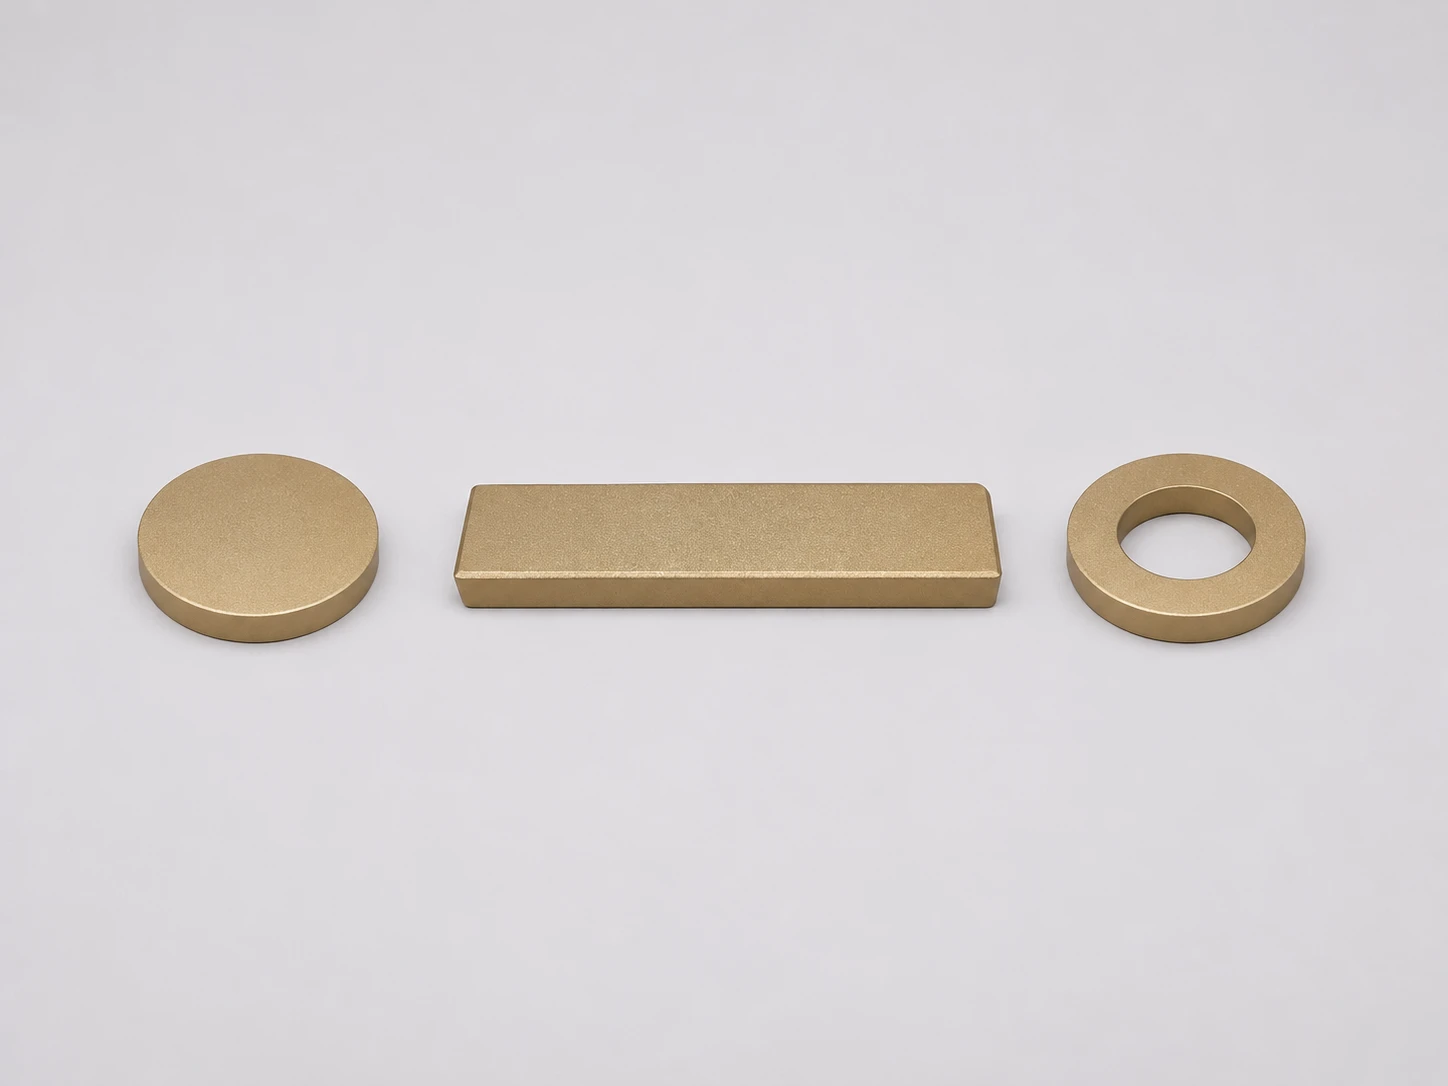
포켓에 삽입되는 Everlube 코팅 원판형 자석은 완제품 기준 외경과 두께부터 명시하세요. 축방향으로 착자된 원판형 자석은 N극 면을, 직경 방향으로 착자된 경우에는 자극축을 표시하세요. 표에는 사각 자석과 링 자석의 도면에 명시할 사항도 나와 있습니다.
| 견적 요청할 자석 형상 | 도면에 표시할 사항 |
|---|---|
| Everlube 코팅 원반형 자석 | 완제품의 직경과 두께를 기재해 주세요. 축방향 착자의 경우 N극 면을 표시하고, 직경 방향 착자의 경우 직경을 가로지르는 자극축을 표시해 주세요. |
| 블록 자석 | 완제품의 길이, 너비, 두께를 기재해 주세요. 자극면과 끼워 맞춤 공차가 엄격한 삽입부 또는 모따기 부위를 표시해 주세요. |
| 링 자석 | 완제품의 외경, 내경, 두께를 기재해 주세요. 자극 배치와 샤프트와의 간극을 확보해야 하는 코팅된 내경면을 표시해 주세요. |
기존 부품을 그대로 교체하는 경우, 적용되는 치수를 표시해 주세요 코팅 후. As a simple fit example, a 0.020 mm film on each side of a disc adds about 0.040 mm to its bare diameter. If the pocket allows only 0.030 mm of diametral clearance, the coated disc would be about 0.010 mm too large for that pocket before machining and coating variation are counted. Set the finished diameter on the print and check the coated sample against the actual mating part or a fit gauge.
도면에 자극 방향을 지정하는 경우, N극과 S극 확인은 조립 전 완성된 샘플에서 수행하십시오.
완제품을 기준으로 자기 성능 합격 기준을 설정하십시오. 센서용 자석이라면 자기장 허용 범위, 프로브의 위치와 방향, 작동 거리 및 온도를 명시하십시오. 흡착용 자석이라면 최소 흡착력, 흡착 대상 재료와 두께, 간극 및 당기는 방향을 명시하십시오. 간극을 설정할 때는 코팅, 접착제 및 조립 공차를 반영하십시오. 설계 여유가 적다면 허용되는 최대 간극과 관련 최고 작동 온도에서 성능을 확인하십시오. 측정 지그와 측정 방법에 관한 자세한 내용은 당사의 자석 세기 측정 가이드 를 참조하십시오.
장착 시 가장 여유가 적은 부위의 치수, 극 방향, 자석이 작동해야 하는 간극을 알려주십시오. 참조: 맞춤형 네오디뮴 자석 옵션 다른 형상.
현재 표면 처리가 장착 적합성, 사용 환경 및 시험 요건을 충족한다면 그대로 유지하십시오. 도면에 Everlube 10047 또는 6155이 지정되어 있다면 RFQ에 해당 명칭을 정확히 기재하십시오. 설계를 변경하거나 부품에 불량이 발생한 경우, 표를 참고하여 완제품 샘플에서 비교할 항목을 결정하십시오.
| 표면 마감 | 기준 사양 또는 후보 사양으로 적용하는 경우 | 완성된 자석의 확인 사항 |
|---|---|---|
| Everlube 10047 또는 6155 | 도면에 해당 사양이 명시되어 있거나, 수분 또는 유체 노출에 대비한 얇은 보호층을 평가해야 하는 경우입니다. | 구멍 내면과 모서리의 코팅 상태, 완제품의 끼워맞춤 상태, 지정된 노출 시험 후의 상태. |
| 니켈-구리-니켈(Ni-Cu-Ni) | 이미 승인된 니켈 도금 부품이 있거나, 니켈 도금 부품을 새로운 비교의 기준으로 사용하는 경우입니다. | 삽입부 모서리에서 녹이 발생하기 시작하면 조립 중 손상 여부를 확인하고 지정된 틈새 조건에서 시험을 반복하십시오. |
| 아연 도금 | 도면이나 기존 양산 부품에 아연 도금이 지정되어 있는 경우입니다. | 습기로 인해 불량이 발생한다면 완제품 샘플을 동일한 습도 또는 결로 사이클에서 비교하세요. 각 샘플의 동일한 부위를 검사하세요. |
| 에폭시 | 승인된 에폭시 코팅 부품을 기준으로 삼거나, 두 가지 차단 코팅 중 하나를 선택하는 경우입니다. | 사용 중 에폭시 코팅에 부풀음이나 들뜸이 발생한다면 두 코팅을 동일한 유체와 동일한 부품 온도에서 시험하세요. 접착제가 유체에 접촉한다면 접착제도 시험에 포함하세요. |
두 코팅을 나란히 비교 시험할 때는 자석의 형상과 등급을 동일하게 유지하세요. 먼저 코팅된 상태의 치수를 측정한 다음, 각 코팅에 동일한 노출 조건과 합격 기준을 적용하세요.
자석에 이미 부식이 발생했다면 회수된 부품과 설치 위치를 보여주는 사진부터 확인하세요. 삽입 과정에서 긁힌 모서리에 녹이 발생했다면 시험 조립을 통해 간극을 확인하세요. 물이 고이는 부위에 손상이 발생했다면 실제 설치 방향에서 결로 시험 또는 습윤·건조 반복 시험을 실시하세요. 확인 결과를 바탕으로 코팅, 조립 간극 또는 조립체의 배수 방식을 변경할지 결정하세요.
Osenc의 제품 살펴보기: 에폭시 코팅 네오디뮴 자석 승인된 마감이 에폭시인지 확인해야 하거나 비교용 두 번째 샘플이 필요한 경우.
네, Everlube 코팅 자석은 변속기 오일 사용 환경에 대한 적합성을 평가할 수 있습니다. 실제 사용할 오일과 작동 온도에서 완제품의 적합성을 검증하세요. 실제 사용 시 부품이 오일 액면 아래에 잠기는 경우에는 완전히 침지하십시오. 오일이 튀어 닿는 환경이라면 실제로 오일이 부품에 접촉하는 방식을 재현하십시오.
자석을 하우징에 접착하는 경우 네오디뮴 자석 접착 방법 을 확인하세요.
오일 규격, 온도, 자석이 오일 비산에 노출되는지 또는 오일에 잠기는지를 기재해 주십시오.
초도 생산 로트에 적용할 도면 및 시험 조건과 동일한 기준으로 샘플을 승인해 주십시오. Osenc에서는 견적 전에 맞춤형 자석 도면을 검토하고, 신규 맞춤 제작 프로젝트의 샘플 승인을 지원합니다.
RFQ에 부품 번호, 개정 번호 및 정확한 10047 또는 6155 지정 사항을 기재하십시오. 해당 정보와 로트 ID를 어떤 문서에 기재할 수 있는지 확인하십시오. 대체 공급처 검토 프로젝트라면 승인된 샘플이나 현재 사용 중인 검사 방법이 있을 경우 함께 제공하십시오.
샘플에 지정된 등급, 형상, 착자 방식 및 코팅 사양이 적용되었는지 확인하십시오. 상대 부품과의 조립 적합성을 확인하고 실제 사용 간극에서 자기적 출력값을 측정하십시오. 시험 지그, 측정값, 모서리와 구멍 부위의 허용 가능한 마감 상태를 기록하십시오.
로트별로 기록할 치수, 코팅 검사 항목 및 자기 특성값과 노출 시험의 반복 시점을 합의하십시오. 코팅, 전처리 또는 코팅 작업 장소가 변경되는 경우에는 다음 주문 전에 변경 통지, 승인 및 필요한 재시험에 대해 합의하십시오.
Osenc’s 품질 관리 개요 치수 측정기, 가우스미터, 헬름홀츠 코일, 코팅 두께 측정기 및 염수 분무 시험기를 나열합니다. 검사 항목과 필요한 기록을 알려주시면 해당 부품에 포함할 내용을 검토하겠습니다.
도면 개정본, 계획 수량, 샘플 승인 시와 양산 로트에서 필요한 검사 항목을 보내주시기 바랍니다.
10047와 6155은 희토류 자석용 Everlube 코팅의 두 가지 지정 명칭입니다. 도면에 특정 명칭이 기재되어 있다면 RFQ에 해당 명칭을 기재해 주세요. 코팅이 지정되지 않았다면 실제 접촉 유체 또는 사용 환경, 작동 온도, 최종 가공 치수 및 합격 기준을 알려주세요. 이를 바탕으로 코팅과 자석 등급을 함께 검토할 수 있습니다.
비교를 위해 6155 샘플을 요청하고, 코팅 변경은 도면 승인 절차에 따라 처리하세요. 동일한 형상과 치수의 자석에 적용한 두 코팅을 비교하고, 실제 사용 환경을 재현한 시험에서 코팅 두께, 코팅 후 결합부의 치수 적합성 및 성능을 확인하세요. 승인 후에는 구매 및 검사 시 동일한 요구사항을 적용할 수 있도록 변경된 코팅 명칭을 도면 또는 변경 승인 문서에 기록하세요.
끼워 맞춤에 중요한 치수와 공차는 코팅이 완료된 최종 상태를 기준으로 도면에 기재하세요. 포켓에 들어가는 원판형 자석은 코팅 후 외경을, 샤프트에 장착하는 링 자석은 코팅 후 내경을 지정하고 맞닿는 면을 명시하세요. 도면에 코팅 전 치수만 표시되어 있다면 끼워 맞춤 상태를 검토할 수 있도록 상대 부품 또는 그 치수를 함께 제공하세요. 코팅된 샘플을 상대 부품이나 끼워 맞춤 게이지로 확인하세요.
코팅으로 인해 자성 재료와 대상물 또는 센서 사이의 거리가 늘어나면 성능에 영향을 줄 수 있습니다. 흡착 용도라면 대상물의 재질, 사용 간극, 해당 간극에서 필요한 최소 흡착력을 알려주십시오. 센서 용도라면 측정 지점, 센서와의 거리, 자극 방향, 필요한 자기장 세기 또는 스위칭 거리를 알려주십시오. 완성된 샘플을 실제 조립품에 장착하거나 해당 조건을 재현한 지그에서 검사하십시오.
전체 조립품을 기준으로 사용 온도를 설정하십시오. 자석의 연속 사용 온도와 최고 온도, 최고 온도가 지속되는 시간, 필요한 최소 흡착력 또는 자기장 세기를 알려주십시오. 사용 예정인 형상과 간극에서 선정한 NdFeB 등급의 적합성을 코팅 및 접착제와 함께 확인하십시오. 코팅 경화 온도는 제조 공정 조건입니다. 온도에 민감한 설계라면 사용 온도에서 자기 성능을 확인하고, 계획된 온도 사이클 후 코팅 상태를 검사하십시오.
조립품에서 실제로 접촉하게 될 오일과 완성된 샘플을 사용하십시오. 제품명 또는 규격으로 오일을 명시하고, 연속 사용 온도와 최고 온도, 노출 시간, 부품이 오일에 튀는 정도로 노출되는지 완전히 잠기는지를 알려주십시오. 사용 중 홀더나 접착제가 오일과 접촉한다면 이들도 시험에 포함하십시오. 노출 전후에 동일한 지그와 간극을 사용해 조립 적합성과 자기 성능을 확인하십시오. 시험 전에 모서리, 구멍, 작동면의 외관 합격 기준을 정하십시오.
네. 코팅이 완료된 자석을 시험편으로 지정하고 시험 방법, 시험 시간, 검사 부위 및 합격 기준을 명시하세요. 예를 들어 모서리, 구멍 및 작동면의 판정 기준을 정해야 합니다. 표에는 지정된 코팅 강판에서 얻은 일반적인 ASTM B117 결과가 나와 있습니다. 승인 여부는 완제품 시험 결과를 기준으로 판단하세요.
결합 대상 부품의 스케치나 사진, 설치 가능 공간 및 예상 수량을 보내주세요. 연속 사용 온도와 최고 온도, 유체·습도 등 노출 환경도 알려주세요. 고정용 부품이라면 작동 간극과 최소 흡착력을, 센서용이라면 필요한 자기장 세기 또는 스위칭 거리를 포함해 주세요. 이러한 정보를 바탕으로 형상, 재질 등급, 자극 방향 및 코팅을 함께 검토할 수 있습니다.
코팅된 샘플의 견적을 요청하고 예상 양산 수량을 알려주세요. 샘플에는 양산에 적용할 형상, 등급, 코팅 사양 및 착자 방향을 지정하세요. 조립 적합성, 자기 성능 및 코팅 상태를 어떻게 확인할지 합의하세요. 샘플이 합격하면 승인된 도면 개정본과 검사 기준을 양산 RFQ와 함께 보관하여 동일한 요구사항을 기준으로 주문을 검토할 수 있도록 하세요.
현재 사용하는 접착제부터 검토하고, 코팅된 자석과 실제 하우징에 적용해 시험하세요. 실제 적용할 세척 방법, 접착층 두께 및 경화 조건을 사용한 뒤 예상되는 유체 노출 또는 열 사이클을 거친 후 접합 강도를 확인하세요. 접합부가 어느 위치에서 파손되었는지도 살펴보세요. 코팅이 하우징에 남고 자석의 금속 표면이 노출되었다면 코팅과 자석 사이의 계면에 문제가 있을 수 있습니다. 코팅이 자석에 남아 있다면 접착부를 더 자세히 확인해야 합니다.
List the documents you need in the RFQ. Examples include a certificate of conformance with the part number, revision and coating designation, a first-article inspection report, or lot-level readings for critical dimensions and magnetic output. Ask which records can be linked to the magnet and coating lots. If your project requires PPAP or third-party testing, include the submission scope for review before ordering.
도면 개정 번호, 수량, 완제품 치수와 공차, 코팅 사양, NdFeB 등급, 착자 방향을 알고 있다면 함께 보내주세요. 작업 간극과 목표 자기 특성이 합격 판정 기준이라면 해당 정보도 추가해 주세요. 염수 분무 시험이나 유체 시험 요구사항, 사전 샘플 필요 여부도 알려주세요. 각 공급업체에 동일한 도면 개정 번호와 시험 범위를 기준으로 견적을 요청하면 견적별 포함 범위를 비교할 수 있습니다.
도면의 개정본 또는 스케치, 10047 또는 6155 표기, 코팅 후 중요 치수와 자기 특성 합격 판정 시험 기준을 보내 주세요. 시제품, 파일럿 생산 및 양산 수량과 희망 납기일도 기재해 주세요. 고장 난 부품을 교체하려는 경우, 손상이 시작된 부위의 사진과 실제 노출 환경을 함께 알려 주세요.
금형비, 특수 시험, 검사 성적서 또는 포장 비용이 있다면 항목별로 명시하고, 각 소요 기간의 기산 시점을 밝혀 달라고 요청해 주세요. 동일한 도면 개정본, 검사 범위 및 납품 조건을 기준으로 견적을 비교할 수 있습니다.