Osenc fabrica imanes de neodimio (NdFeB) a medida con recubrimiento Everlube según su plano, con Everlube 10047 o 6155 especificado en el presupuesto.
¿Dispone de un plano? Envíenos la revisión y la cantidad. Si necesita sustituir una pieza, envíenos primero una foto, las dimensiones de acoplamiento y una descripción del fallo.
Everlube 10047 y 6155 forman una fina barrera aluminizada sobre la superficie del NdFeB. Si la humedad llega al NdFeB sin recubrimiento a través de una desconchadura o un borde sin cubrir, la corrosión puede comenzar en ese punto. El recubrimiento se aplica en estado líquido y después se cura. La preparación de la superficie favorece la adherencia de la película, y la cobertura es especialmente importante en las zonas de la pieza que quedan expuestas o entran en contacto con otros componentes durante el montaje.
Utilice la tabla para especificar el acabado en su plano. Después, elija el grado del imán según la fuerza y la temperatura que requiera el conjunto. Si aún no ha decidido el grado, consulte nuestra guía los grados de los imanes de neodimio para comparar los valores de fuerza y temperatura.
| Denominación del recubrimiento | Espesor de película seca | Referencia del ensayo de niebla salina: ASTM B117 |
|---|---|---|
| Everlube 10047 | 10–25 µm habituales | Más de 500 horas hasta la aparición de óxido rojo en acero 1010 laminado en frío, fosfatado con zinc y recubierto con una película de 15 µm. |
| Everlube 6155 | Interval de aplicación de 8–25 µm | Más de 500 horas sobre acero granallado con una película de 0.8 mil (aproximadamente 20 µm). |
Los resultados del ensayo de niebla salina anteriores proceden de dos configuraciones con probetas de acero. Para la aprobación de la pieza, indique en el RFQ qué probeta se ensayará: un imán acabado o una pieza ensamblada. Acuerde el método, el tiempo de exposición, el número de muestras y los criterios de aceptación. Si el imán puede sufrir rozaduras durante el montaje, inspeccione una pieza montada a modo de prueba e inclúyala en el ensayo de exposición cuando proceda. Evalúe la vida útil en función de las condiciones reales de servicio.
Compare ambos recubrimientos y revise los requisitos aplicables al imán acabado para su plano o RFQ.
Descargar Osenc TDS (PDF)
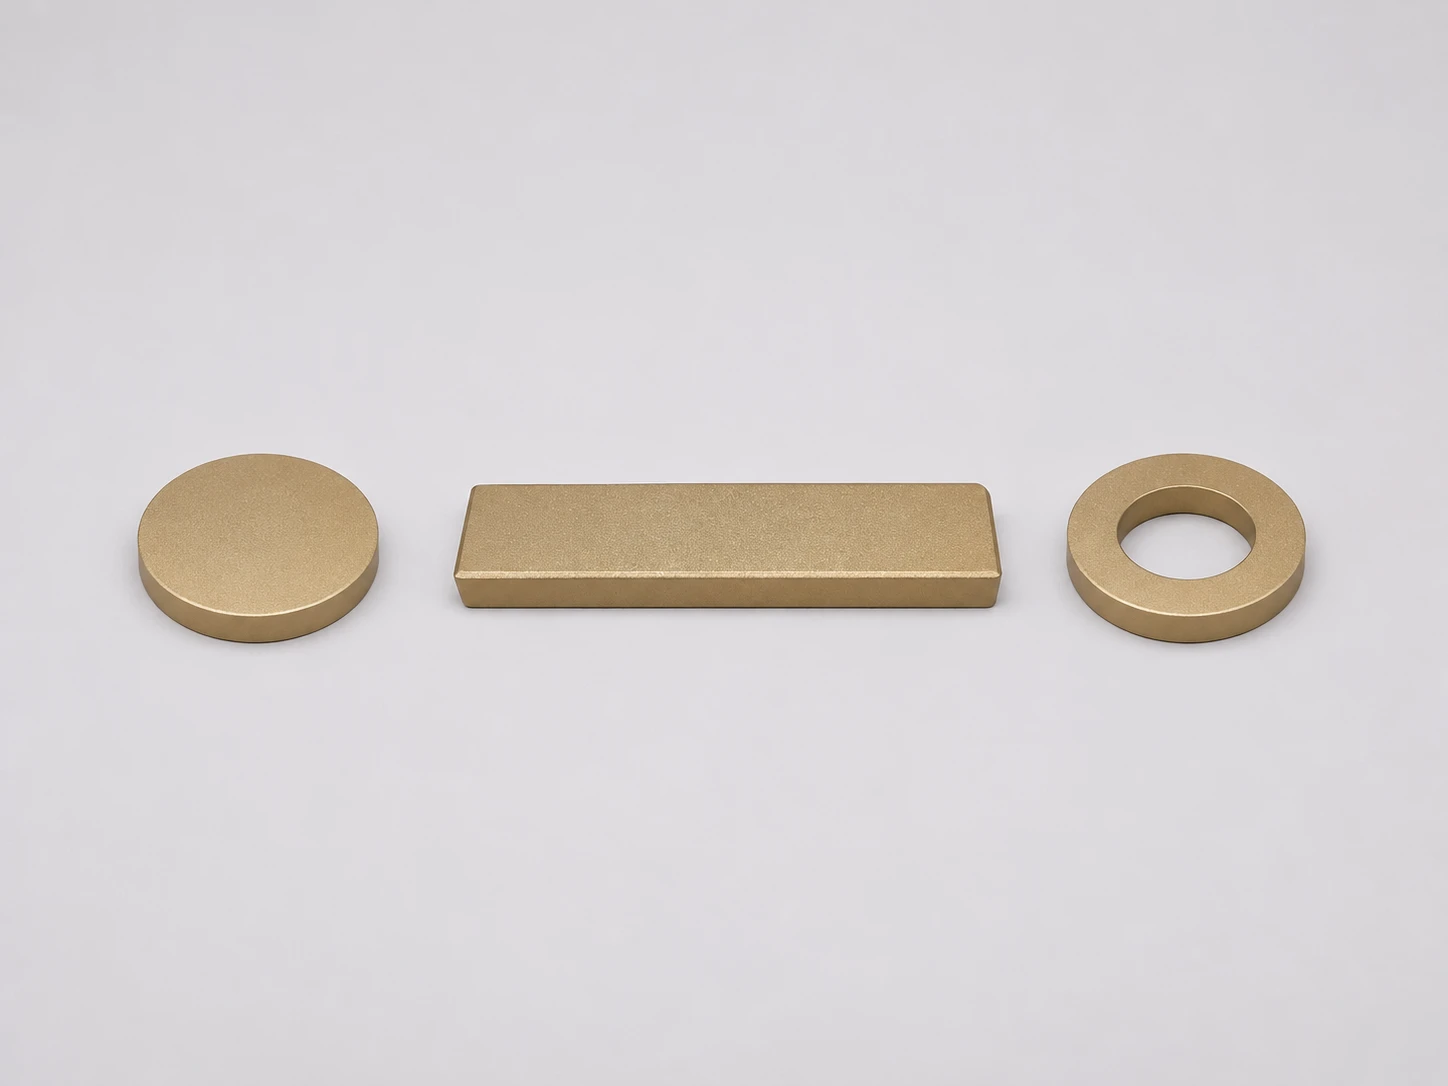
Para un imán de disco con recubrimiento Everlube que debe encajar en un alojamiento, indique primero el diámetro exterior y el espesor del imán acabado. Señale la cara norte si el disco tiene magnetización axial, o el eje polar si está magnetizado diametralmente. La tabla también muestra qué datos deben especificarse para los imanes de bloque y los imanes anulares.
| Geometría para el presupuesto | Qué indicar en el plano |
|---|---|
| Recubierto con Everlube imanes de disco | Diámetro y espesor finales. Para la magnetización axial, indique la cara del polo norte. Para la magnetización diametral, marque el eje de los polos a lo largo del diámetro. |
| Imanes de bloque | Longitud, anchura y espesor finales. Identifique las caras polares y cualquier alojamiento de ajuste estrecho o chaflán. |
| Imanes anulares | Diámetro exterior, diámetro del orificio y espesor finales. Indique la disposición de los polos y cualquier orificio recubierto que deba dejar holgura para un eje. |
Para una sustitución directa, indique las dimensiones pertinentes después del recubrimiento. Como ejemplo sencillo de ajuste, una capa de 0.020 mm en cada lado de un imán de disco aumenta aproximadamente 0.040 mm su diámetro sin recubrimiento. Si el alojamiento solo admite una holgura diametral de 0.030 mm, el disco recubierto superaría en unos 0.010 mm el diámetro admisible del alojamiento, sin contar las variaciones del mecanizado y del recubrimiento. Indique el diámetro final en el plano y compruebe el disco recubierto con la pieza de acoplamiento real o con un calibre de ajuste.
Si el plano especifica la orientación de los polos, compruebe los polos norte y sur en la muestra terminada antes del montaje.
Defina el ensayo de aceptación magnética para la pieza terminada. Si se trata de un sensor, indique el límite del campo magnético, la posición y orientación de la sonda, la distancia de trabajo y la temperatura. Si se trata de un imán de sujeción, indique la fuerza de atracción mínima, el material y el espesor de la pieza de contacto, la separación y la dirección de tracción. Al definir la separación, tenga en cuenta el recubrimiento, el adhesivo y las holguras de montaje. Si el diseño tiene poco margen, compruebe el rendimiento con la máxima separación permitida y a la temperatura de funcionamiento más alta que corresponda. Consulte nuestra guía para medir la fuerza de los imanes para obtener detalles sobre el dispositivo de ensayo y las mediciones.
Indique la cota más restrictiva, la dirección de los polos y el entrehierro en el que debe funcionar el imán. Consulte opciones de imanes de neodimio personalizados otras geometrías.
Mantenga el acabado actual si cumple los requisitos de ajuste, exposición y ensayo. Si su plano especifica Everlube 10047 o 6155, incluya exactamente esa designación en RFQ. Si se trata de un rediseño o de una pieza que no ha superado los ensayos, utilice la tabla para decidir qué comparar en las muestras acabadas.
| Acabado | Cuándo utilizarlo como referencia o posible opción | Qué comprobar en el imán terminado |
|---|---|---|
| Everlube 10047 o 6155 | Cuando esté especificado en el plano o sea necesario evaluar una capa protectora fina frente a la humedad o la exposición a fluidos. | Cobertura del recubrimiento en los orificios y los bordes, ajuste de la pieza acabada y estado tras la exposición especificada. |
| Níquel-cobre-níquel (Ni-Cu-Ni) | Ya dispone de una pieza niquelada aprobada, o esta sirve como referencia para una nueva comparación. | Si aparece óxido en un borde de inserción, compruebe si se han producido daños durante el montaje y repita el ensayo con la holgura especificada. |
| Revestimiento de zinc | Su plano o la pieza que ya fabrica especifica un recubrimiento de zinc. | Compare las muestras acabadas en el mismo ciclo de humedad o condensación si la humedad está causando fallos. Inspeccione las mismas zonas de cada muestra. |
| Epoxi | Una pieza aprobada con recubrimiento epoxi sirve como referencia, o bien está eligiendo entre dos recubrimientos de barrera. | Si el recubrimiento epoxi forma ampollas o se desprende durante el uso, ensaye ambos acabados en el mismo fluido y a la misma temperatura de la pieza. Incluya el adhesivo si entra en contacto con el fluido. |
Para un ensayo comparativo, mantenga la misma geometría y calidad del imán. Mida primero las dimensiones de las piezas recubiertas y, después, aplique las mismas condiciones de exposición y los mismos criterios de aceptación a cada acabado.
Si un imán ya presenta corrosión, comience por examinar la pieza devuelta y una fotografía de su posición de montaje. Si hay óxido en un borde de entrada rayado, compruebe el ajuste mediante un montaje de prueba y verifique la holgura. Si los daños aparecen donde se acumula agua, realice un ensayo de condensación o de ciclos de humectación y secado con la pieza en su orientación de montaje. Utilice los resultados para decidir si debe cambiar el acabado, el ajuste del conjunto o la forma en que el conjunto evacua el agua.
Explore la oferta de Osenc imanes de neodimio con recubrimiento epoxi si el acabado aprobado es epoxi o si necesita una segunda muestra para comparar.
Sí, los imanes con recubrimiento Everlube pueden evaluarse para su uso en aceite de transmisión. Valide la pieza acabada con el aceite específico de su aplicación y a su temperatura de funcionamiento. Utilice la inmersión completa cuando la pieza quede por debajo del nivel de aceite durante el funcionamiento. Si la exposición es a salpicaduras, reproduzca la forma en que el aceite entra en contacto con la pieza.
Consulte cómo pegar imanes de neodimio cuando el imán se fija con adhesivo en una carcasa.
Indique la especificación del aceite, la temperatura y si el imán está expuesto a salpicaduras o sumergido.
Apruebe la muestra conforme al mismo plano y procedimiento de ensayo que prevé utilizar para el primer lote de producción. Osenc revisa los planos de los imanes a medida antes de preparar el presupuesto y facilita la aprobación de muestras para nuevos proyectos a medida.
Indique la referencia de la pieza, la revisión y la designación exacta de 10047 o 6155 en el RFQ. Pregunte en qué documentos pueden figurar esa información y el identificador de lote. Para un proyecto con un proveedor alternativo, incluya la muestra aprobada o el método de inspección actual, si están disponibles.
Confirme que la muestra presenta el grado, la geometría, la magnetización y el recubrimiento previstos. Compruebe el ajuste con la pieza con la que debe acoplarse y mida el valor obtenido en el entrehierro de trabajo. Registre el dispositivo de ensayo, los valores medidos y el acabado aceptable en bordes y taladros.
Acuerde qué dimensiones, comprobaciones del recubrimiento y valores magnéticos deben registrarse por lote, así como cuándo deben repetirse los ensayos de exposición. Si cambian el recubrimiento, el tratamiento previo o la planta donde se aplica el recubrimiento, acuerde cómo se notificará y aprobará el cambio, y qué ensayos deberán repetirse antes del siguiente pedido.
Osenc’s resumen de la gestión de calidad enumera instrumentos de medición dimensional, gaussímetros, bobinas de Helmholtz, medidores de espesor de recubrimiento y una cámara de niebla salina. Indíquenos los puntos de inspección y los registros que necesita para que podamos revisar qué incluir para su pieza.
Envíenos la revisión del plano, las cantidades previstas y los controles que necesita para la aprobación de muestras y los lotes de producción.
10047 y 6155 son dos designaciones de recubrimientos Everlube para imanes de tierras raras. Si su plano especifica una de ellas, indíquela en RFQ. Si el acabado está por definir, facilite información sobre el fluido o entorno de exposición, la temperatura de funcionamiento, las dimensiones finales y los criterios de aceptación. Así podremos evaluar conjuntamente el recubrimiento y el grado del imán.
Solicite una muestra de 6155 para compararla y tramite el cambio mediante el proceso de aprobación de planos. Compare ambas versiones con imanes de la misma geometría. Compruebe el espesor del recubrimiento, el ajuste de la pieza acabada y su comportamiento en un ensayo que reproduzca las condiciones reales de exposición. Una vez aprobado el cambio, registre la nueva designación del recubrimiento en el plano o en la autorización de desviación para que compras e inspección apliquen el mismo requisito.
Indique en el plano las dimensiones y tolerancias críticas para el ajuste, correspondientes a la pieza acabada y recubierta. Para un imán de disco alojado en una cavidad, especifique el diámetro exterior final. Para un imán anular montado sobre un eje, especifique el diámetro interior final e identifique las superficies de contacto. Si su único plano indica las dimensiones antes del recubrimiento, facilite también la pieza con la que debe encajar o sus dimensiones para que podamos evaluar el ajuste. Compruebe la muestra recubierta con la pieza correspondiente o con un calibre de ajuste.
Puede afectar al resultado si el recubrimiento aumenta la distancia entre el material magnético y la pieza de contacto o el sensor. Para una aplicación de sujeción, indique el material de la pieza de contacto, el entrehierro de trabajo y la fuerza de sujeción mínima a esa distancia. Para un sensor, indique el punto de medición, la distancia al sensor, la orientación de los polos y el campo requerido o la distancia de conmutación. Compruebe la muestra acabada en el conjunto real o en un útil que reproduzca esas condiciones.
Establezca la temperatura de servicio del conjunto completo. Indique las temperaturas continuas y máximas del imán, la duración de los picos y la fuerza de sujeción o el campo mínimos requeridos. Compruebe el grado de NdFeB seleccionado con la geometría y el entrehierro previstos, así como el recubrimiento y cualquier adhesivo. La temperatura de curado del recubrimiento es un parámetro de fabricación. Si el diseño es sensible a la temperatura, compruebe las prestaciones magnéticas a la temperatura de funcionamiento e inspeccione el recubrimiento tras los ciclos previstos.
Utilice una muestra acabada y el aceite exacto al que estará expuesto el conjunto. Identifique el fluido por su nombre comercial o especificación e indique las temperaturas continuas y máximas, el tiempo de exposición y si la pieza estará sometida a salpicaduras o completamente sumergida. Incluya el soporte o el adhesivo si estarán en contacto con el aceite durante el servicio. Antes y después de la exposición, utilice el mismo útil y el mismo entrehierro para comprobar el ajuste y las prestaciones magnéticas. Establezca antes del ensayo los criterios de aceptación visual para los bordes, los orificios y las superficies de trabajo.
Sí. Especifique que la probeta de ensayo sea el imán acabado con su recubrimiento e indique el método de ensayo, la duración, las zonas de inspección y los criterios de aceptación. Por ejemplo, defina cómo se evaluarán los bordes, los orificios y las caras de trabajo. La tabla recoge los resultados típicos de ASTM B117 obtenidos en los paneles de acero recubiertos especificados. Utilice el ensayo de la pieza acabada para su aprobación.
Empiece por un croquis o fotografías de la pieza con la que encajará, el espacio disponible y la cantidad estimada. Indique también las temperaturas de funcionamiento continuo y máxima, así como la exposición a líquidos, humedad u otros agentes. Si se trata de una pieza de sujeción, incluya el entrehierro de trabajo y la fuerza de sujeción mínima. Si es para un sensor, indique el campo magnético necesario o la distancia de conmutación. Con estos datos podremos evaluar conjuntamente la geometría, el grado, la dirección de magnetización y el recubrimiento.
Solicite un presupuesto para una muestra recubierta e indique la cantidad prevista para producción. La muestra debe tener la geometría, el grado, la designación del recubrimiento y la dirección de magnetización previstos para producción. Acuerde cómo comprobará el ajuste, las prestaciones magnéticas y el estado del recubrimiento. Si la muestra supera las comprobaciones, conserve la revisión aprobada del plano y los criterios de inspección junto con el RFQ de producción para que el pedido se revise conforme a los mismos requisitos.
Empiece con el adhesivo que ya utiliza y pruébelo con el imán recubierto y la carcasa real. Aplique el procedimiento previsto de limpieza, el espesor de la capa de adhesivo y el curado, y después compruebe la resistencia de la unión tras los ciclos térmicos o de exposición a fluidos previstos. Inspeccione dónde se ha producido el fallo de la unión. Si el recubrimiento queda adherido a la carcasa y el metal del imán queda al descubierto, esto apunta a un fallo en la interfaz entre el recubrimiento y el imán. Si el recubrimiento permanece en el imán, examine con más detalle la unión adhesiva.
Indique los documentos que necesita en el RFQ. Por ejemplo, un certificado de conformidad con la referencia de la pieza, la revisión y la designación del recubrimiento, un informe de inspección de la primera pieza o mediciones por lote de las dimensiones críticas y las prestaciones magnéticas. Pregunte qué registros pueden vincularse a los lotes de imanes y de recubrimiento. Si su proyecto requiere PPAP o ensayos realizados por terceros, incluya el alcance de los trabajos que deben someterse a revisión antes de realizar el pedido.
Envíe la revisión del plano, la cantidad, las dimensiones finales y sus tolerancias, la designación del recubrimiento, el grado de NdFeB y la dirección de magnetización, si la conoce. Añada el entrehierro de trabajo y el objetivo magnético si son criterios de aceptación. Indique cualquier requisito de ensayo de niebla salina o de exposición a fluidos, así como si necesita muestras previamente. Pida a cada proveedor que presupueste conforme a la misma revisión del plano y al mismo alcance de los ensayos para poder comparar qué incluye cada oferta.
Envíenos la revisión del plano o un croquis, la indicación 10047 o 6155, las dimensiones críticas tras el recubrimiento y la prueba de aceptación magnética. Indique las cantidades previstas para muestras, lote piloto y producción, así como las fechas de entrega deseadas. Si necesita sustituir una pieza que ha fallado, adjunte una foto de la zona donde comenzó el daño y describa las condiciones reales de exposición.
Pídanos que desglosemos los costes de utillaje, ensayos especiales, informes de inspección o embalaje, e indiquemos cuándo comienza a contar cada plazo de entrega. Así podrá comparar presupuestos basados en la misma revisión del plano, el mismo alcance de inspección y las mismas condiciones de entrega.