Osenc wykonuje na zamówienie magnesy neodymowe (NdFeB) z powłoką Everlube według Twojego rysunku. Oznaczenie powłoki Everlube 10047 lub 6155 jest podawane w ofercie.
Masz rysunek techniczny? Prześlij jego aktualną wersję i podaj potrzebną ilość. Szukasz zamiennika? Zacznij od zdjęcia, wymiarów montażowych i opisu usterki.
Powłoki Everlube 10047 i 6155 tworzą na powierzchni NdFeB cienką warstwę ochronną zawierającą aluminium. Jeśli wilgoć dotrze do nieosłoniętego NdFeB przez odprysk powłoki lub niepokrytą krawędź, w tym miejscu może rozpocząć się korozja. Powłokę nakłada się w postaci płynnej, a następnie utwardza. Przygotowanie powierzchni poprawia przyczepność powłoki, a szczególnie ważne jest jej pełne pokrycie w miejscach odsłoniętych lub stykających się z innymi elementami podczas montażu.
Na podstawie tabeli określ rodzaj powłoki na rysunku technicznym. Następnie wybierz gatunek magnesu odpowiedni do wymagań zespołu dotyczących właściwości magnetycznych i temperatury pracy. Jeśli gatunek nie został jeszcze wybrany, skorzystaj z naszego poradnika, aby klasy magnesów neodymowych porównać właściwości magnetyczne i dopuszczalne temperatury pracy.
| Oznaczenie powłoki | Grubość suchej powłoki | Wartość odniesienia dla badania w komorze solnej: ASTM B117 |
|---|---|---|
| Everlube 10047 | Typowo 10–25 µm | Ponad 500 godzin do pojawienia się czerwonej rdzy na stali walcowanej na zimno, fosforanowanej cynkowo, z powłoką o grubości 15 µm: 1010. |
| Everlube 6155 | Zakres grubości powłoki po obróbce: 8–25 µm | Ponad 500 godzin na stali poddanej obróbce strumieniowo-ściernej przy grubości powłoki 0.8 mil (około 20 µm). |
Powyższe wyniki badania w komorze solnej pochodzą z dwóch wariantów badania próbek stalowych. Na potrzeby zatwierdzenia części określ w RFQ, co ma być próbką: gotowy magnes czy część po montażu. Uzgodnij metodę badania, czas ekspozycji, liczbę próbek i kryteria akceptacji. Jeśli podczas montażu powłoka magnesu może ulec otarciu, sprawdź część po próbnym montażu i, gdy ma to zastosowanie, uwzględnij ją w badaniu ekspozycyjnym. Trwałość w eksploatacji oceniaj na podstawie rzeczywistych warunków pracy.
Porównaj obie powłoki i sprawdź wymagania dotyczące gotowego magnesu określone na rysunku lub w RFQ.
Pobierz Osenc TDS (PDF)
W przypadku magnesu dyskowego z powłoką Everlube, montowanego w gnieździe, zacznij od podania średnicy zewnętrznej i grubości gotowego magnesu. Jeśli magnes jest namagnesowany osiowo, oznacz powierzchnię z biegunem północnym; jeśli jest namagnesowany w poprzek średnicy, oznacz oś biegunów. W tabeli wskazano również, co należy podać dla magnesów blokowych i pierścieniowych.
| Kształt magnesu do wyceny | Co należy zaznaczyć na rysunku |
|---|---|
| Z powłoką Everlube magnesy dyskowe | Średnica i grubość po obróbce końcowej. Przy namagnesowaniu osiowym oznacz powierzchnię bieguna północnego. Przy namagnesowaniu średnicowym oznacz oś biegunów wzdłuż średnicy. |
| Magnesy blokowe | Długość, szerokość i grubość po obróbce końcowej. Wskaż powierzchnie biegunowe oraz ewentualne gniazdo wymagające ciasnego pasowania lub fazę. |
| Magnesy pierścieniowe | Średnica zewnętrzna, średnica otworu i grubość po obróbce końcowej. Oznacz rozmieszczenie biegunów oraz wskaż, czy otwór z powłoką musi zapewniać luz względem wału. |
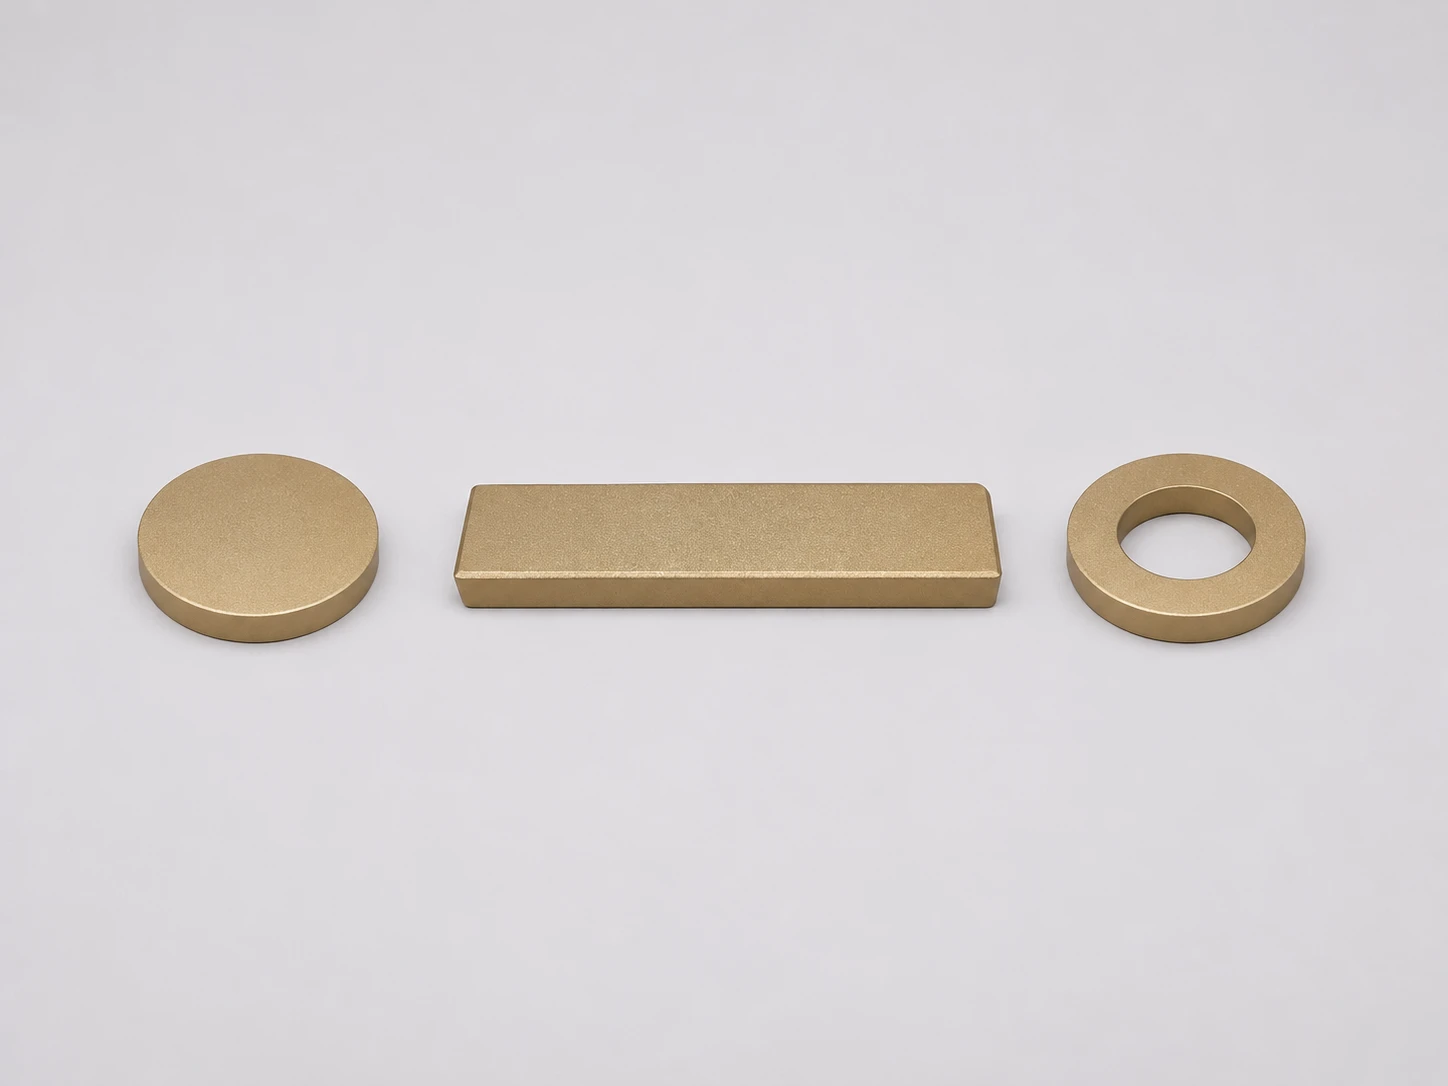
W przypadku zamiennika montowanego bez przeróbek zaznacz istotne wymiary po nałożeniu powłoki. Przykładowo powłoka o grubości 0.020 mm po każdej stronie magnesu dyskowego zwiększa jego średnicę przed nałożeniem powłoki o około 0.040 mm. Jeśli luz średnicowy w gnieździe wynosi tylko 0.030 mm, magnes po nałożeniu powłoki będzie o około 0.010 mm za duży, nawet bez uwzględnienia odchyłek wynikających z obróbki i nakładania powłoki. Podaj na rysunku średnicę gotowego magnesu i sprawdź dopasowanie próbki z powłoką do rzeczywistego elementu współpracującego lub sprawdzianu.
Jeśli na rysunku określono orientację biegunów, sprawdź biegun północny i południowy na gotowej próbce przed montażem.
Określ kryteria odbioru właściwości magnetycznych gotowego elementu. W przypadku czujnika podaj dopuszczalną wartość pola magnetycznego, położenie i orientację sondy, odległość roboczą oraz temperaturę. W przypadku magnesu mocującego podaj minimalną siłę oderwania, materiał i grubość podłoża, wielkość szczeliny oraz kierunek odrywania. Przy określaniu wielkości szczeliny uwzględnij powłokę ochronną, warstwę kleju i luzy montażowe. Jeśli zapas parametrów jest niewielki, sprawdź działanie przy największej dopuszczalnej szczelinie i najwyższej temperaturze istotnej dla danej aplikacji. Zobacz nasz poradnik dotyczący pomiaru siły magnesów z informacjami o oprzyrządowaniu i szczegółach pomiaru.
Podaj najbardziej wymagające pasowanie, kierunek biegunów oraz szczelinę, w której magnes ma pracować. Zobacz niestandardowymi magnesami neodymowymi inne kształty.
Zachowaj dotychczasową powłokę, jeśli spełnia wymagania dotyczące pasowania, warunków eksploatacji i badań. Jeśli rysunek określa Everlube 10047 lub 6155, podaj dokładnie to oznaczenie w RFQ. W przypadku zmiany projektu lub niespełnienia wymagań przez część skorzystaj z tabeli, aby ustalić, jakie właściwości porównać na gotowych próbkach.
| Wykończenie | Kiedy stosować jako rozwiązanie wyjściowe lub rozważyć jako opcję | Co sprawdzić na gotowym magnesie |
|---|---|---|
| Everlube 10047 lub 6155 | Gdy jest wskazana na rysunku technicznym lub gdy trzeba ocenić, czy cienka powłoka barierowa zapewni ochronę przed wilgocią lub kontaktem z płynami. | Pokrycie powłoką otworów i krawędzi, pasowanie po wykończeniu oraz stan po określonym narażeniu. |
| Nikiel-miedź-nikiel (Ni-Cu-Ni) | Masz już zatwierdzony element niklowany lub służy on jako punkt odniesienia w nowym porównaniu. | Jeśli korozja pojawia się na krawędzi wsuwanej podczas montażu, sprawdź, czy nie doszło do uszkodzeń montażowych, i powtórz próbę z zachowaniem określonego luzu. |
| Powłoka cynkowa | Rysunek techniczny lub dotychczas produkowany element przewiduje powłokę cynkową. | Jeśli przyczyną uszkodzeń jest wilgoć, porównaj próbki z gotowymi powłokami w tych samych warunkach wilgotności lub podczas tego samego cyklu kondensacji. Sprawdź te same miejsca na każdej próbce. |
| Epoksyd | Punktem odniesienia jest zatwierdzony element z powłoką epoksydową albo wybierasz między dwiema powłokami barierowymi. | Jeśli powłoka epoksydowa w warunkach eksploatacji tworzy pęcherze lub się odspaja, przetestuj obie powłoki w tej samej cieczy i przy tej samej temperaturze elementu. Uwzględnij również klej, jeśli ma kontakt z cieczą. |
Aby porównać powłoki, zastosuj magnesy o tym samym kształcie i tej samej klasie materiałowej. Najpierw zmierz wymiary elementów po nałożeniu powłok, a następnie zastosuj te same warunki ekspozycji i kryteria akceptacji dla każdej powłoki.
Jeśli magnes już koroduje, zacznij od zwróconego elementu i zdjęcia przedstawiającego jego położenie po zamontowaniu. Rdza na otartej krawędzi wprowadzającej wymaga próbnego montażu i sprawdzenia luzu. Uszkodzenia w miejscach gromadzenia się wody wymagają badania kondensacyjnego lub cyklicznego badania na mokro i na sucho w położeniu odpowiadającym montażowi. Na podstawie wyników zdecyduj, czy zmienić powłokę, dopasowanie elementów zespołu, czy sposób odprowadzania z niego wody.
Poznaj ofertę Osenc magnesy neodymowe z powłoką epoksydową czy zatwierdzono powłokę epoksydową, czy też potrzebujesz drugiej próbki do porównania.
Tak, można ocenić przydatność magnesów z powłoką Everlube do pracy w oleju przekładniowym. Gotowy element należy sprawdzić w konkretnym oleju, w którym ma pracować, oraz w jego temperaturze roboczej. Jeśli podczas pracy element znajduje się poniżej poziomu oleju, zastosuj pełne zanurzenie. W przypadku kontaktu z rozpryskiwanym olejem odtwórz sposób, w jaki olej styka się z elementem.
Dowiedz się, jak kleić magnesy neodymowe gdy magnes jest wklejany w obudowę.
Podaj specyfikację oleju, temperaturę oraz informację, czy magnes jest narażony na rozbryzgi oleju, czy jest w nim zanurzony.
Zatwierdź próbkę na podstawie tego samego rysunku i przy użyciu tej samej konfiguracji stanowiska badawczego, które planujesz zastosować dla pierwszej partii produkcyjnej. Osenc weryfikuje rysunki magnesów wykonywanych na zamówienie przed przygotowaniem wyceny i wspiera zatwierdzanie próbek w nowych projektach.
Umieść numer części, numer rewizji oraz dokładne oznaczenie 10047 lub 6155 na RFQ. Zapytaj, w których dokumentach można zamieścić te informacje oraz identyfikator partii. W projekcie dotyczącym kwalifikacji alternatywnego dostawcy dołącz zatwierdzoną próbkę lub opis aktualnej metody kontroli, jeśli są dostępne.
Potwierdź, że próbka ma przewidzianą klasę materiału, geometrię, sposób namagnesowania i układ powłok ochronnych. Sprawdź dopasowanie do części współpracującej i zmierz parametry magnetyczne przy roboczej szerokości szczeliny. Udokumentuj zastosowany przyrząd pomiarowy, zmierzone wartości oraz dopuszczalną jakość wykończenia krawędzi i otworów.
Uzgodnij, które wymiary, wyniki kontroli powłoki i wartości parametrów magnetycznych należy rejestrować dla każdej partii oraz kiedy powtarzać badania narażeniowe. Na wypadek zmiany powłoki, przygotowania powierzchni lub zakładu nakładającego powłokę ustal zasady powiadamiania, zatwierdzania zmian i ewentualnych ponownych badań przed kolejnym zamówieniem.
Osenc’s Przegląd zarządzania jakością wymienia przyrządy do pomiarów wymiarowych, gaussmetry, cewki Helmholtza, mierniki grubości powłok oraz komorę do badań w mgle solnej. Prześlij zakres kontroli i wymagane zapisy z badań, abyśmy mogli ustalić, co uwzględnić dla Twojego elementu.
Prześlij aktualną wersję rysunku, planowane ilości oraz zakres kontroli wymaganej przy zatwierdzaniu próbek i dla partii produkcyjnych.
10047 i 6155 to dwa oznaczenia powłok Everlube stosowanych na magnesach ziem rzadkich. Jeśli na rysunku podano jedno z nich, użyj tego oznaczenia w RFQ. Jeśli rodzaj powłoki nie został określony, podaj informacje o cieczy lub środowisku, z którym magnes będzie miał kontakt, temperaturze pracy, wymiarach końcowych i kryteriach odbioru. Na tej podstawie możemy ocenić dobór powłoki i klasy materiału magnetycznego.
Poproś o próbkę 6155 do porównania i przeprowadź zmianę przez obowiązującą procedurę zatwierdzania rysunku. Porównaj obie wersje na magnesach o tej samej geometrii. Sprawdź grubość powłoki, pasowanie po jej nałożeniu oraz właściwości w badaniu odpowiadającym rzeczywistym warunkom eksploatacji. Po zatwierdzeniu wpisz zmienione oznaczenie powłoki na rysunku lub w dokumencie dopuszczającym odstępstwo, aby dział zakupów i kontrola jakości stosowały te same wymagania.
Podaj na rysunku wymiary i tolerancje istotne dla pasowania, odnosząc je do gotowego magnesu z powłoką. W przypadku magnesu dyskowego osadzanego w gnieździe podaj średnicę zewnętrzną po nałożeniu powłoki. W przypadku magnesu pierścieniowego osadzanego na wale podaj średnicę otworu po nałożeniu powłoki i wskaż powierzchnie współpracujące. Jeśli na rysunku podano tylko wymiary magnesu bez powłoki, dołącz rysunek części współpracującej lub podaj jej wymiary, abyśmy mogli ocenić pasowanie. Sprawdź pasowanie próbki z powłoką względem części współpracującej lub za pomocą sprawdzianu.
Może to wpłynąć na wynik, gdy powłoka zwiększa odległość między materiałem magnetycznym a elementem przyciąganym lub czujnikiem. W przypadku zastosowania do mocowania podaj materiał elementu przyciąganego, szczelinę roboczą i minimalną siłę oderwania przy tej szczelinie. W przypadku czujnika podaj punkt pomiarowy, odległość czujnika, orientację biegunów oraz wymaganą wartość pola magnetycznego lub odległość przełączania. Sprawdź gotową próbkę w docelowym zespole lub w przyrządzie odtwarzającym te warunki.
Określ temperaturę pracy całego zespołu. Podaj temperaturę magnesu podczas pracy ciągłej i temperaturę szczytową, czas trwania wzrostów temperatury oraz minimalną wymaganą siłę oderwania lub wartość pola magnetycznego. Sprawdź wybrany gatunek NdFeB przy docelowej geometrii i szczelinie, uwzględniając powłokę i ewentualny klej. Temperatura utwardzania powłoki jest parametrem procesu produkcyjnego. Jeśli konstrukcja jest wrażliwa na temperaturę, sprawdź właściwości magnetyczne w temperaturze pracy i skontroluj powłokę po planowanych cyklach.
Przetestuj gotową próbkę w dokładnie tym oleju, z którym będzie miała kontakt w docelowym zespole. Podaj nazwę handlową lub specyfikację oleju, temperaturę podczas pracy ciągłej i temperaturę szczytową, czas ekspozycji oraz informację, czy element będzie tylko spryskiwany olejem, czy całkowicie w nim zanurzony. Uwzględnij uchwyt lub klej, jeśli podczas pracy ma kontakt z olejem. Przed ekspozycją i po niej sprawdź dopasowanie oraz właściwości magnetyczne przy użyciu tego samego przyrządu i tej samej szczeliny. Przed badaniem ustal kryteria oceny wizualnej krawędzi, otworów i powierzchni roboczych.
Tak. Należy wskazać gotowy magnes z powłoką jako próbkę do badań oraz określić metodę badania, czas trwania, obszary podlegające ocenie i kryteria akceptacji. Na przykład należy określić sposób oceny krawędzi, otworów i powierzchni roboczych. W tabeli podano typowe wyniki ASTM B117 uzyskane na wskazanych stalowych płytkach z powłoką. Podstawą zatwierdzenia powinno być badanie gotowej części.
Na początek wystarczy szkic lub zdjęcia elementu współpracującego, informacja o dostępnej przestrzeni i szacowanej liczbie sztuk. Należy też podać temperaturę pracy ciągłej i maksymalną temperaturę chwilową oraz informacje o kontakcie z cieczami, wilgocią lub innych warunkach środowiskowych. W przypadku magnesu mocującego należy podać szczelinę roboczą i minimalną siłę przyciągania. W przypadku czujnika należy określić wymaganą indukcję magnetyczną lub odległość zadziałania. Na tej podstawie możemy wspólnie ocenić geometrię, gatunek materiału, kierunek namagnesowania i powłokę.
Poproś o wycenę próbki z powłoką i podaj przewidywaną wielkość produkcji. Próbka powinna mieć docelową geometrię, klasę materiału, oznaczenie powłoki i kierunek namagnesowania. Uzgodnij sposób sprawdzenia dopasowania, właściwości magnetycznych i stanu powłoki. Jeśli próbka spełni wymagania, zachowaj zatwierdzoną wersję rysunku i kryteria kontroli wraz z produkcyjnym RFQ, aby zamówienie zostało zweryfikowane według tych samych wymagań.
Zacznij od stosowanego dotychczas kleju i przetestuj go na magnesie z powłoką oraz w docelowej obudowie. Zastosuj przewidziane czyszczenie, grubość spoiny klejowej i warunki utwardzania, a następnie sprawdź wytrzymałość po cyklach kontaktu z cieczą lub cyklach cieplnych przewidzianych w eksploatacji. Sprawdź miejsce zniszczenia połączenia. Jeśli powłoka pozostała na obudowie, a na magnesie widać odsłonięty metal, wskazuje to na problem na granicy powłoki i magnesu. Jeśli powłoka pozostała na magnesie, należy dokładniej zbadać spoinę klejową.
Wymień potrzebne dokumenty w RFQ. Mogą to być na przykład świadectwo zgodności z numerem części, oznaczeniem wersji i oznaczeniem powłoki, raport z kontroli pierwszego wyrobu albo wyniki pomiarów dla danej partii dotyczące wymiarów krytycznych i parametrów magnetycznych. Zapytaj, które dokumenty można powiązać z partiami magnesów i powłok. Jeśli Twój projekt wymaga PPAP lub badań przez niezależną jednostkę, przed złożeniem zamówienia przekaż do uzgodnienia zakres wymaganej dokumentacji.
Prześlij aktualną wersję rysunku, zamawianą ilość, wymiary gotowego magnesu i tolerancje, oznaczenie powłoki, gatunek NdFeB oraz kierunek namagnesowania, jeśli jest znany. Jeśli o odbiorze wyrobu decydują szczelina robocza i wymagane parametry magnetyczne, podaj również te informacje. Uwzględnij wymagania dotyczące badania w komorze solnej lub odporności na działanie cieczy oraz informację, czy najpierw potrzebujesz próbek. Poproś każdego dostawcę o wycenę na podstawie tej samej wersji rysunku i tego samego zakresu badań, aby móc porównać, co obejmują poszczególne oferty.
Prześlij aktualną wersję rysunku lub szkic, oznaczenie 10047 lub 6155, wymiary krytyczne po nałożeniu powłoki oraz kryteria odbioru właściwości magnetycznych. Podaj liczbę sztuk potrzebnych do wykonania próbek, serii pilotażowej i produkcji seryjnej oraz oczekiwane terminy dostawy. Jeśli zamawiasz zamiennik uszkodzonej części, dołącz zdjęcie miejsca, w którym zaczęło się uszkodzenie, i opisz rzeczywiste warunki, na jakie była narażona.
Poproś o osobne wyszczególnienie kosztów oprzyrządowania, badań specjalnych, raportów z kontroli i pakowania oraz o wskazanie, od kiedy liczy się każdy z podanych terminów realizacji. Oferty możesz porównać na podstawie tej samej wersji rysunku, zakresu kontroli i warunków dostawy.