

Les nuances d’aimant permettent de comparer la puissance du matériau, mais elles ne suffisent pas à elles seules pour comprendre l’ensemble des performances. Pour les aimants NdFeB, la nuance n’est qu’un point de départ. Les performances réelles dépendent également de la géométrie, de l’entrefer, de l’épaisseur du revêtement, des conditions de contact avec l’acier et de l’exposition à la température.
Réponse rapide : comprendre les nuances d’aimants
Les aimants en néodyme sont généralement classés selon leur (BH)max, ou produit énergétique maximal, généralement indiqué en MGOe. Une nuance plus élevée, telle que N42, N45, ou N52, indique normalement un matériau magnétique plus puissant à volume égal. Toutefois, la force d’arrachement réelle dépend fortement de l’entrefer, de la surface de contact, de l’épaisseur de l’acier, de l’alignement, de l’état de surface et de la température de fonctionnement.
Si vous voyez des lettres suffixes telles que M, H, SH, UH, EH, ou AH, elles décrivent la classe de température. Elles n’indiquent pas que l’aimant est plus puissant qu’une nuance standard portant un numéro N plus élevé. Elles indiquent principalement une meilleure résistance à la désaimantation irréversible dans des conditions de fonctionnement à chaud.
Table des matières
- Que désignent les nuances d’aimants ?
- Tableau des nuances d’aimants en néodyme
- Comment choisir la bonne nuance
- Comment lire un tableau des nuances d’aimants
- N45 contre N52
- N50 contre N52
- Influence de la nuance sur la force
- Force d’arrachement et force de cisaillement
- Configuration type d’essai de force d’arrachement
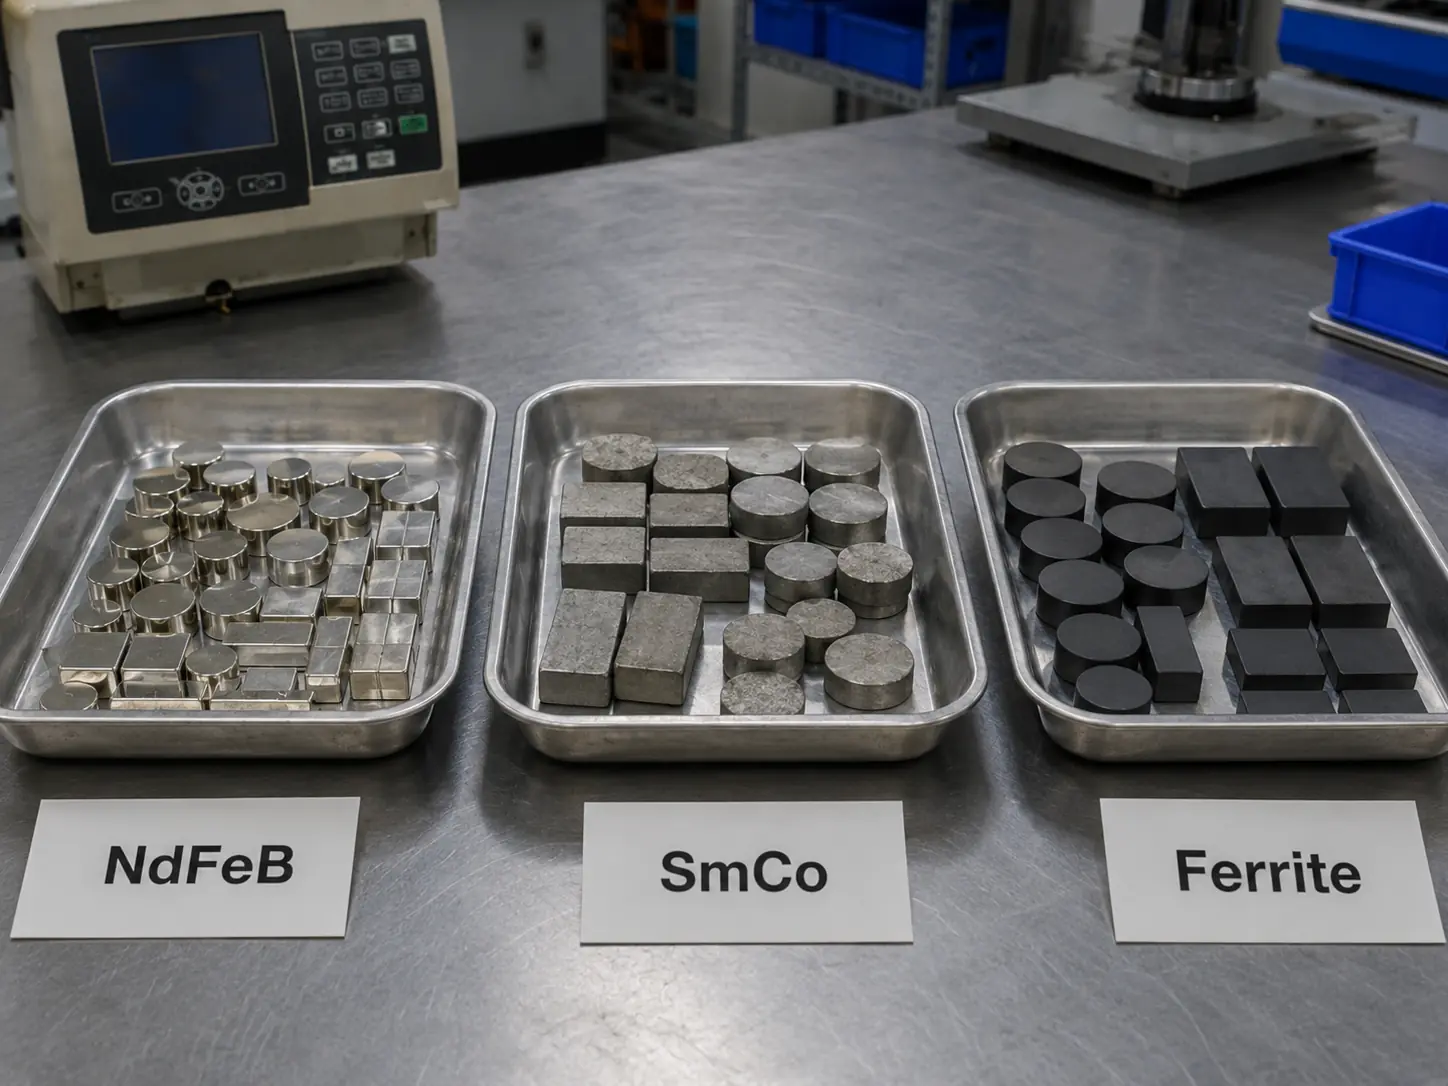
- NdFeB, SmCo et ferrite
- Classes de température
- La corrosion peut-elle réduire la force d’attraction d’un aimant en néodyme ?
Que désignent les nuances d’aimants ?
Pour les aimants en néodyme, une nuance telle que N35, N42, N45, ou N52 identifie la classe de performance du matériau. Le nombre est lié à la (BH)max plage du matériau. En règle générale, un nombre plus élevé signifie que le matériau peut fournir davantage d’énergie magnétique pour un même volume d’aimant.
Cela dit, la nuance n’est pas équivalente à la force d’arrachement. Deux aimants de même nuance peuvent se comporter très différemment selon la géométrie, la surface en acier, l’entrefer ou la méthode d’essai. C’est pourquoi nous considérons toujours la nuance comme premier filtre, puis vérifions l’application à l’aide d’échantillons réels ou d’une méthode d’essai définie.
Tableau des nuances d’aimants en néodyme
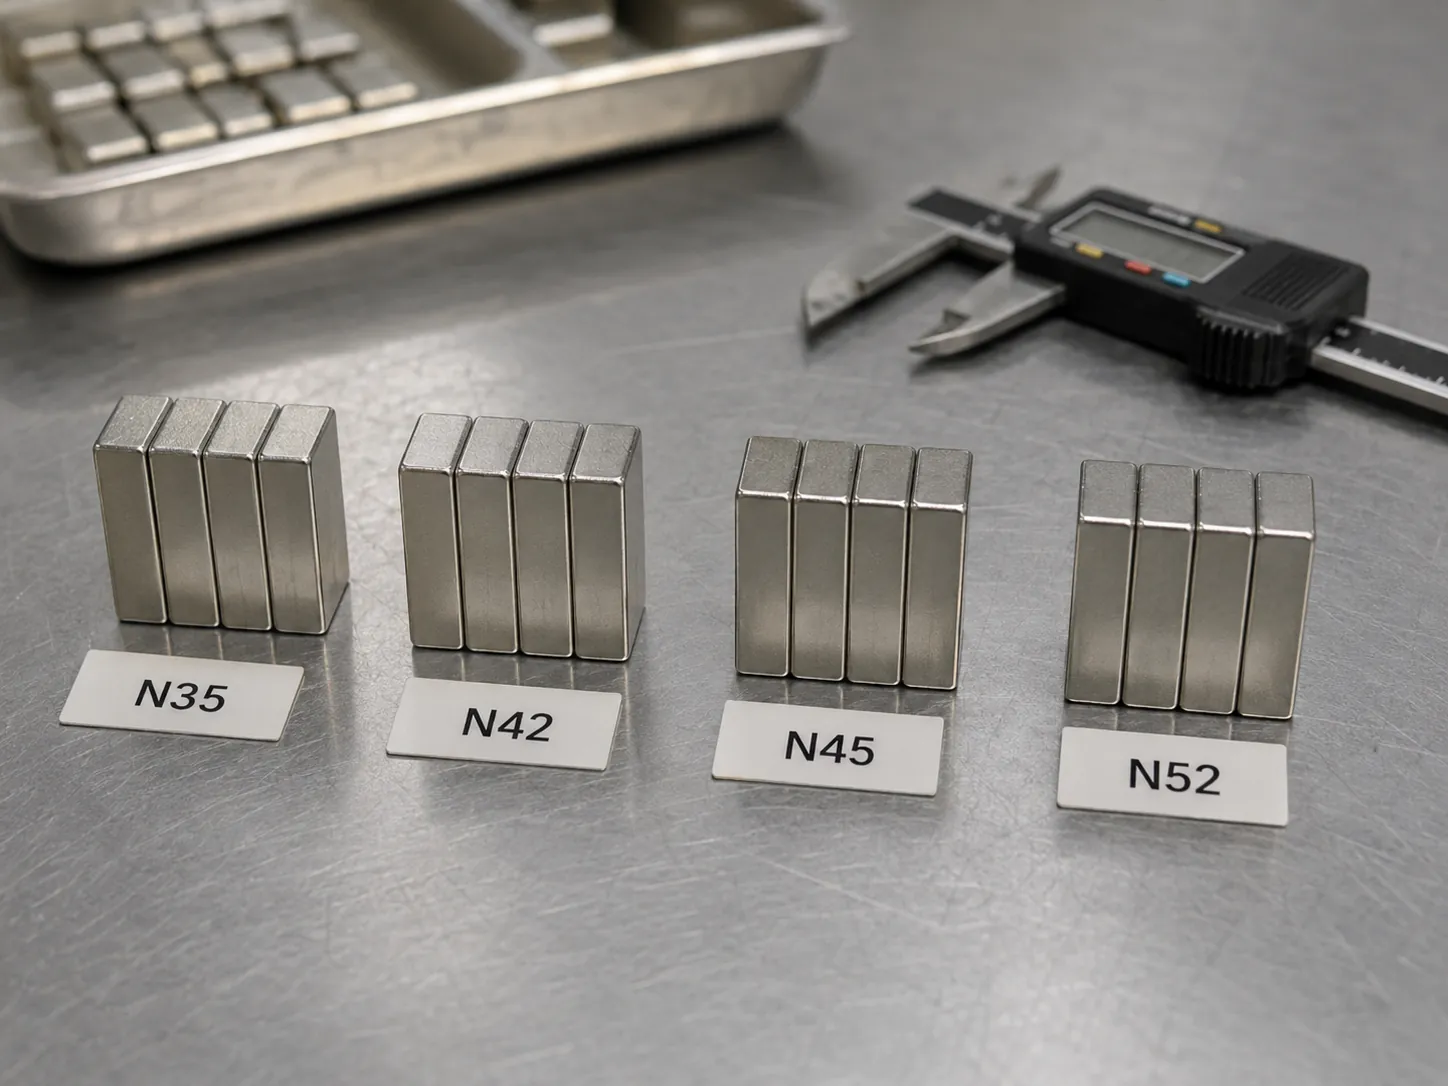
Le tableau ci-dessous constitue une référence rapide pour l’achat des nuances d’aimants en néodyme couramment utilisées.
| Nuance | Plage typique de (BH)max | Température maximale de fonctionnement typique | Conseil pratique pour la sélection |
|---|---|---|---|
| N35 | 33–35 MGOe | ≤ 80 °C | Bonne base pour les applications standard. |
| N42 | 40–42 MGOe | ≤ 80 °C | Choix polyvalent performant pour de nombreuses conceptions. |
| N45 | 43–46 MGOe | ≤ 80 °C | Utile lorsque vous avez besoin de davantage de performances sans passer au N52. |
| N50 | 47 à 51 MGOe | ≤ 80 °C | Performances élevées avec un peu plus de flexibilité d’approvisionnement. |
| N52 | 49–52 MGOe | ≤ 80 °C | Le meilleur choix lorsque l’espace est limité et qu’une force maximale est nécessaire. |
Comment choisir la nuance d’aimant en néodyme adaptée à votre application
Lorsque nous aidons nos clients à sélectionner une nuance d’aimant, nous ne commençons pas par demander le chiffre le plus élevé. Nous commençons par examiner les conditions réelles de fonctionnement.
| Votre situation | Approche recommandée | Pourquoi |
|---|---|---|
| Utilisation générale sans échauffement significatif | N35 ou N42 | Solution économique et suffisante dans de nombreuses applications. |
| Espace réduit, objectif de force élevée | N48 à N52 | Une nuance de matériau plus élevée est utile lorsque le volume est limité. |
| Température inconnue ou élevée | Optez d’abord pour un suffixe de température supérieur | L’exposition à la chaleur cause souvent plus de problèmes que le choix de la nuance. |
| Entrefer notable ou revêtement de surface | Réduisez d’abord l’entrefer ou augmentez la surface de contact | La perte due à l’entrefer peut annuler le gain de plusieurs niveaux de nuance. |
- Si l’espace est limité : choisissez une nuance supérieure telle que N48–N52.
- S’il existe un entrefer : réduisez l’entrefer avant de payer pour une nuance supérieure.
- Si la température est incertaine : passez à une classe de température supérieure et validez avec des échantillons.
Comment lire un tableau des grades d’aimants en néodyme
Trois valeurs sont les plus importantes lorsque vous comparez des matériaux magnétiques :
- (BH)max – le principal indicateur de performance magnétique associé à la nuance Nxx.
- Br (Rémanence) – la densité de flux que le matériau peut produire après aimantation.
- Hcj (Coercivité intrinsèque) – la résistance à la démagnétisation, notamment sous l’effet de la chaleur ou de champs magnétiques opposés.
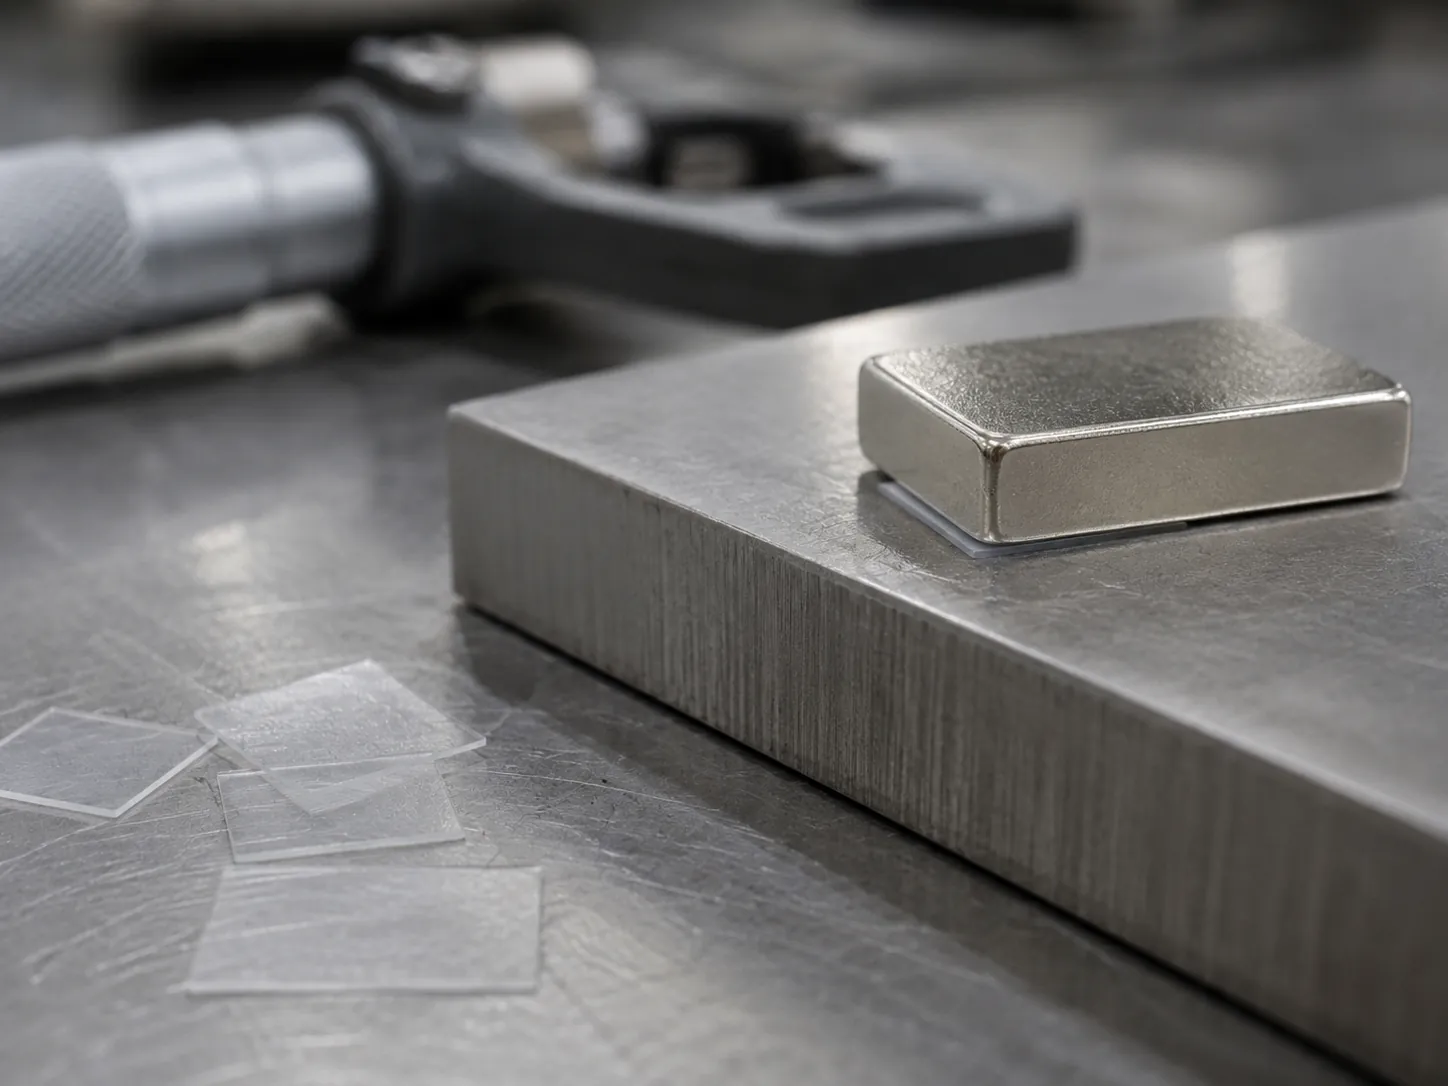
Dans les projets réels, nous constatons souvent une perte de performance due à l’entrefer. Une couche de peinture, un ruban adhésif, un adhésif, une entretoise ou l’épaisseur du revêtement peut réduire la force de maintien réelle davantage que ne le prévoient les acheteurs.
N45 ou N52 : quelle différence ?
La nuance N45 se situe généralement dans la 43–46 MGOe plage, tandis que N52 se situe normalement autour de 49–52 MGOe. À dimensions et forme identiques, N52 offre généralement de meilleures performances. Toutefois, un aimant N45 plus grand peut surpasser un aimant N52 plus petit si le volume supplémentaire améliore le circuit magnétique.
C’est pourquoi la comparaison des nuances n’a de sens que si la géométrie et les conditions d’essai restent identiques. Pour prendre une décision technique, la question pertinente n’est pas “ Quel nombre est le plus élevé ? ”, mais “ Quelle combinaison de nuance, de dimensions et de conditions de fonctionnement permet d’atteindre le résultat visé au meilleur coût ? ”
Aimants N50 ou N52
N50 et N52 sont deux nuances à hautes performances. En pratique, lors de l’approvisionnement, N50 peut constituer un choix judicieux si sa disponibilité est meilleure ou son prix plus avantageux, en particulier si une légère modification de la géométrie permet toujours d’atteindre l’objectif de conception. Si l’espace disponible est fixe et que vous avez besoin du matériau le plus performant couramment disponible, N52 reste le choix le plus sûr.
Comment la nuance influe-t-elle sur la force d’un aimant ?
La nuance est importante, car elle reflète les performances intrinsèques du matériau NdFeB. Cependant, elle correspond et non automatiquement à la force d’arrachement réelle dans votre application. Les performances réelles dépendent des facteurs suivants :
- Dimensions et forme de l’aimant
- Entrefer
- Épaisseur du revêtement ou de l’entretoise
- Épaisseur et planéité de l’acier
- Surface de contact
- Alignement
- Direction d’arrachement
Dans des conditions idéales d’essai d’arrachement, l’écart entre les nuances peut sembler important. En conditions réelles d’utilisation, cet écart de performances se réduit souvent en présence de surfaces rugueuses, de peinture, d’acier mince ou d’une distance de séparation.
Force d’arrachement et force de cisaillement (pourquoi votre aimant glisse)
Force d’arrachement
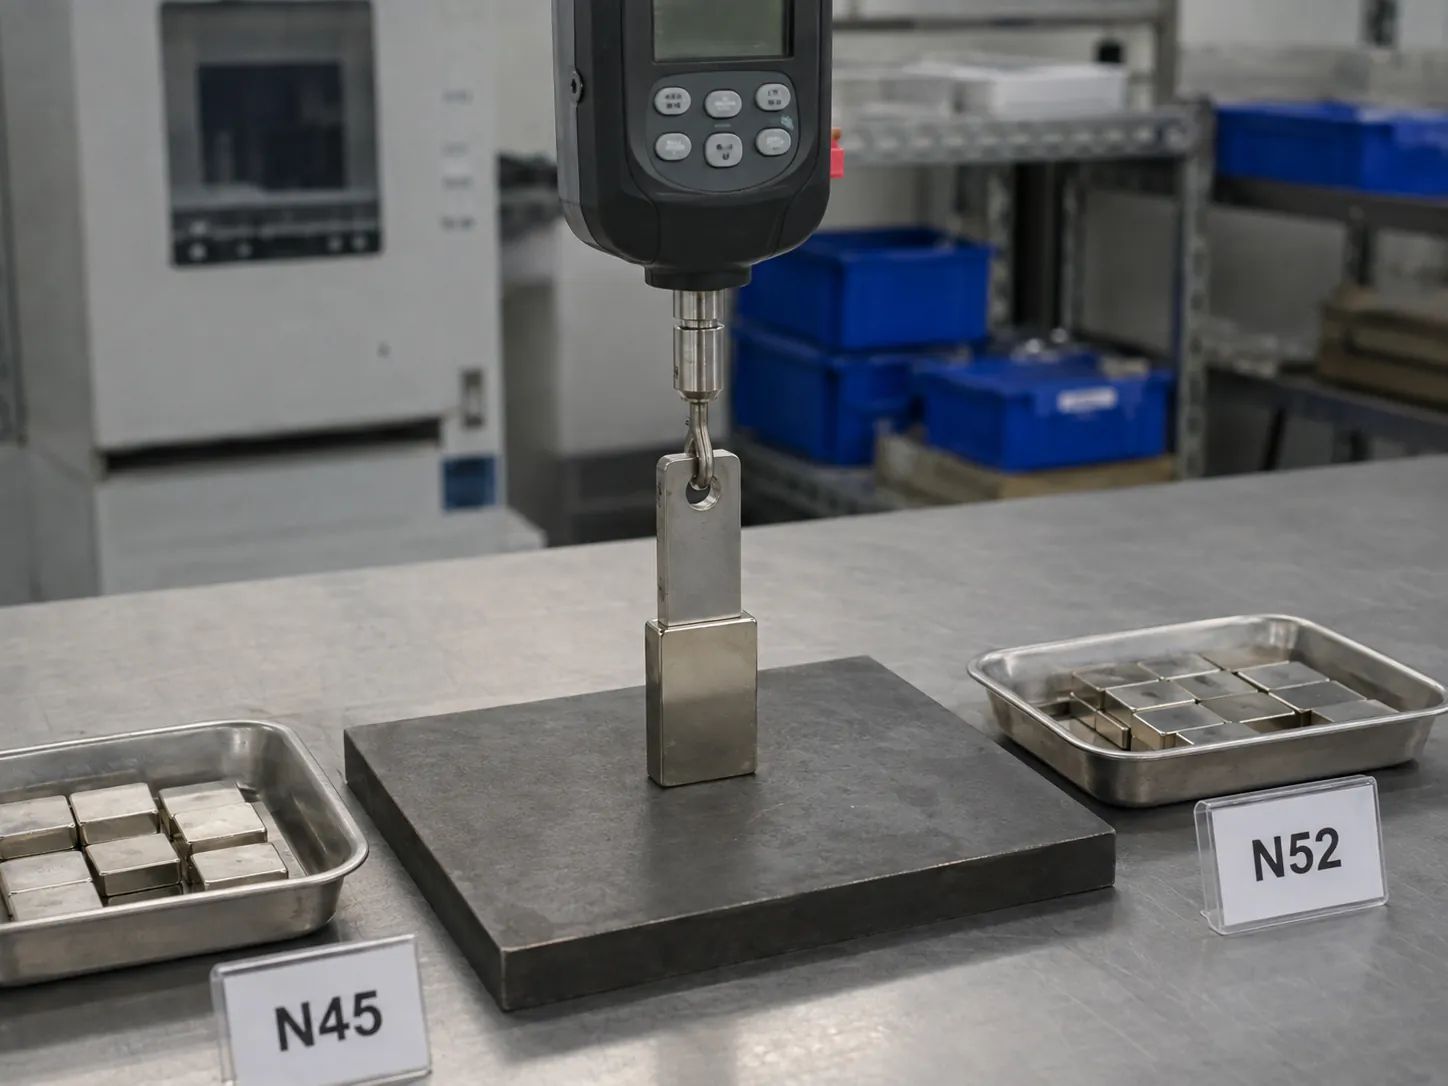
Il s’agit de la force nécessaire pour arracher verticalement l’aimant de la surface en acier. C’est la méthode d’essai la plus courante et celle qui donne généralement la valeur la plus élevée.
Force de cisaillement
Il s’agit de la force nécessaire pour faire glisser latéralement l’aimant sur la surface en acier. Elle est généralement bien plus faible, car le frottement et l’état de surface ont une influence prépondérante sur le résultat.
Dans un assemblage réel, un aimant peut offrir une force d’arrachement verticale élevée, mais glisser trop facilement sous une charge latérale. Si l’application est soumise à des vibrations ou à des efforts latéraux, il faut souvent augmenter la surface de contact ou le frottement, ou prévoir une butée mécanique.
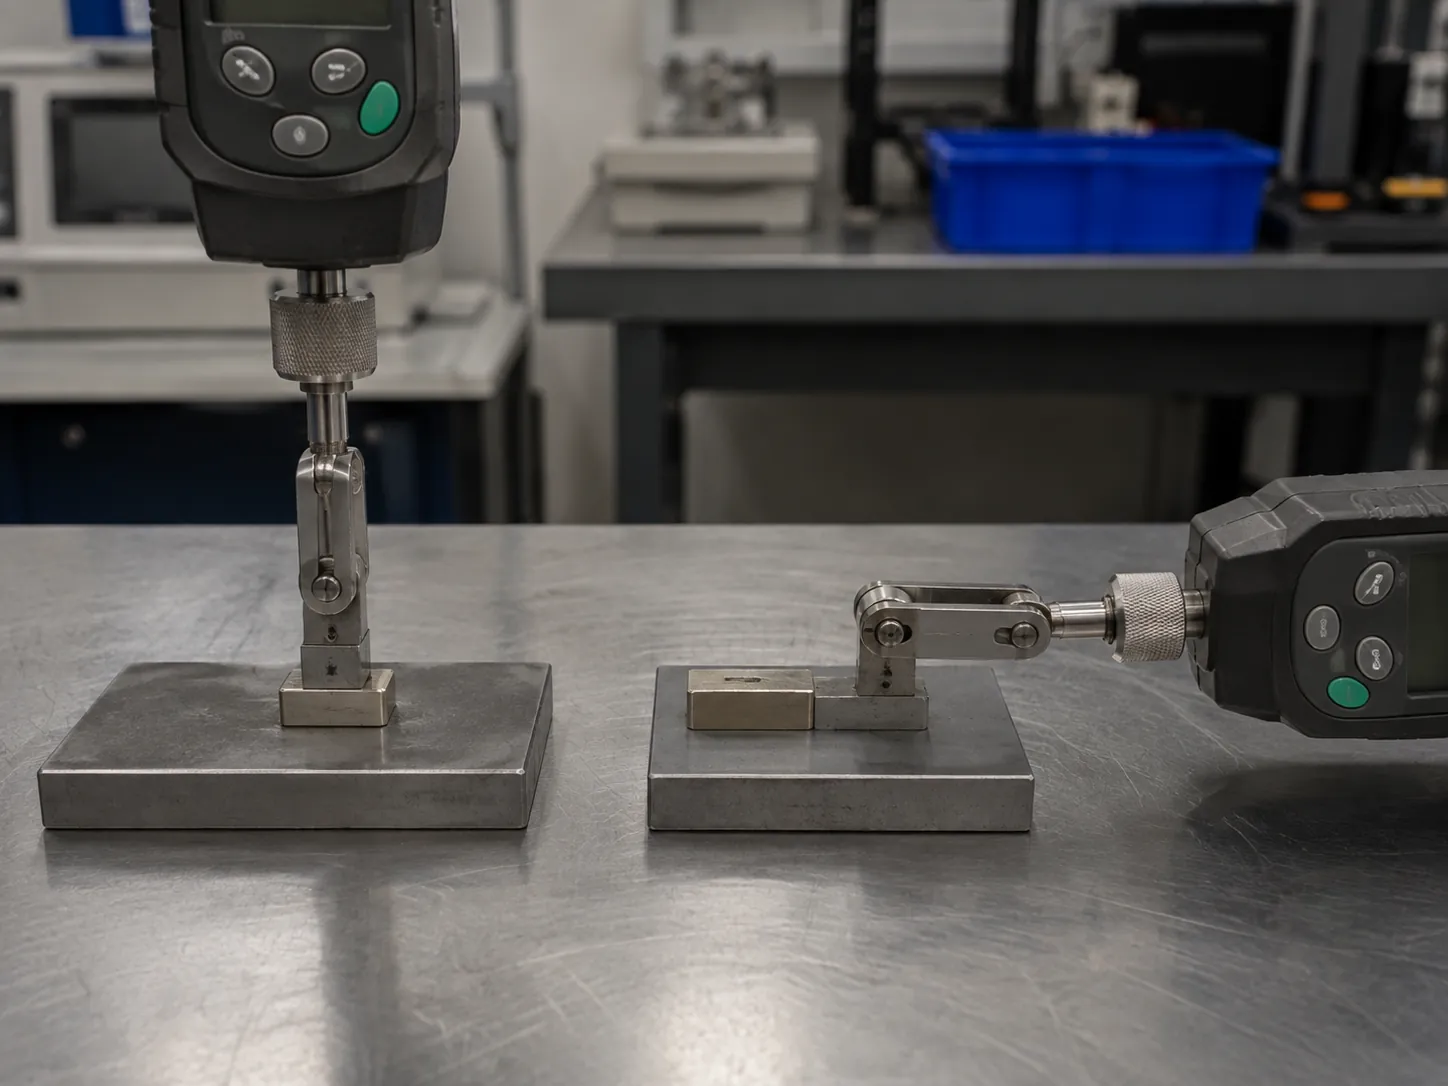
Configuration type d’un essai de force d’arrachement (utilisée par la plupart des fournisseurs)
Lorsque vous comparez les données de force d’arrachement de différents fournisseurs, vérifiez que les méthodes d’essai sont réellement comparables. Les paramètres suivants influent sur le résultat :
- Épaisseur de la plaque d’acier : Une plaque d’acier épaisse donne généralement une force plus élevée qu’une tôle fine.
- État de surface de l’acier : Une surface propre et plane donne de meilleurs résultats qu’une surface rugueuse, peinte ou revêtue.
- Entrefer : Même un entrefer de 0,2 mm peut réduire sensiblement la force.
- Surface de contact et alignement : Un contact partiel ou un défaut d’alignement réduit la force mesurée.
- Direction de l’arrachement : La traction verticale et le cisaillement latéral ne doivent jamais être regroupés en une seule valeur.
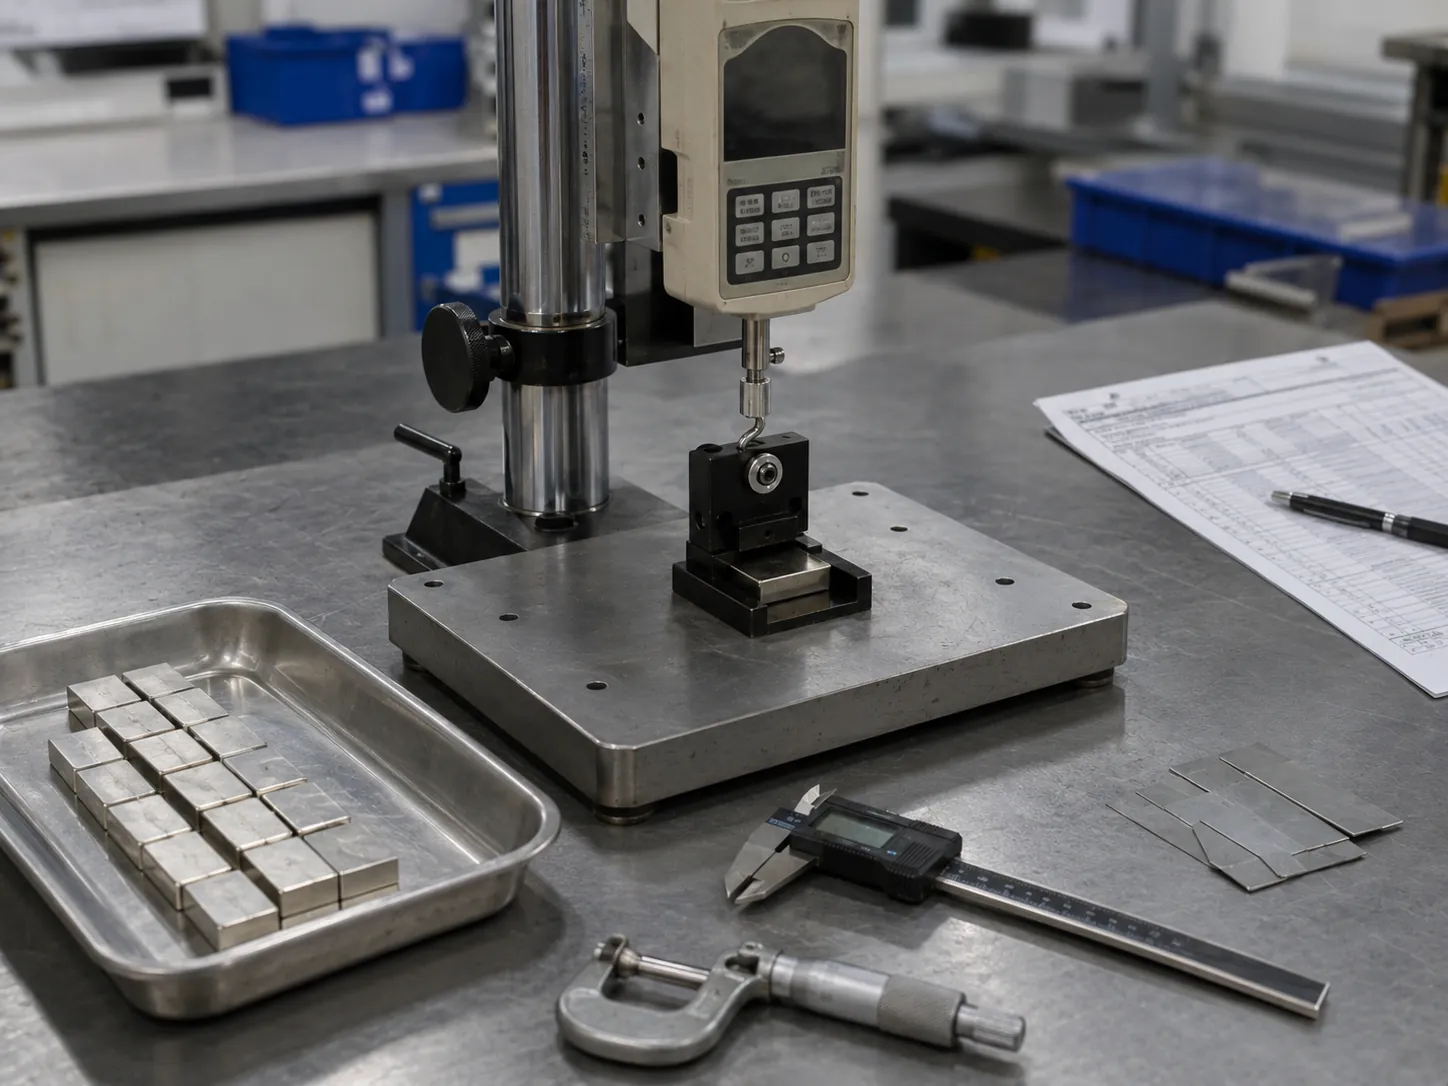
Points à confirmer auprès de votre fournisseur
- Épaisseur et matériau de la plaque d’acier
- État de surface et présence d’un revêtement
- État de l’entrefer ou de l’entretoise
- Direction d’arrachement
- Conception du dispositif d’essai ou du support
- Géométrie et revêtement de l’échantillon
Les aimants utilisent-ils tous le même système de nuances ?
Non. La ferrite, le SmCo et le NdFeB ne partagent pas un système de nuances universel. Les conventions de dénomination et les critères de performance privilégiés diffèrent selon les familles de matériaux. En pratique, commencez par définir les exigences de votre application, puis choisissez la famille d’aimants et la nuance appropriées.
NdFeB, SmCo ou ferrite : quelle famille d’aimants choisir ?
| Matériau | Force | Résistance à la température | Résistance à la corrosion | Coût | Usage recommandé |
|---|---|---|---|---|---|
| NdFeB | Élevé | Modéré | Faible sans revêtement | Modéré | Conceptions compactes nécessitant une force élevée. |
| SmCo | Élevé | Très élevée | Élevé | Élevé | Environnements industriels à haute température ou exigeants. |
| Ferrite | Modéré | Modérée à élevée | Bonne | Faible | Applications sensibles au coût, pour lesquelles une force maximale n’est pas nécessaire. |
Lettres supplémentaires dans les nuances d’aimants en néodyme
Les lettres suffixes telles que M, H, SH, UH, EH, et AH indiquent principalement une meilleure résistance à la démagnétisation liée à la chaleur.
| Suffixe | Température maximale de fonctionnement typique | Quand l’utiliser |
|---|---|---|
| M | ≤ 100 °C | Chaleur modérée avec une faible marge de sécurité. |
| H | ≤ 120 °C | Environnements chauds à proximité de moteurs ou d’appareils. |
| SH | ≤ 150 °C | Températures plus élevées dans des conditions de fonctionnement confinées. |
| UH | ≤ 180 °C | Applications industrielles à haute température. |
| EH | ≤ 200 °C | Très haute température, lorsqu’une meilleure résistance à la démagnétisation est requise. |
| AH | ≤ 230 °C | Température extrême. Confirmez les données dans la fiche technique et par des essais en conditions d’application. |
Si votre aimant se trouve à proximité d’une source de chaleur et que la température maximale réelle est incertaine, ne prenez pas de risque. Passez au minimum à une classe de température supérieure et validez la solution avec des échantillons.
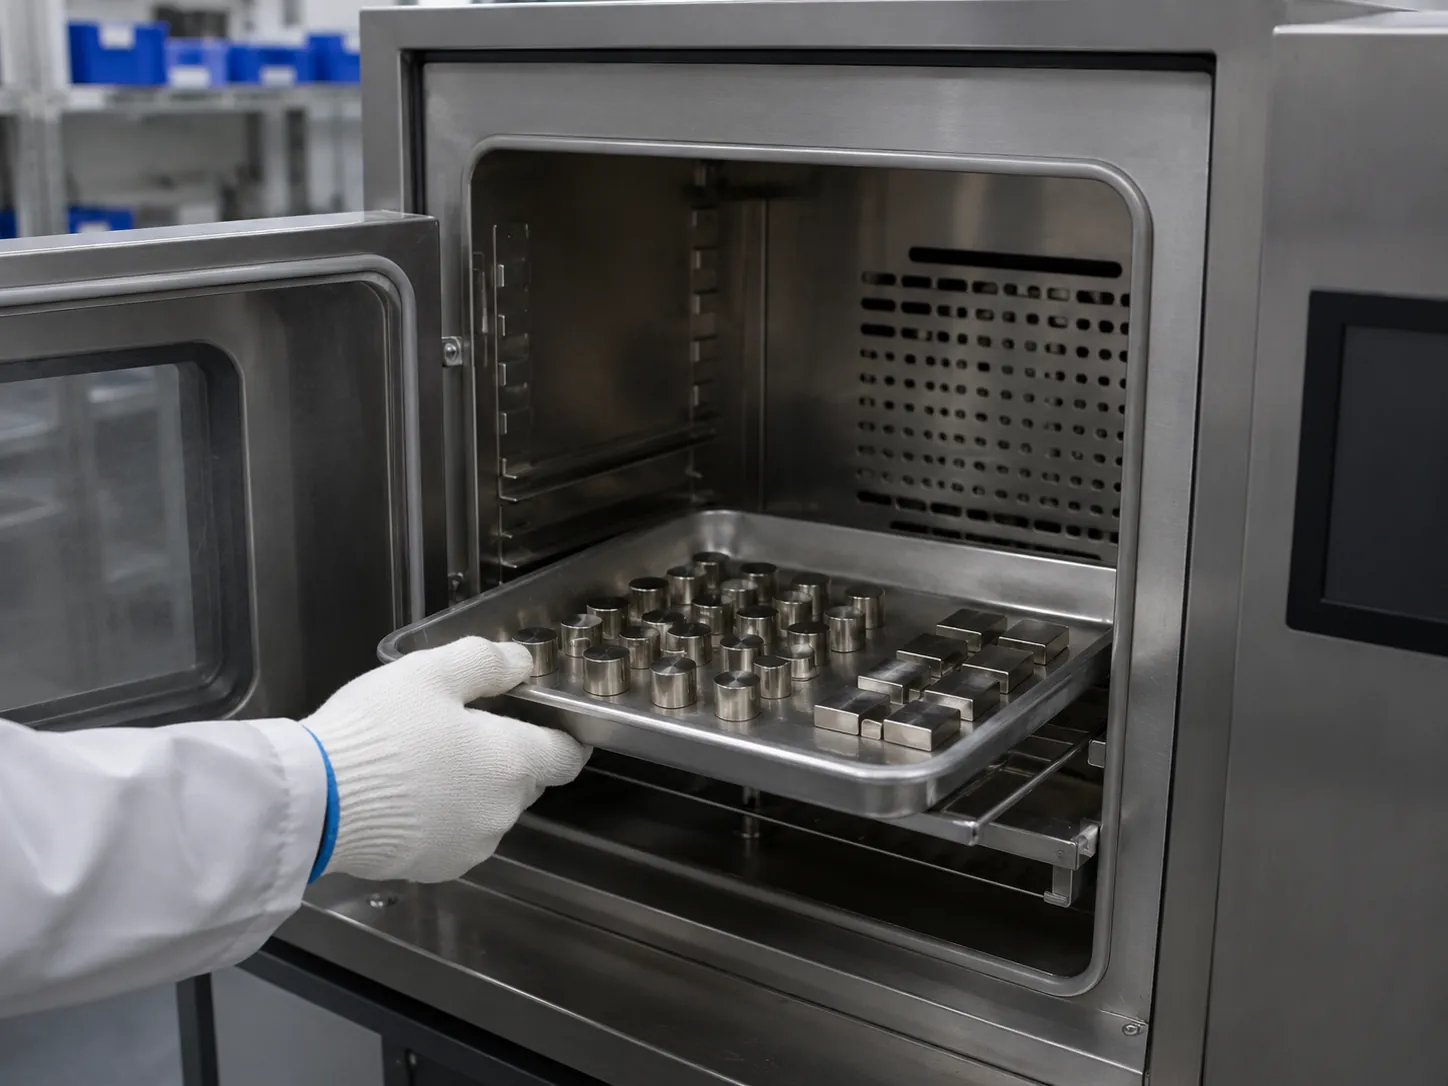
La corrosion peut-elle réduire la force d’attraction d’un aimant en néodyme ?
Que signifie N52 sur un aimant ?
N52 désigne un matériau NdFeB de haute qualité dont le produit énergétique maximal se situe généralement dans la plage de 49–52 MGOe. Il s’agit de l’une des nuances de néodyme les plus élevées couramment disponibles, mais les performances réelles dépendent encore de la géométrie et des conditions d’essai.
N42SH est-il plus puissant que N52 ?
Non. N42SH ne signifie pas une force supérieure à celle de N52. La N42 partie correspond à la plage de force, tandis que SH désigne la nuance de température. N52 possède normalement un matériau de base plus puissant, tandis que SH indique une meilleure résistance à la chaleur.
Pourquoi mon aimant semble-t-il moins puissant après installation ?
Les causes les plus courantes sont l’entrefer, la peinture, l’adhésif, des surfaces de contact rugueuses, un acier trop mince, un mauvais alignement ou une température excessive. Le problème vient souvent des conditions d’installation, et pas uniquement de la nuance.
Dans quelles conditions d’essai faut-il comparer la force d’arrachement ?
Ne comparez les données que lorsque l’épaisseur de la plaque d’acier, l’état de surface, la direction d’arrachement, l’entrefer et la géométrie de l’aimant sont clairement définis. Dans le cas contraire, les valeurs ne sont pas directement comparables.
Besoin d’aide pour choisir la bonne nuance d’aimant ?
OSENC aide les acheteurs à adapter la nuance, la géométrie, le revêtement, la direction d’aimantation et la méthode d’essai aux conditions réelles de fonctionnement. Si vous nous envoyez votre plan technique, la force cible, la température de fonctionnement et les conditions de contact, nous pouvons recommander plus rapidement une solution plus fiable.
- Aimants NdFeB et assemblages magnétiques sur mesure
- Accompagnement pour la sélection de la nuance et la validation des échantillons
- Recommandations adaptées à l’application plutôt que conseils génériques de catalogue