

Magnetgüten helfen beim Vergleich der Werkstoffstärke, erzählen für sich allein jedoch nicht die ganze Geschichte. Bei NdFeB-Magneten ist die Güte nur der Ausgangspunkt. Die tatsächliche Leistung hängt weiterhin von Geometrie, Arbeitsluftspalt, Beschichtungsdicke, Kontaktbedingungen mit Stahl und Temperaturbeanspruchung ab.
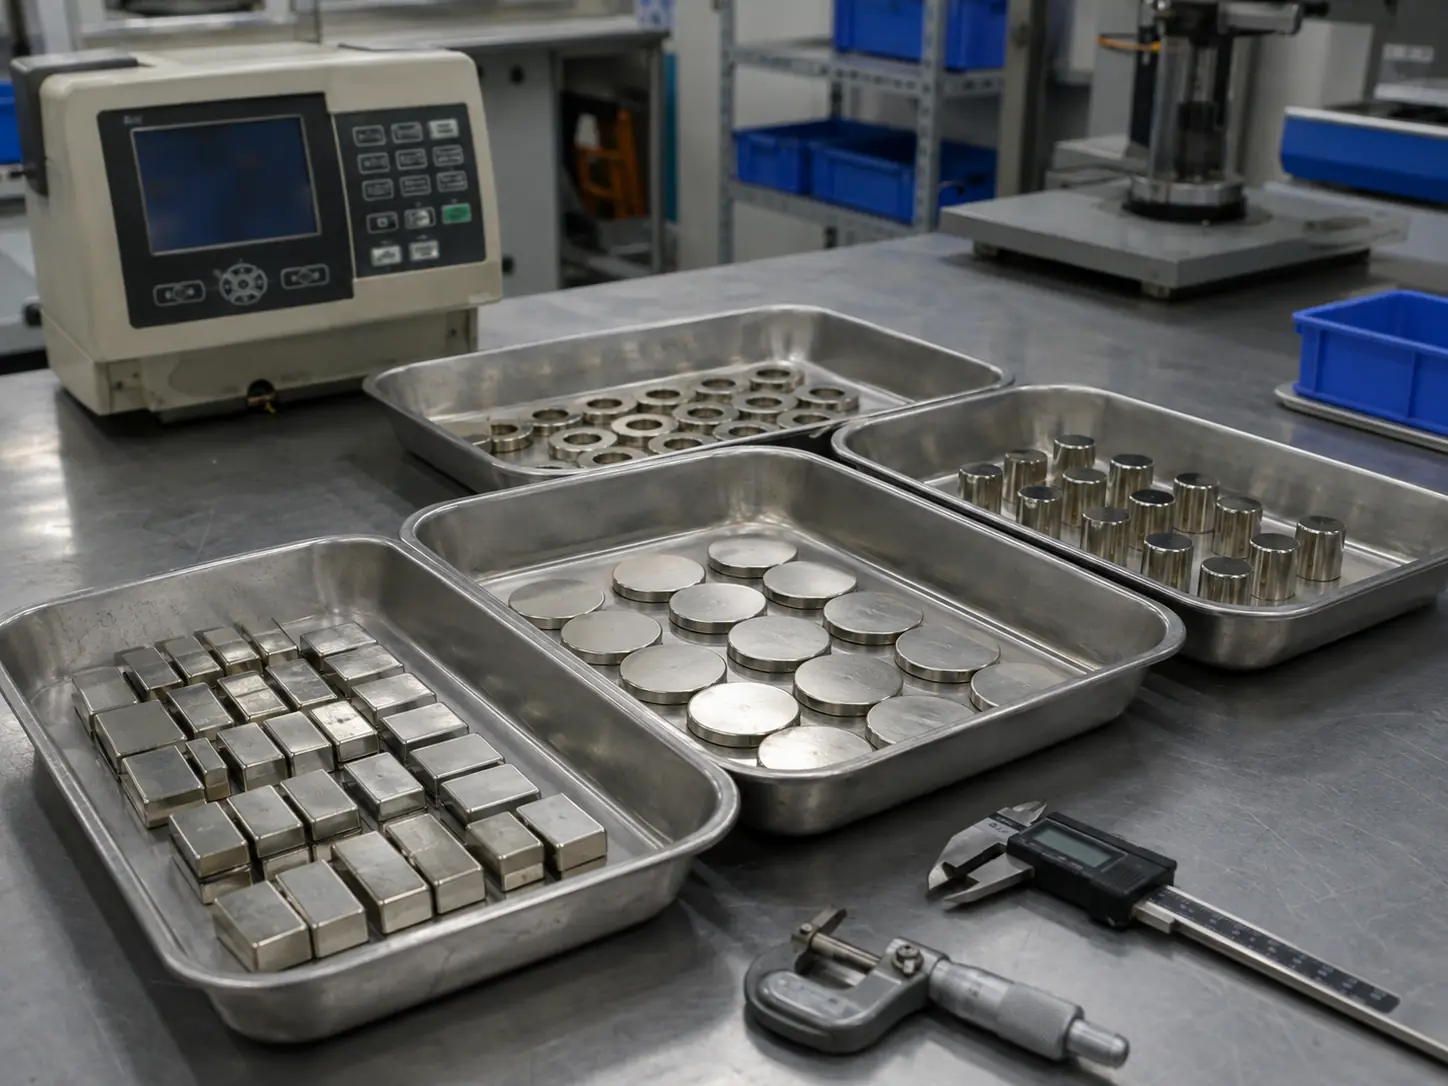
Kurzantwort: Magnetgüten erklärt
Neodym-Magnete werden üblicherweise nach ihrem (BH)max, also dem maximalen Energieprodukt, eingestuft, das üblicherweise in MGOe. Eine höhere Güte wie N42, N45, oder N52, weist bei gleichem Volumen in der Regel auf einen stärkeren Magnetwerkstoff hin. Die tatsächliche Haftkraft hängt jedoch maßgeblich von Arbeitsluftspalt, Kontaktfläche, Stahldicke, Ausrichtung, Oberflächenzustand und Betriebstemperatur ab.
Wenn Sie Suffixbuchstaben wie M, H, SH, UH, EH, oder AH, sehen, beschreiben diese die Temperaturgüte. Sie bedeuten nicht, dass der Magnet stärker ist als eine Standardgüte mit einer höheren N-Zahl. Sie weisen hauptsächlich auf eine höhere Beständigkeit gegen irreversible Entmagnetisierung unter heißen Betriebsbedingungen hin.
Inhaltsverzeichnis
- Was sind Magnetgüten?
- Tabelle der Magnetgüten für Neodym-Magnete
- So wählen Sie die richtige Magnetgüte
- So lesen Sie eine Tabelle der Magnetgüten
- N45 vs. N52
- N50 vs. N52
- Wie die Magnetgüte die Stärke beeinflusst
- Abreißkraft im Vergleich zur Scherkraft
- Typischer Prüfaufbau zur Abreißkraftmessung
- NdFeB im Vergleich zu SmCo und Ferrit
- Temperaturklassen
- FAQ
Was sind Magnetgüten?
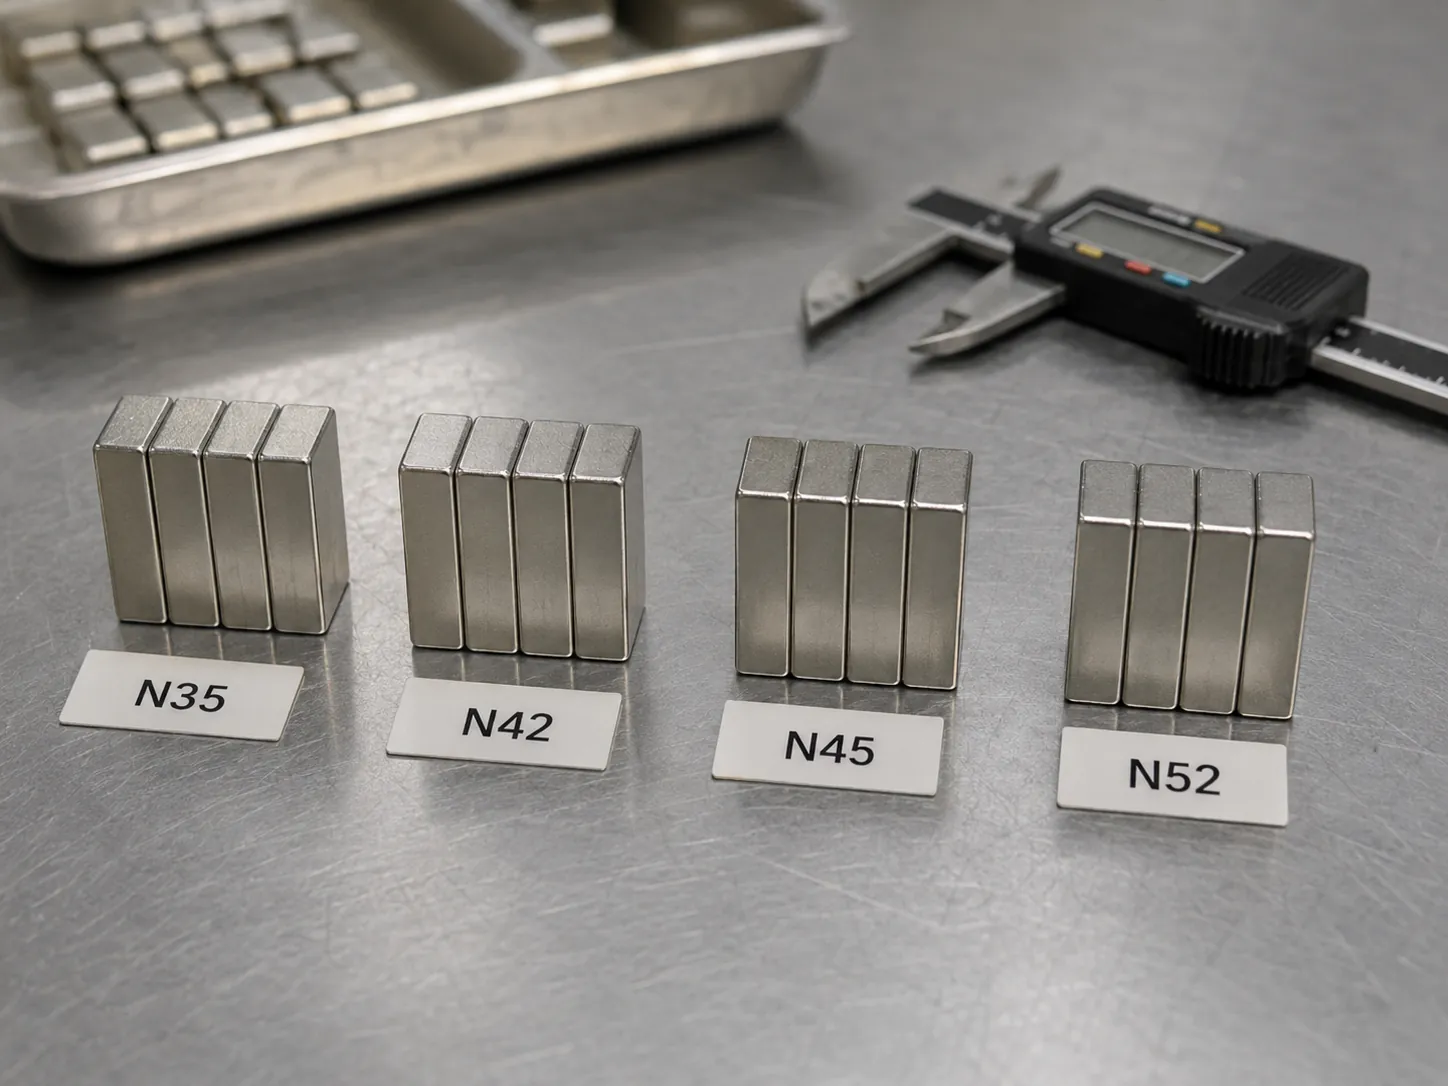
Bei Neodym-Magneten kennzeichnet eine Güte wie N35, N42, N45, oder N52 das Leistungsband des Werkstoffs. Die Zahl steht im Zusammenhang mit dem (BH)max Bereich. Als allgemeine Regel gilt: Eine höhere Zahl bedeutet, dass der Werkstoff bei gleichem Magnetvolumen mehr magnetische Energie liefern kann.
Allerdings ist die Magnetgüte nicht mit der Abreißkraft gleichzusetzen. Zwei Magnete derselben Güte können sich deutlich unterschiedlich verhalten, wenn sich Geometrie, Stahloberfläche, Luftspalt oder Prüfverfahren ändern. Deshalb betrachten wir die Magnetgüte stets als erste Vorauswahl und prüfen die Anwendung anschließend anhand realer Muster oder eines festgelegten Prüfverfahrens.
Tabelle der Magnetgüten für Neodym-Magnete
Die folgende Übersicht dient als schnelle Beschaffungsreferenz für gängige Neodym-Magnetgüten.
| Magnetwerkstoffgüte | Typischer Bereich für (BH)max | Typische maximale Betriebstemperatur | Praktischer Auswahltipp |
|---|---|---|---|
| N35 | 33–35 MGOe | ≤ 80 °C | Gute Ausgangsbasis für Standardanwendungen. |
| N42 | 40–42 MGOe | ≤ 80 °C | Leistungsstarke, vielseitige Wahl für viele Konstruktionen. |
| N45 | 43–46 MGOe | ≤ 80 °C | Nützlich, wenn Sie mehr Leistung benötigen, ohne direkt auf N52 zu wechseln. |
| N50 | 47–51 MGOe | ≤ 80 °C | Hohe Leistung mit etwas mehr Beschaffungsflexibilität. |
| N52 | 49–52 MGOe | ≤ 80 °C | Beste Wahl bei begrenztem Bauraum und hoher erforderlicher Magnetleistung. |
So wählen Sie die richtige Neodym-Magnetgüte für Ihre Anwendung
Wenn wir Kunden bei der Auswahl einer Magnetgüte unterstützen, fragen wir nicht zuerst nach der höchsten Zahl. Wir beginnen mit den tatsächlichen Betriebsbedingungen.
| Ihre Situation | Empfohlene Vorgehensweise | Warum |
|---|---|---|
| Allgemeiner Einsatz ohne relevante Wärmeeinwirkung | N35 oder N42 | Wirtschaftlich und für viele Anwendungen ausreichend. |
| Kleiner Bauraum, hohe erforderliche Kraft | N48 bis N52 | Ein leistungsfähigerer Magnetwerkstoff hilft, wenn das Volumen begrenzt ist. |
| Unbekannte oder erhöhte Temperatur | Zuerst eine höhere Temperaturkennzeichnung wählen | Wärmeeinwirkung verursacht oft mehr Probleme als die Wahl der Magnetgüte. |
| Nennenswerter Luftspalt oder Oberflächenbeschichtung | Zuerst den Luftspalt verringern oder die Kontaktfläche vergrößern | Verluste durch den Luftspalt können den Gewinn mehrerer Magnetgütestufen aufheben. |
- Bei begrenztem Bauraum: eine höhere Magnetgüte wie N48–N52 wählen.
- Wenn ein Luftspalt vorhanden ist: den Luftspalt reduzieren, bevor Sie für eine höhere Magnetgüte bezahlen.
- Bei unsicherer Temperatur: eine höhere Temperaturklasse wählen und diese mit Mustern validieren.
Wie Sie eine Tabelle mit Neodym-Magnetgüten lesen
Beim Vergleich von Magnetwerkstoffen sind drei Werte besonders wichtig:
- (BH)max – der wichtigste Festigkeitsindikator hinter der Nxx-Güte.
- Br (Remanenz) – wie viel magnetische Flussdichte der Werkstoff nach der Magnetisierung erzeugen kann.
- Hcj (intrinsische Koerzitivfeldstärke) – Widerstand gegen Entmagnetisierung, insbesondere bei Hitze oder entgegenwirkenden Magnetfeldern.
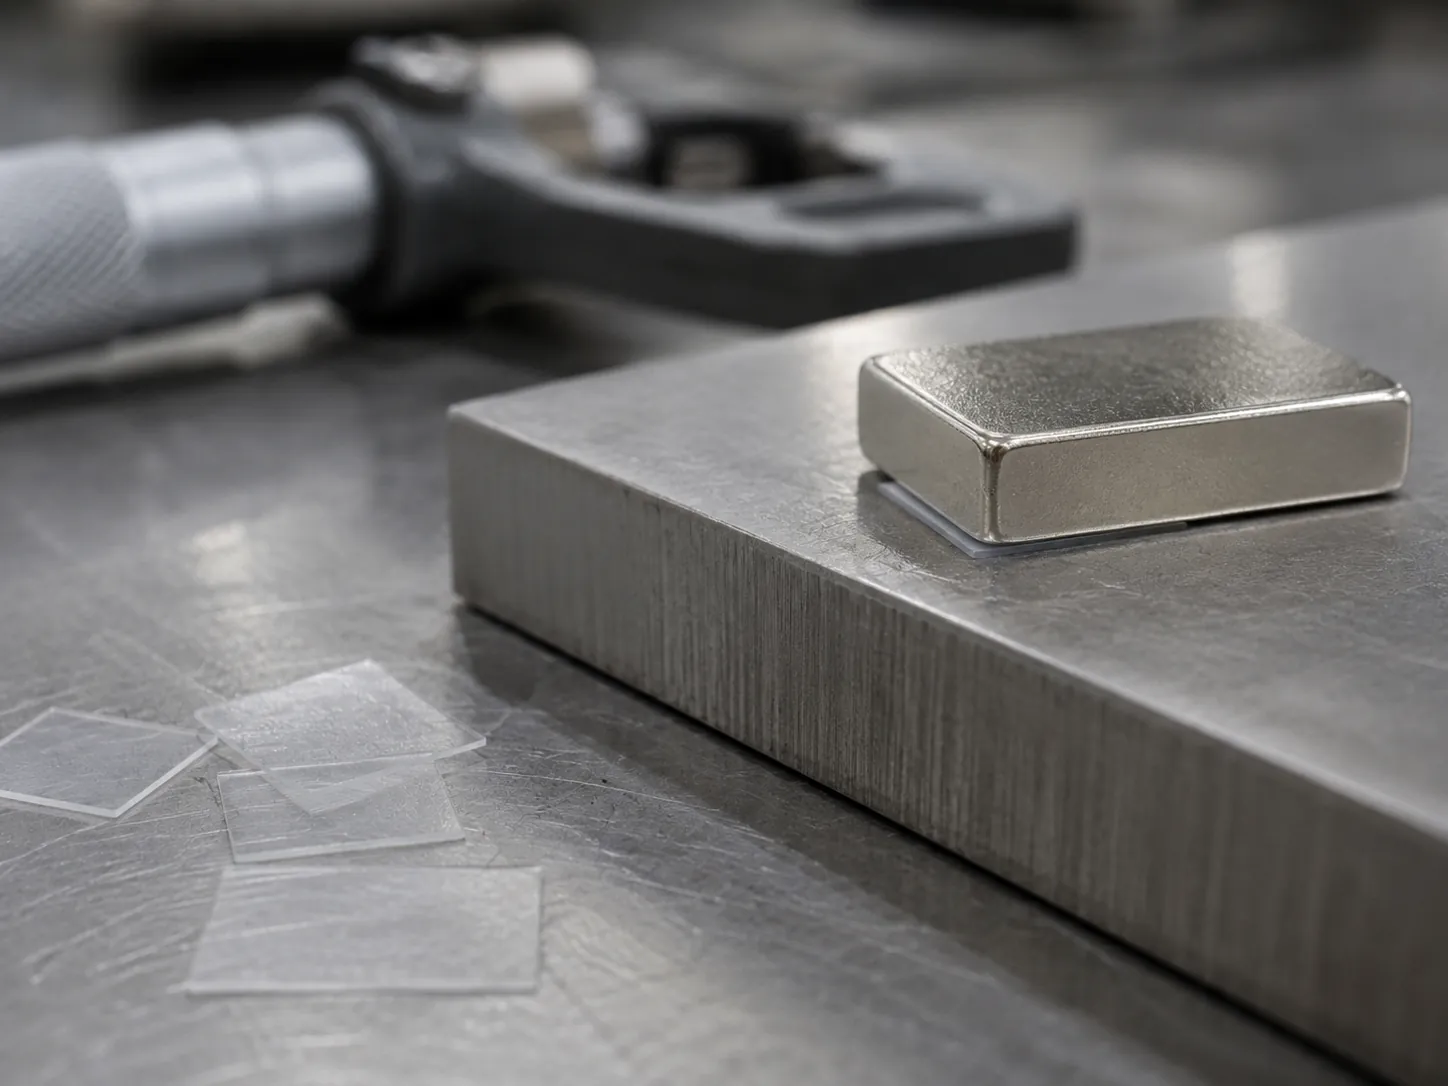
In realen Projekten beobachten wir häufig Leistungsverluste durch den Luftspalt. Eine Lackschicht, Klebeband, Klebstoff, ein Abstandshalter oder ein Beschichtungsaufbau kann die tatsächliche Haftkraft stärker verringern, als Käufer erwarten.
N45 vs. N52: Was ist der Unterschied?
N45 liegt typischerweise im 43–46 MGOe Bereich, während N52 normalerweise bei etwa 49–52 MGOe. Bei gleicher Größe und Form erzielt N52 in der Regel bessere Ergebnisse. Ein größerer N45-Magnet kann jedoch einen kleineren N52-Magneten übertreffen, wenn das zusätzliche Volumen den Magnetkreis verbessert.
Deshalb ist ein Vergleich der Magnetgüten nur sinnvoll, wenn Geometrie und Prüfbedingung gleich bleiben. Für technische Entscheidungen lautet die praktische Frage nicht “Welche Zahl ist größer?”, sondern “Welche Kombination aus Magnetgüte, Größe und Arbeitsbedingung erzielt das gewünschte Ergebnis zu den besten Kosten?”
N50 vs. N52-Magnete
N50 und N52 sind beide Hochleistungsmagnetgüten. In der Beschaffung kann N50 eine sinnvolle Option sein, wenn die Verfügbarkeit oder der Preis besser ist – insbesondere dann, wenn die Konstruktion das Ziel mit einer geringfügigen Anpassung der Geometrie weiterhin erreicht. Wenn der verfügbare Bauraum fest vorgegeben ist und Sie den stärksten üblicherweise verfügbaren Werkstoff benötigen, bleibt N52 die sicherere Wahl.
Wie beeinflussen Magnetgüten die Magnetstärke?
Die Magnetgüte ist wichtig, weil sie die Materialstärke des NdFeB selbst widerspiegelt. Sie entspricht jedoch nicht nicht automatisch der tatsächlichen Abreißkraft in Ihrer Anwendung. Die tatsächliche Leistung hängt ab von:
- Größe und Form des Magneten
- Luftspalt
- Dicke der Beschichtung oder des Abstandshalters
- Dicke und Ebenheit des Stahls
- Kontaktfläche
- Ausrichtung
- Zugrichtung
Unter idealen Bedingungen bei der Abreißprüfung kann der Unterschied zwischen den Magnetgüten beeindruckend wirken. Im tatsächlichen Einsatz wird der Leistungsunterschied jedoch oft geringer, sobald raue Oberflächen, Lack, dünner Stahl oder ein Abstand zum Stahl hinzukommen.
Abreißkraft vs. Scherkraft (warum Ihr Magnet verrutscht)
Abreißkraft
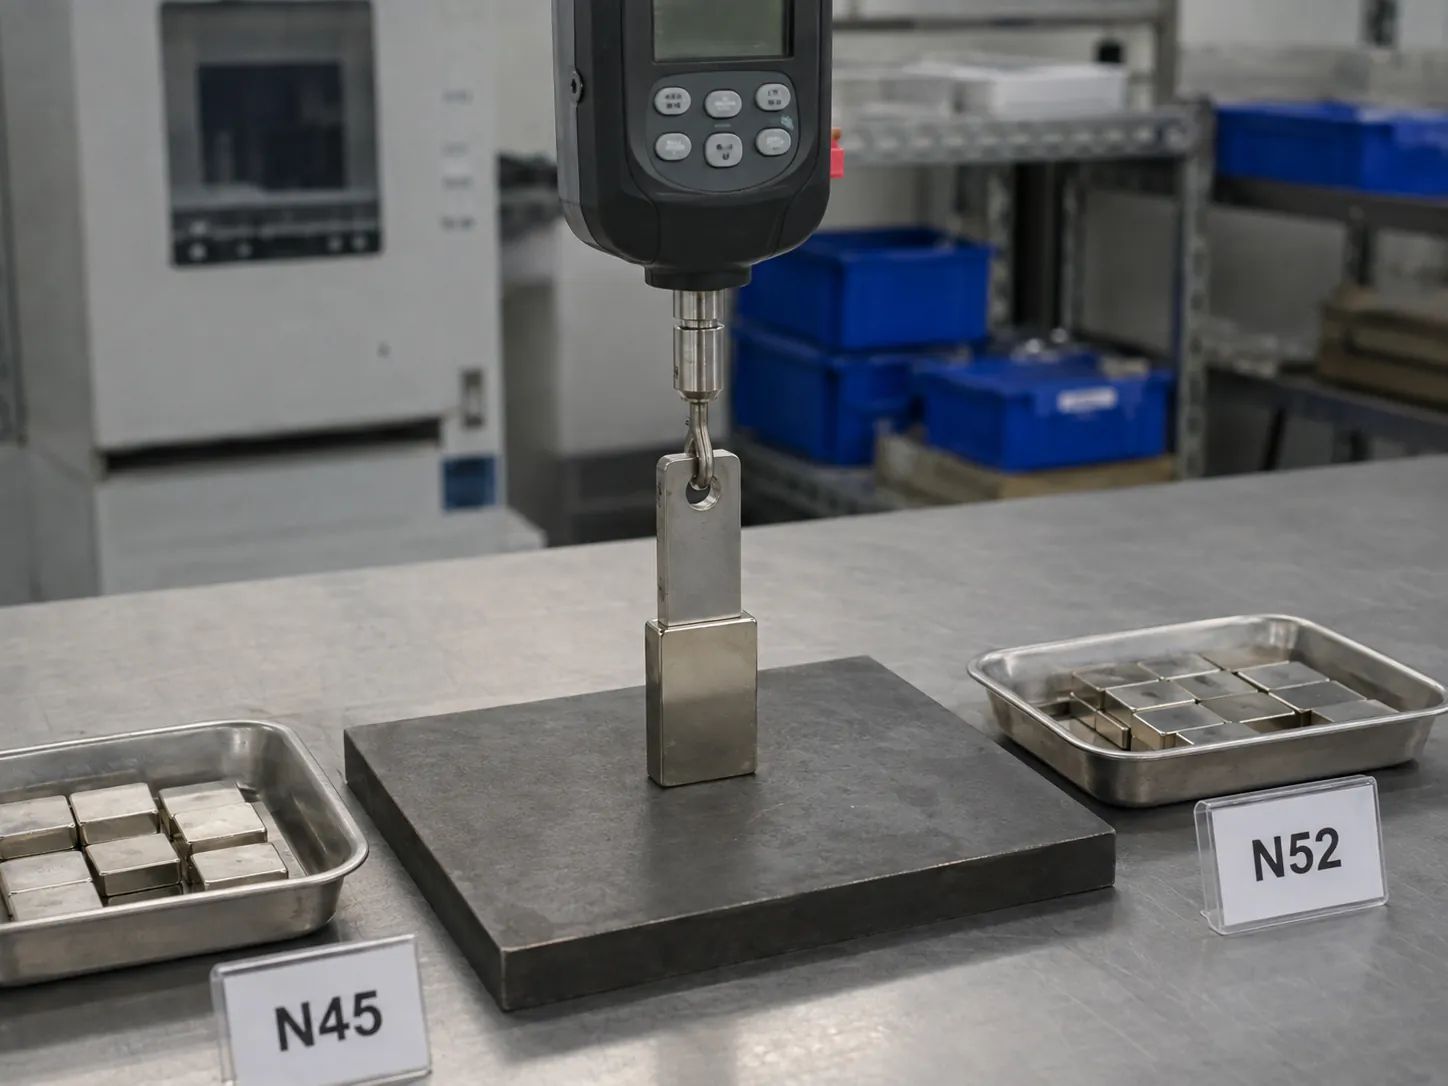
Dies ist die Kraft, die erforderlich ist, um den Magneten senkrecht von der Stahloberfläche abzuziehen. Dies ist die gängigste Prüf Methode und liefert in der Regel den höchsten Wert.
Scherkraft
Dies ist die Kraft, die erforderlich ist, um den Magneten seitlich entlang der Stahloberfläche zu verschieben. Sie ist in der Regel deutlich geringer, da Reibung und Oberflächenbeschaffenheit das Ergebnis maßgeblich bestimmen.
Bei realen Baugruppen kann sich ein Magnet beim senkrechten Abziehen stark anfühlen, bei seitlicher Belastung jedoch zu leicht verschieben. Wenn die Anwendung Vibrationen oder Querlasten ausgesetzt ist, benötigen Sie häufig eine größere Kontaktfläche, mehr Reibung oder einen mechanischen Anschlag.
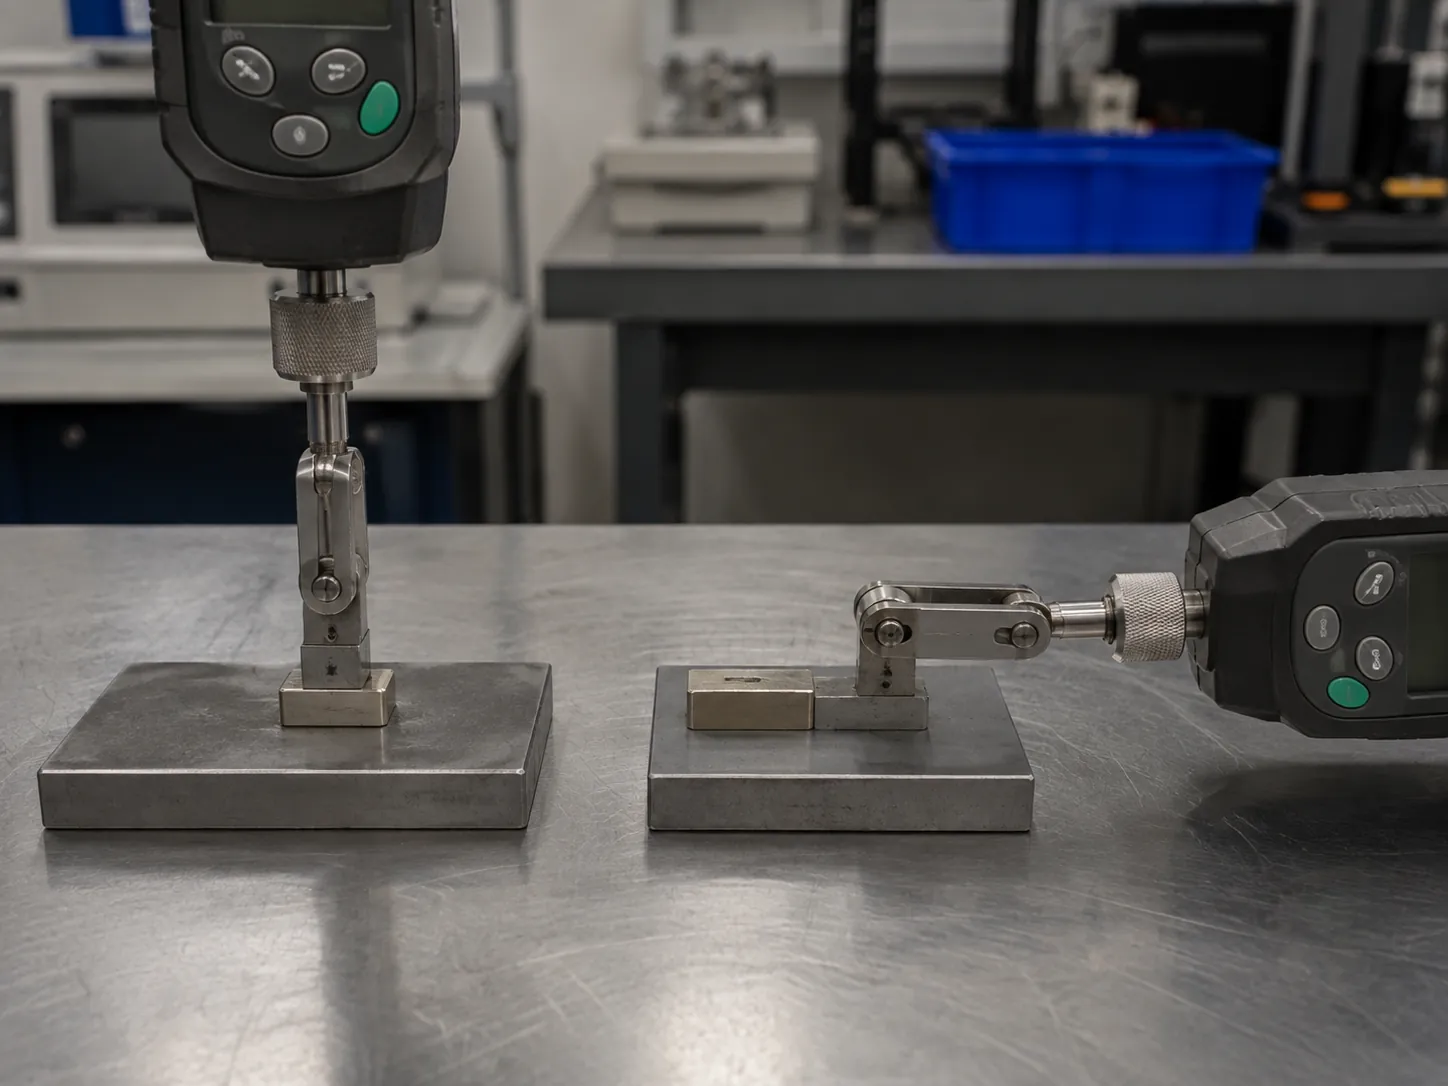
Typischer Aufbau eines Abreißkrafttests (wie ihn die meisten Lieferanten verwenden)
Wenn Sie Abreißkraftdaten verschiedener Lieferanten vergleichen, stellen Sie sicher, dass die Prüfverfahren tatsächlich vergleichbar sind. Diese Details verändern das Ergebnis:
- Dicke der Stahlplatte: Eine dicke Stahlplatte liefert typischerweise bessere Ergebnisse als dünnes Blech.
- Zustand der Stahloberfläche: Eine saubere und ebene Oberfläche liefert bessere Ergebnisse als eine raue, lackierte oder beschichtete Oberfläche.
- Luftspalt: Selbst ein Luftspalt von 0,2 mm kann die Kraft deutlich reduzieren.
- Kontaktfläche und Ausrichtung: Ein unvollständiger Kontakt oder eine fehlerhafte Ausrichtung verringern das Ergebnis.
- Zugrichtung: Vertikales Ziehen und laterales Scheren dürfen niemals zu einer einzigen Zahl zusammengefasst werden.
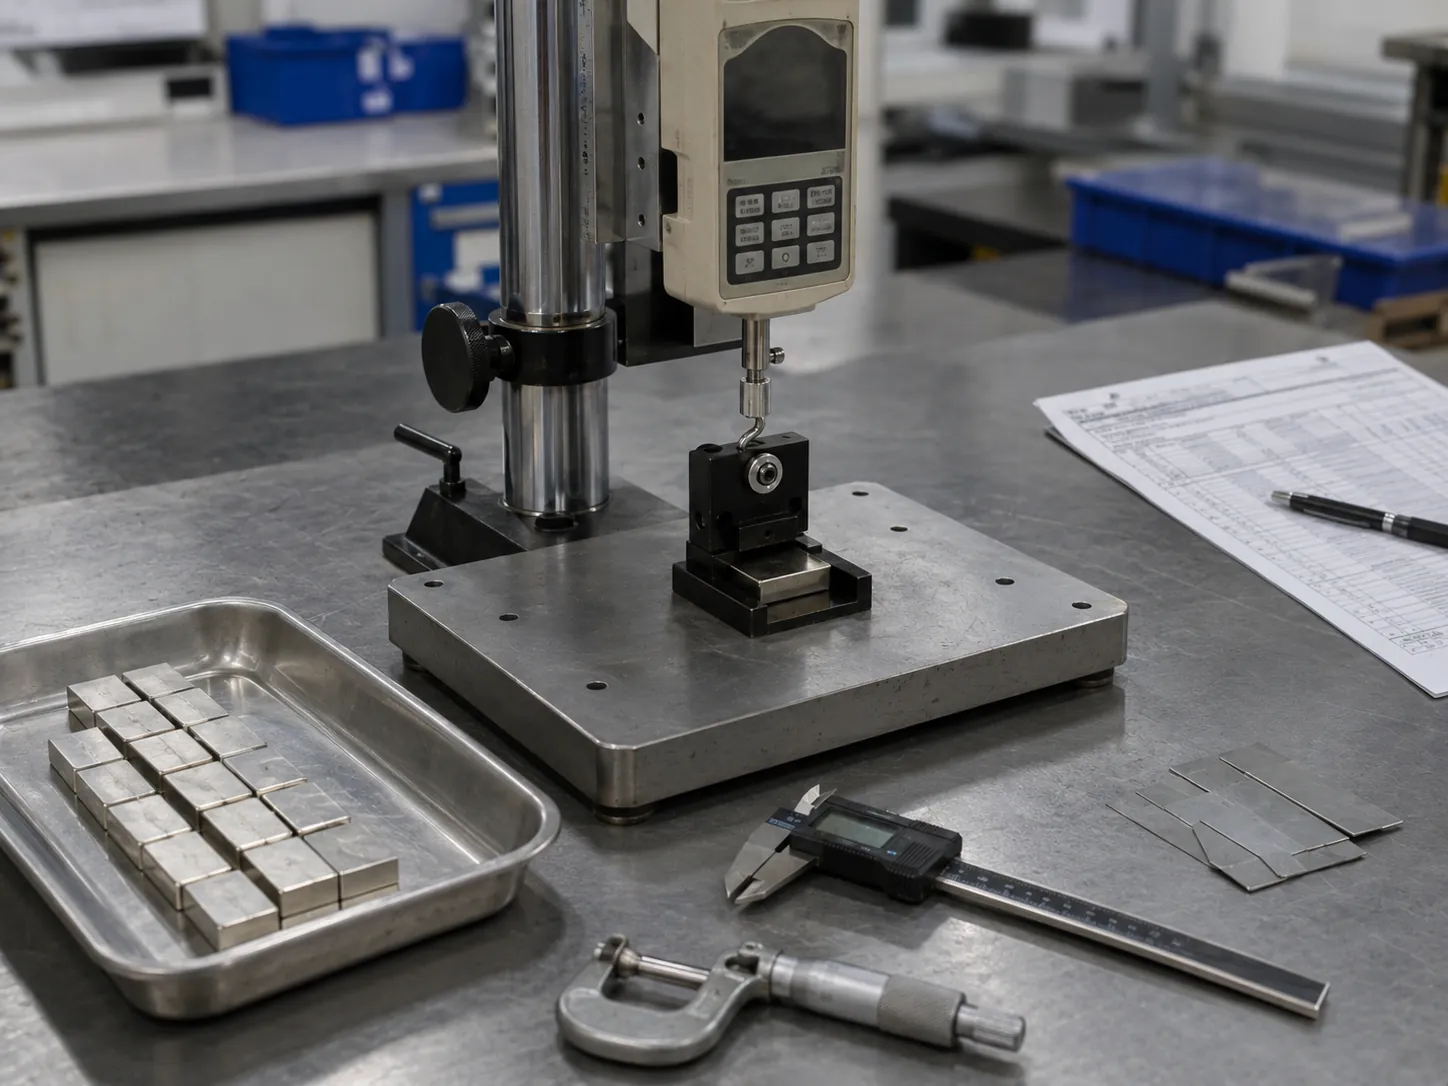
Was Sie bei Ihrem Lieferanten bestätigen sollten
- Dicke und Material der Stahlplatte
- Zustand der Oberfläche und Beschichtungsstatus
- Zustand des Luftspalts oder Distanzhalters
- Zugrichtung
- Ausführung der Prüfvorrichtung oder Halterung
- Geometrie und Beschichtung des Musters
Verwenden alle Magnete dasselbe Gütesystem?
Nein. Ferrit, SmCo und NdFeB verwenden kein einheitliches Gütesystem. Die Bezeichnungskonventionen und die Schwerpunkte bei den Leistungsmerkmalen unterscheiden sich zwischen den Werkstofffamilien. Bei der praktischen Beschaffung sollten Sie zunächst von Ihren Anwendungsanforderungen ausgehen und anschließend die passende Magnetfamilie und Magnetgüte auswählen.
NdFeB vs. SmCo vs. Ferrit: Für welche Magnetfamilie sollten Sie sich entscheiden?
| Werkstoff | Kraft | Temperaturbeständigkeit | Korrosionsbeständigkeit | Kosten | Geeignet für |
|---|---|---|---|---|---|
| NdFeB | Hoch | Mittel | Gering ohne Beschichtung | Mittel | Kompakte Konstruktionen mit hohem Kraftbedarf. |
| SmCo | Hoch | Sehr hoch | Hoch | Hoch | Hochtemperatur- oder anspruchsvolle Industrieumgebungen. |
| Ferrit | Mittel | Mittel bis hoch | Gut | Gering | Kostensensitive Anwendungen, bei denen keine maximale Kraft erforderlich ist. |
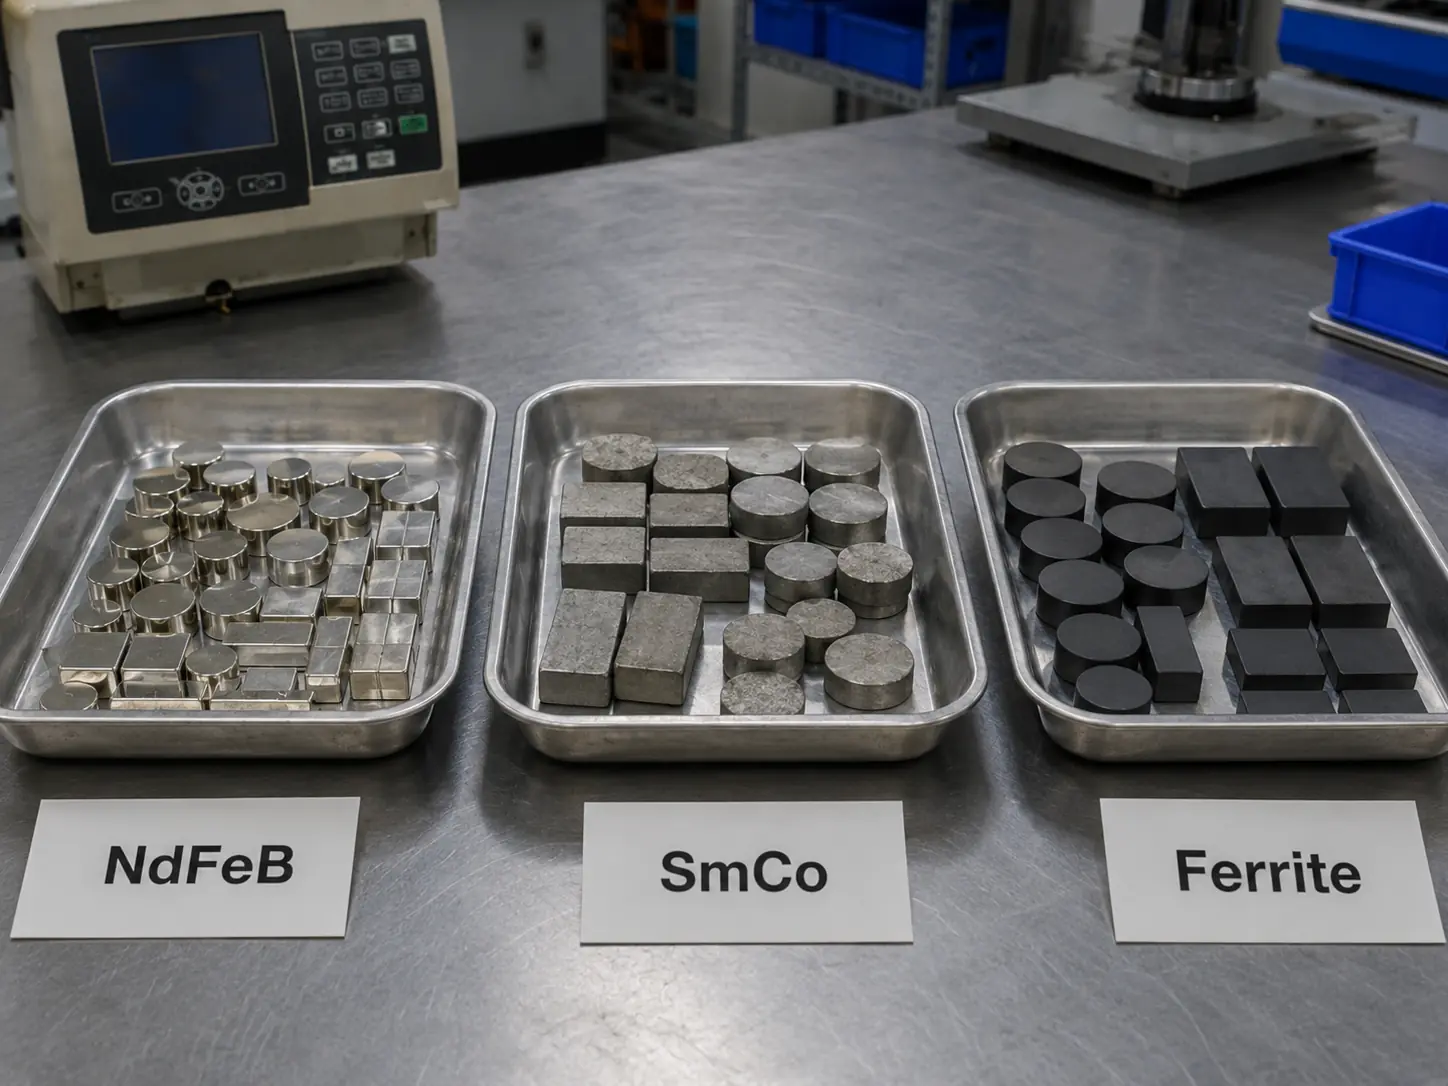
Zusatzbuchstaben bei Neodym-Magnetgüten
Zusatzbuchstaben wie M, H, SH, UH, EH, und AH geben hauptsächlich eine höhere Beständigkeit gegen wärmebedingte Entmagnetisierung an.
| Suffix | Typische maximale Betriebstemperatur | Einsatzbereich |
|---|---|---|
| M | ≤ 100 °C | Mäßige Wärmebelastung mit geringem Sicherheitszuschlag. |
| H | ≤ 120 °C | Warme Umgebungen in der Nähe von Motoren oder Geräten. |
| SH | ≤ 150 °C | Höhere Wärmebelastung bei Betrieb in geschlossenen Umgebungen. |
| UH | ≤ 180 °C | Industrielle Anwendungen mit hoher Wärmebelastung. |
| EH | ≤ 200 °C | Sehr hohe Temperaturen, wenn eine höhere Entmagnetisierungsbeständigkeit erforderlich ist. |
| AH | ≤ 230 °C | Extreme Temperaturen. Anhand des Datenblatts und durch Anwendungstests bestätigen. |
Wenn sich Ihr Magnet in der Nähe einer Wärmequelle befindet und die tatsächliche Spitzentemperatur nicht sicher bekannt ist, sollten Sie kein Risiko eingehen. Wechseln Sie mindestens in eine höhere Temperaturklasse und validieren Sie die Auswahl anhand von Mustern.
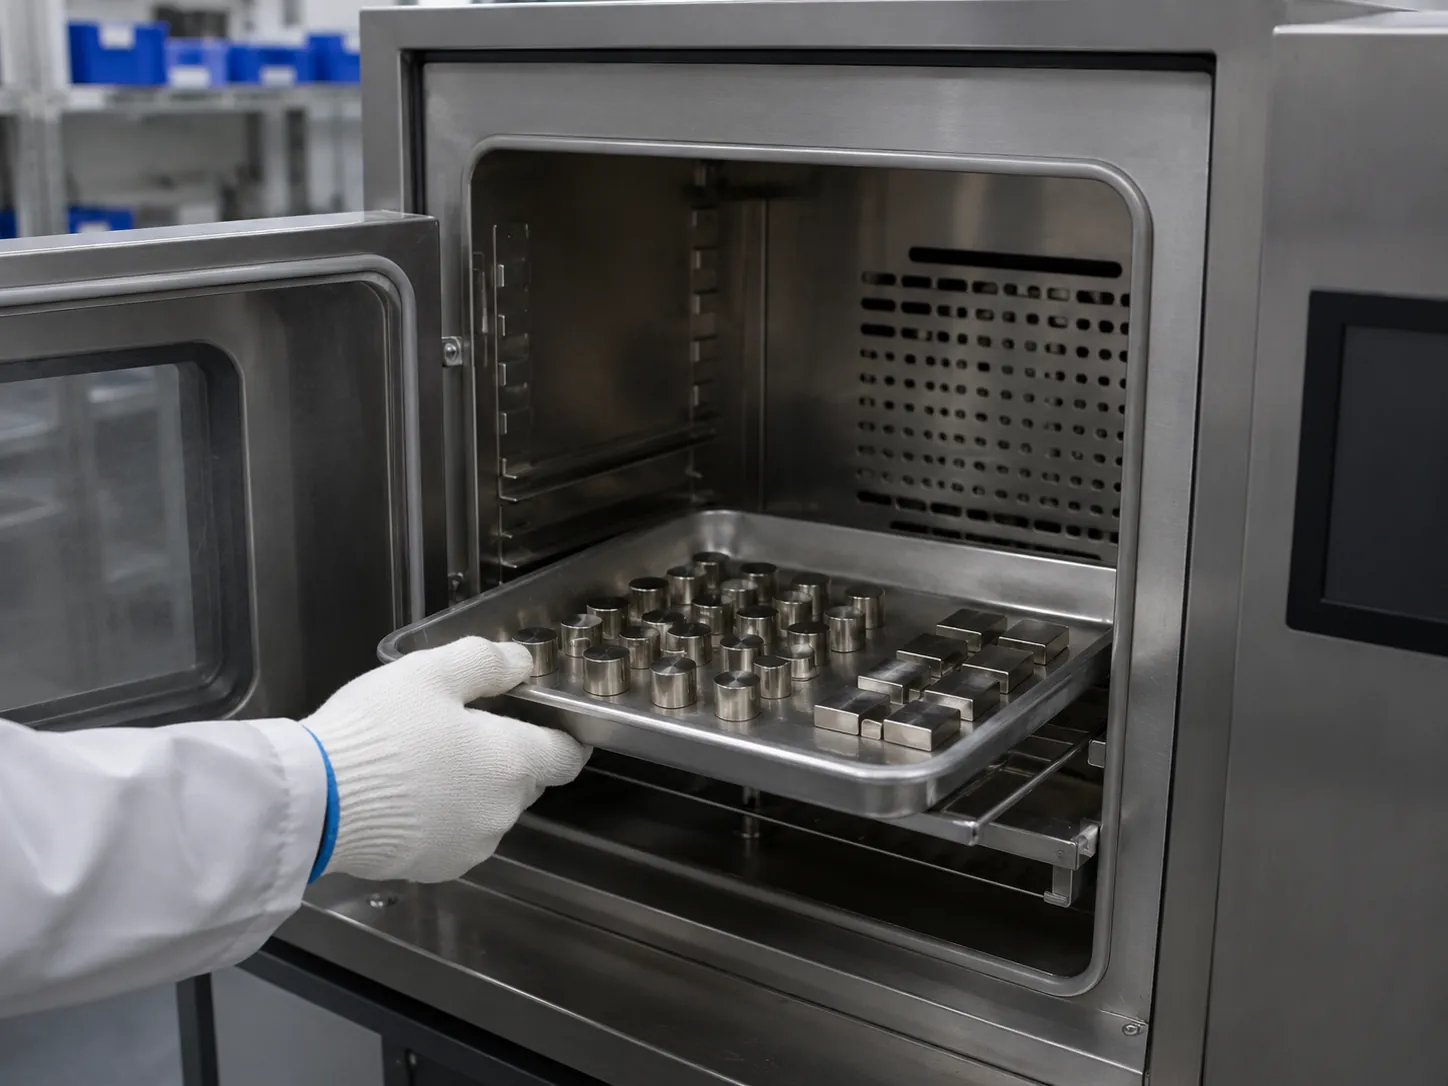
FAQ
Was bedeutet N52 auf einem Magneten?
N52 bezeichnet einen hochwertigen NdFeB-Werkstoff, dessen maximales Energieprodukt typischerweise im Bereich von 49–52 MGOe liegt. N52 gehört zu den höchsten gängigen Neodym-Magnetgüten. Die tatsächliche Leistung hängt jedoch weiterhin von der Geometrie und den Prüfbedingungen ab.
Ist N42SH stärker als N52?
Der N42 Teil bezeichnet den Stärkebereich, während SH sich auf die Temperaturklasse bezieht. N52 weist normalerweise einen stärkeren Grundwerkstoff auf, während SH eine höhere Wärmebeständigkeit angibt.
Warum wirkt mein Magnet nach der Montage schwächer?
Die häufigsten Gründe sind ein Luftspalt, Lack, Klebstoff, raue Kontaktflächen, dünner Stahl, eine schlechte Ausrichtung oder eine zu hohe Temperatur. Das Problem liegt häufig in den Einbaubedingungen und nicht allein in der Magnetgüte.
Unter welchen Prüfbedingungen sollte ich die Abreißkraft vergleichen?
Vergleichen Sie Daten nur, wenn die Dicke der Stahlplatte, der Oberflächenzustand, die Abziehrichtung, der Luftspalt und die Magnetgeometrie eindeutig definiert sind. Andernfalls sind die Werte nicht unmittelbar vergleichbar.
Benötigen Sie Hilfe bei der Auswahl der richtigen Magnetgüte?
OSENC unterstützt Einkäufer dabei, Magnetgüte, Geometrie, Beschichtung, Magnetisierungsrichtung und Prüfverfahren auf die tatsächlichen Betriebsbedingungen abzustimmen. Wenn Sie uns Ihre Zeichnung, die Zielfkraft, die Betriebstemperatur und die Kontaktbedingungen senden, können wir schneller eine zuverlässigere Lösung empfehlen.
- Kundenspezifische NdFeB-Magnete und Magnetbaugruppen
- Unterstützung bei der Auswahl der Magnetgüte und der Mustervalidierung
- Anwendungsspezifische Empfehlungen statt allgemeiner Katalogberatung