OSENC dostarcza niestandardowe magnesy neodymowe z powłoką z azotku tytanu, projektowane jako gotowe komponenty magnetyczne, a nie jedynie elementy w kolorze złotym. Obecne założenia projektów TiN w OSENC przewidują niskotemperaturowy proces PVD, przy czym preferowane są rozpylanie magnetronowe DC/RF oraz układy warstw Ti/TiN, gdy aplikacja wymaga twardej, cienkiej powierzchni funkcjonalnej przy jednoczesnym ograniczeniu ryzyka dotyczącego właściwości magnetycznych i wymiarów.
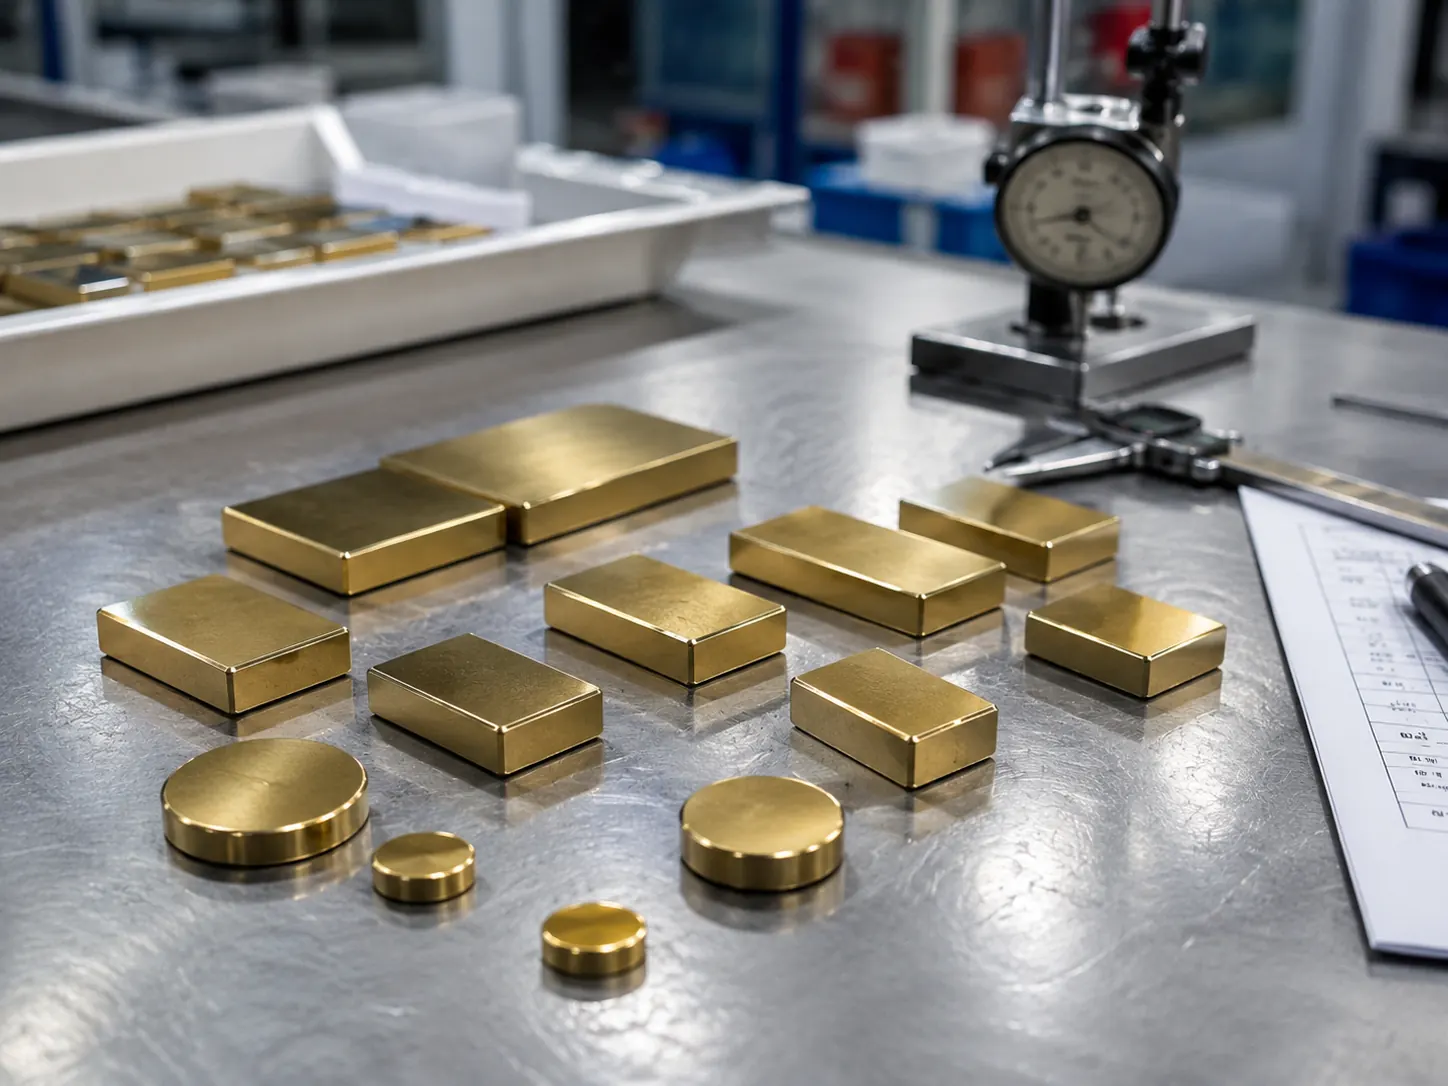
TiN to cienka ceramiczna powłoka PVD stosowana wtedy, gdy odporność powierzchni na zużycie, ściśle kontrolowany przyrost wymiarów lub inna kontrolowana funkcja powierzchni uzasadnia bardziej rygorystyczne sterowanie procesem niż w przypadku konwencjonalnej powłoki magnetu. W projektach OSENC powłoka i rdzeń NdFeB są specyfikowane jako jeden gotowy element. Przed rozpoczęciem produkcji należy uzgodnić klasę magnesu, geometrię, sposób magnesowania, układ warstw TiN, grubość powłoki, wymiary końcowe, warunki oddziaływania temperatury oraz metodę kontroli.
TiN nie jest automatycznie najlepszą powłoką dla każdego magnesu. Nikiel pozostaje praktycznym standardem przemysłowym, powłoka epoksydowa jest użyteczna, gdy preferowana jest bariera polimerowa, a Parylene może być odpowiednim rozwiązaniem do uzyskania cienkiej, konforemnej warstwy. OSENC stosuje TiN, gdy istnieje wyraźne uzasadnienie techniczne wynikające z danej aplikacji.
| Parametr | Obowiązujące ramy projektu | Zakres zakupowy |
|---|---|---|
| Proces TiN | Niskotemperaturowe PVD; preferowane jest rozpylanie magnetronowe DC/RF. Można rozważyć katodowe PVD łukowe. | Katodowe PVD łukowe i inne procesy o wyższej energii wymagają walidacji temperatury podłoża oraz strat magnetycznych. |
| Architektura powłoki | NdFeB → warstwa adhezyjna Ti → TiN; w przypadku wyższych wymagań dotyczących ochrony antykorozyjnej preferowany jest układ wielowarstwowy Ti/TiN. | Bariera na bazie Ni + Ti/TiN to opcja rozwojowa, a nie układ domyślny; adhezję i odporność korozyjną należy ponownie zakwalifikować. |
| Grubość powłoki TiN | Zakres projektowy grubości 1–5 μm; typowo 2–4 μm; nominalny punkt wyjścia: 3 μm. | Grubość zostaje ostatecznie ustalona dopiero po przeglądzie zużycia, pasowania, geometrii i procesu. |
| Kontrola grubości | ±0,5 μm lub ±15% można zastosować jako wartość docelową na rysunku. | Cel kwalifikacji Nie jest to uniwersalna tolerancja domyślna dla każdej geometrii. |
| Klasy magnesów NdFeB | Standardowy zakres N35–N52; serie temperaturowe M/H/SH/UH/EH/AH są dostępne zależnie od projektu. N55/N55M — po weryfikacji rysunku technicznego. | Ostateczny dobór klasy zależy od punktu pracy, geometrii, temperatury i kolejności nakładania powłok. |
| Tolerancja końcowa | Standardowo ±0,05 mm; docelowa tolerancja precyzyjna ±0,02 mm. | Węższe tolerancje mik części wymagają analizy łańcucha wymiarowego i metod kontroli; nie należy zakładać, że jedna tolerancja obowiązuje dla każdej cechy. |
| Kształty | Krążki, prostopadłościany, pierścienie, segmenty łukowe, kule, trapezy, elementy z otworami stożkowymi, stopniami lub rowkami oraz geometrie niestandardowe. | Głębokie otwory, wgłębienia, maski i obszary zacienione wymagają odrębnej oceny pokrycia powłoką PVD. |
| Magnesowanie | Powszechnie stosuje się magnesowanie osiowe i średnicowe; kierunek wzdłuż osi prostopadłościanu, magnesowanie pod kątem oraz układy wielobiegunowe można dostosować. | Pierścienie z rzeczywistym magnesowaniem promieniowym i specjalne układy biegunów wymagają oceny wykonalności pod względem klasy, geometrii i oprzyrządowania. |

Opublikowane badania nad NdFeB potwierdzają techniczną zasadność stosowania rozpylania magnetronowego RF oraz wielowarstw Ti/TiN jako metod ochrony za pomocą TiN. W badaniu z 2014 r. wielowarstwy Ti/TiN nanoszono bezpośrednio na spiekany NdFeB metodą rozpylania magnetronowego o częstotliwości radiowej; wykazano poprawę właściwości korozyjnych w porównaniu z niepowlekanym NdFeB. Badanie NdFeB z 2021 r. wykazało również, że temperatura podłoża istotnie wpływa zarówno na ochronę przed korozją, jak i na straty właściwości magnetycznych, dlatego metody osadzania nie można rozpatrywać w oderwaniu od specyfikacji magnetycznej.
Warstwa pośrednia Ti zapewnia kontrolowane przejście między reaktywnym NdFeB a twardą powierzchnią TiN. W projektach o wysokich wymaganiach dotyczących odporności na korozję można ocenić wielowarstwowy układ Ti/TiN zamiast traktować TiN jako pojedynczą powłokę dekoracyjną.
W opublikowanych badaniach powłok TiN nanoszonych metodą PVD na różne podłoża powszechnie stosuje się grubości rzędu mikrometrów, natomiast w badaniu zużycia magnesu neodymowego z 2023 roku zastosowano powłokę TiN o grubości 5 μm. Dlatego OSENC dobiera grubość, wychodząc od rzeczywistych wymagań dotyczących zużycia, pasowania i pokrycia powierzchni, zamiast zakładać, że “grubsza powłoka jest lepsza”.”
Jeśli przyrost wymiaru wskutek naniesienia TiN wpływa na otwór, rowek, szczelinę powietrzną lub powierzchnię współpracującą, sama grubość nominalna nie wystarcza. Na rysunku należy wskazać miejsca pomiaru oraz dopuszczalne wartości minimalne, średnie i maksymalne lub zasadę tolerowania.
Przesuwanie, wielokrotne wsuwanie, kontakt z oprzyrządowaniem i operacje manipulacyjne mogą uzasadniać zastosowanie twardej powłoki, jeśli jej uszkodzenie stanowi rzeczywisty mechanizm awarii.
Zastosowanie TiN warto ocenić, gdy jednocześnie istotne są niewielki przyrost wymiaru wskutek naniesienia powłoki, powtarzalne pasowanie oraz kontrolowana szczelina magnetyczna.
Wirniki, sprzęgła, kompaktowe elementy wykonawcze i mechanizmy precyzyjne mogą odnieść korzyści, gdy końcowe wymiary po nałożeniu powłoki są ważniejsze niż ogólna specyfikacja powłoki galwanicznej.
W literaturze opisano zastosowanie NdFeB z powłoką TiN w systemach magnetycznych przeznaczonych do pracy w próżni, jednak przydatność do takich warunków należy zweryfikować pod kątem rzeczywistego ciśnienia oraz wymagań dotyczących czyszczenia, wygrzewania, cząstek i odgazowania.
TiN można rozważyć jako jeden z elementów konstrukcji komponentu medycznego lub stomatologicznego, ale sam TiN nie a nie nadaje magnesowi klasy medycznej ani nie czyni go wszczepialnym, biokompatybilnym czy zgodnym z przepisami. Nadal obowiązkowa jest określona przez klienta walidacja biokompatybilności, sterylizacji i zgodności z wymaganiami regulacyjnymi.
Magnesy o geometrii dysku, prostopadłościanu i pierścienia można wytwarzać w skali podmilimetrowej, jednak wraz ze zmniejszaniem wymiarów elementów należy ponownie ocenić pokrycie powłoką TiN, stan krawędzi i możliwości pomiarowe.

| Powłoka | Najważniejsza przesłanka wyboru | Krytyczny aspekt oceny |
|---|---|---|
| TiN | Twarda, cienka warstwa funkcjonalna do zastosowań wymagających odporności na zużycie, wysokiej precyzji lub specjalnej kwalifikacji środowiskowej. | Historia cieplna procesu PVD, przyczepność, pokrycie powierzchni w linii widzenia oraz wymiary po naniesieniu powłoki. |
| Ni-Cu-Ni | Ogólna metaliczna ochrona w zastosowaniach przemysłowych i praktyczny wybór domyślny dla wielu konstrukcji z NdFeB. | Uszkodzenia mechaniczne, odsłonięcie krawędzi i rzeczywiste środowisko korozyjne. |
| Epoksyd | Bariera polimerowa, gdy ochrona przed wilgocią jest głównym wymaganiem konstrukcyjnym. | Ścieranie, ostre krawędzie i miejscowe uszkodzenia mogą naruszyć barierę. |
| Parylen | Cienka, konforemna powłoka polimerowa do wrażliwych zespołów, w których istotne jest zachowanie wymiarów. | Grubość, przyczepność oraz walidacja środowiskowa dla konkretnego zastosowania. |
OSENC nie narzuca TiN, gdy nie zapewnia ono wartości dodanej. Jeśli prostsza powłoka spełnia rzeczywiste wymagania dotyczące odporności na zużycie, korozji, dopasowania i kosztów, prostsze rozwiązanie jest zwykle lepszą decyzją zakupową.

TiN nie zwiększa wewnętrznej siły magnetycznej ani klasy temperaturowej rdzenia NdFeB. Końcowy rezultat nadal zależy od klasy magnesu, geometrii, koercji wewnętrznej, punktu pracy, szczeliny powietrznej, otaczającej stali, kierunku magnesowania oraz cyklu cieplnego nakładania powłoki.
Tam, gdzie pozwala na to proces wytwarzania produktu, OSENC preferuje wykonanie procesu TiN przed końcowym magnesowaniem. W projektach wymagających obróbki TiN części już namagnesowanych preferowany jest proces prowadzony przy niskiej temperaturze podłoża. Opublikowane badania dotyczące NdFeB wykazały, że osadzanie w temperaturze 100°C zapewniało korzystny kompromis między ochroną przed korozją a mniejszym pogorszeniem właściwości magnetycznych w porównaniu ze znacznie wyższymi temperaturami podłoża.
| Rodzaj uszkodzenia | Dlaczego ma to znaczenie | Kierunek działań kontrolnych |
|---|---|---|
| Pory / odsłonięte podłoże | Miejscowe wady mogą osłabić ochronę antykorozyjną, nawet jeśli większość powierzchni wygląda prawidłowo. | Określić powierzchnie krytyczne, kryteria wizualne oraz sposób kontroli grubości i pokrycia. |
| Wady lub wykruszenia krawędzi | NdFeB jest kruchy, a jego krawędzie są podatne na uszkodzenia podczas obróbki, nakładania powłoki, transportu wewnętrznego i montażu. | Kontrolować stan chamfer/edge, opakowanie oraz wykończenie powierzchni po nałożeniu powłoki. |
| Słaba przyczepność / łuszczenie | Twarda powłoka jest bezużyteczna, jeśli oddziela się od podłoża lub warstwy pośredniej. | Stosować kwalifikowaną obróbkę wstępną oraz układ warstw z Ti zapewniający przyczepność; gdy przyczepność ma krytyczne znaczenie, uwzględnić badanie odporności na zarysowanie. |
| Obszary zacienione podczas osadzania PVD | Głębokie otwory, rowki i zagłębienia mogą nie uzyskać takiej samej grubości powłoki osadzanej w linii widzenia jak powierzchnie otwarte. | Przed przygotowaniem oferty przeanalizować geometrię, maskowanie i wymagania dotyczące powierzchni funkcjonalnych. |
| Kolizja wymiarowa | Nawet powłoka o grubości rzędu mikrometrów może wpłynąć na pasowanie w precyzyjnych otworach, rowkach lub szczelinach magnetycznych. | Zwymiarować gotowy element z powłoką i wskazać miejsca kontroli. |
| Termiczna utrata właściwości magnetycznych | Niewłaściwa temperatura osadzania może obniżyć właściwości magnetyczne, nawet jeśli powłoka wygląda prawidłowo. | W razie potrzeby stosować proces niskotemperaturowy oraz weryfikację właściwości magnetycznych przed procesem i po nim. |
Złota powierzchnia nie stanowi wyniku kontroli. OSENC opracowuje plan jakości na podstawie mierzalnych wymagań dotyczących gotowego elementu oraz oddziela rutynowe kontrole produkcyjne od badań rozwojowych lub kwalifikacji pierwszej sztuki.
| Element | Zalecana metoda | Kryterium akceptacji |
|---|---|---|
| Grubość powłoki TiN | Produkcja: XRF skalibrowany dla układu TiN/podłoże. FAI lub walidacja: analiza przekroju metodą SEM albo profilometria optyczna. | W raporcie podać miejsca pomiaru oraz wartości Min / Średnia / Maks w odniesieniu do rysunku. |
| Przyczepność | Próba zarysowania przy narastającym obciążeniu, z rejestracją Lc1/Lc2, gdy przyczepność ma kluczowe znaczenie funkcjonalne. | Sugerowany punkt wyjścia Na etapie rozwoju można zaproponować Lc2 ≥15 N; wartość graniczna wymaga ostatecznego potwierdzenia na próbkach. |
| Korozja | Badanie w mgle solnej zgodnie z ASTM B117, gdy odporność na rozpyloną solankę ma znaczenie. | Można określić punkty kontrolne po 24 / 48 / 96 h. Bez wymagań projektowych nie obowiązuje żaden uniwersalny wymóg dotyczący liczby godzin badania w mgle solnej. |
| Zużycie | Dostosowana do projektu próba ślizgowa. Jeden z protokołów rozwojowych może zakładać użycie kulki Al₂O₃ 6 mm / obciążenia 5 N / 10 000 cykli / tarcia ślizgowego na sucho w temperaturze pokojowej. | Protokół kwalifikacyjny Rejestrować tarcie, ślad zużycia i przetarcie powłoki do podłoża; nie jest to domyślna kontrola produkcyjna. |
| Właściwości magnetyczne | Gaussomierz do pomiaru gęstości strumienia magnetycznego; cewka Helmholtza do pomiaru całkowitego strumienia magnetycznego; histerezograf/permeametr do wyznaczania charakterystyki materiału; pomiar siły odrywania na oddzielnym stanowisku pomiarowym. | Należy określić metodę, oprzyrządowanie, szczelinę, orientację oraz kryterium akceptacji. |
| Wygląd | Kontrola wzrokowa przy uzgodnionym oświetleniu i powiększeniu. | Na kontrolowanych powierzchniach niedopuszczalne są odsłonięte podłoże, łuszczenie, pęcherze ani zarysowania przechodzące przez powłokę. Liczbowe limity dotyczące mikrootworów, wykruszeń krawędzi lub ΔE mogą zostać określone na rysunku, ale nie są normami uniwersalnymi. |
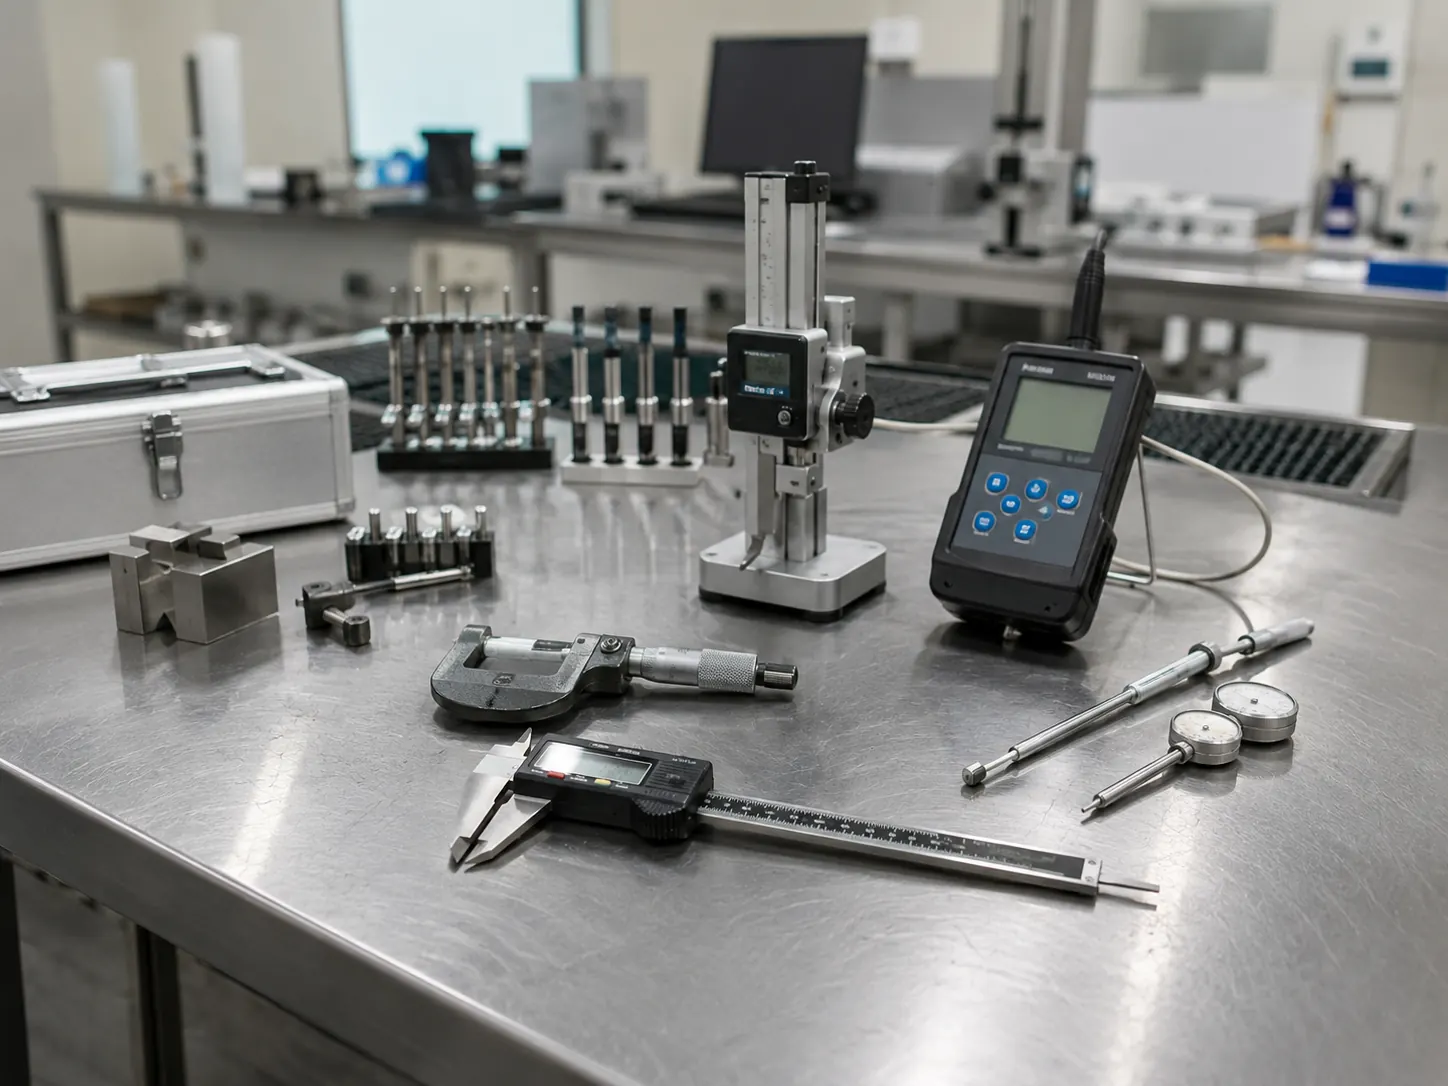

Potwierdź klasę magnesu, wymiary gotowego elementu, kierunek magnesowania, powierzchnie pokrywane powłoką, obszary maskowane, temperaturę, pasowanie montażowe oraz powód zastosowania TiN.
Potwierdź proces PVD, strukturę Ti/TiN, docelową grubość, ryzyka związane z pokryciem powierzchni oraz ewentualną potrzebę przeprowadzenia specjalnych badań kwalifikacyjnych przyczepności, odporności na zużycie lub korozję.
Plan FAI może obejmować nr rysunku/rewizję, nr partii, wyniki pomiarów wymiarowych pięciu sztuk, minimalną/średnią/maksymalną grubość TiN, wynik pomiarów magnetycznych, ocenę wyglądu oraz status PASS/FAIL.
Zatwierdzony rysunek, stan próbki, metoda kontroli, identyfikacja partii i sposób pakowania stają się dokumentacją odniesienia dla kolejnych zamówień.
Prześlij wymagania dotyczące gotowego elementu, a nie tylko zapis “NdFeB + TiN”. Kompletny RFQ umożliwia OSENC ocenę wykonalności, zanim wymagania dotyczące powłoki, właściwości magnetycznych i wymiarów zaczną się wzajemnie wykluczać.

OSENC stosuje niskotemperaturowy proces PVD, preferując rozpylanie magnetronowe DC/RF i oferując struktury Ti/TiN. Dokładny proces zależy od geometrii, wrażliwości termicznej, grubości powłoki i wymaganej funkcji powierzchni.
OSENC przyjmuje obecnie 1–5 μm jako projektowy zakres grubości TiN, 2–4 μm jako typowy zakres początkowy oraz 3 μm jako praktyczną nominalną wartość początkową. Ostateczna grubość i tolerancja muszą zostać zatwierdzone dla konkretnej geometrii i warunków eksploatacji.
Tak. Nawet warstwa o grubości rzędu mikrometrów zwiększa wymiary elementu. Dlatego wymiary krytyczne należy określać i kontrolować po nałożeniu powłoki, zwłaszcza w przypadku otworów, rowków, pasowań precyzyjnych i szczelin magnetycznych.
Nie. TiN zmienia właściwości powierzchni, ale nie zwiększa samoistnych właściwości magnetycznych ani automatycznie nie podnosi dopuszczalnej temperatury pracy gatunku NdFeB.
Można je rozważyć w projektach próżniowych, jednak sama nazwa powłoki nie stanowi kwalifikacji do zastosowań próżniowych. Należy przeanalizować rzeczywiste ciśnienie oraz wymagania dotyczące odgazowywania, czyszczenia, wygrzewania, cząstek i montażu.
Można je rozważyć jako komponenty w projekcie rozwojowym wyrobu medycznego lub stomatologicznego, jednak sama powłoka TiN nie sprawia, że gotowy magnes jest klasy medycznej, nadaje się do implantacji, jest biokompatybilny ani zgodny z wymaganiami. Wymagania regulacyjne oraz wymagania dotyczące sterylizacji i biokompatybilności muszą zostać określone i zwalidowane w ramach projektu klienta.
W produkcji można stosować metodę XRF, pod warunkiem jej kalibracji dla rzeczywistego układu TiN/podłoże. W przypadku pierwszej sztuki lub walidacji pomiar przekroju poprzecznego metodą SEM albo profilometria optyczna mogą zapewnić bardziej miarodajną weryfikację grubości. Raport powinien określać punkty pomiarowe oraz wartości Min/Śr./Maks.
Jeśli przyczepność ma znaczenie krytyczne, należy zastosować zdefiniowaną metodę, taką jak próba zarysowania z progresywnym obciążeniem, oraz przed rozpoczęciem produkcji uzgodnić kryteria akceptacji Lc1/Lc2. Sugerowana wartość docelowa do celów inżynierskich nie jest równoznaczna z uniwersalną gwarancją dotyczącą produktu.
Nie. Twarda powłoka ceramiczna omawiana na tej stronie to azotek tytanu (TiN). “Azotan tytanu” jest częstym błędem terminologicznym w zapytaniach dotyczących powłok na magnesy.
Poniższe opublikowane źródła potwierdzają ogólne informacje inżynierskie dotyczące TiN na NdFeB, grubości powłok PVD TiN, wpływu temperatury oraz wielowarstwowych powłok Ti/TiN. Nie zastępują one rysunku OSENC, protokołu kontroli pierwszej sztuki, raportu z kontroli partii ani kwalifikacji według wymagań konkretnego klienta.
Weryfikacja techniczna: Zespół inżynierii magnesów OSENC · Aktualizacja: 30 sierpnia 2026 r.
Wyślij rysunek, tolerancje gotowego elementu, klasę magnesu lub docelowe parametry magnetyczne, kierunek biegunów, wymaganą grubość powłoki TiN, temperaturę pracy, warunki eksploatacji, wymagania dotyczące kontroli oraz ilość. OSENC przeanalizuje kompletny komponent magnetyczny i przygotuje wycenę na podstawie kontrolowanej specyfikacji gotowego elementu.
Poproś o wycenę techniczną