


OSENC liefert kundenspezifische, mit Titannitrid beschichtete Neodym-Magnete, die als fertige Magnetkomponenten ausgelegt sind – nicht lediglich als goldfarbene Teile. Unser aktueller TiN-Projektrahmen basiert auf Niedertemperatur-PVD, wobei DC-/RF-Magnetron-Sputtern und Ti/TiN-Schichtaufbauten bevorzugt werden, wenn die Anwendung eine harte, dünne Funktionsoberfläche bei gleichzeitiger Begrenzung magnetischer und maßlicher Risiken erfordert.
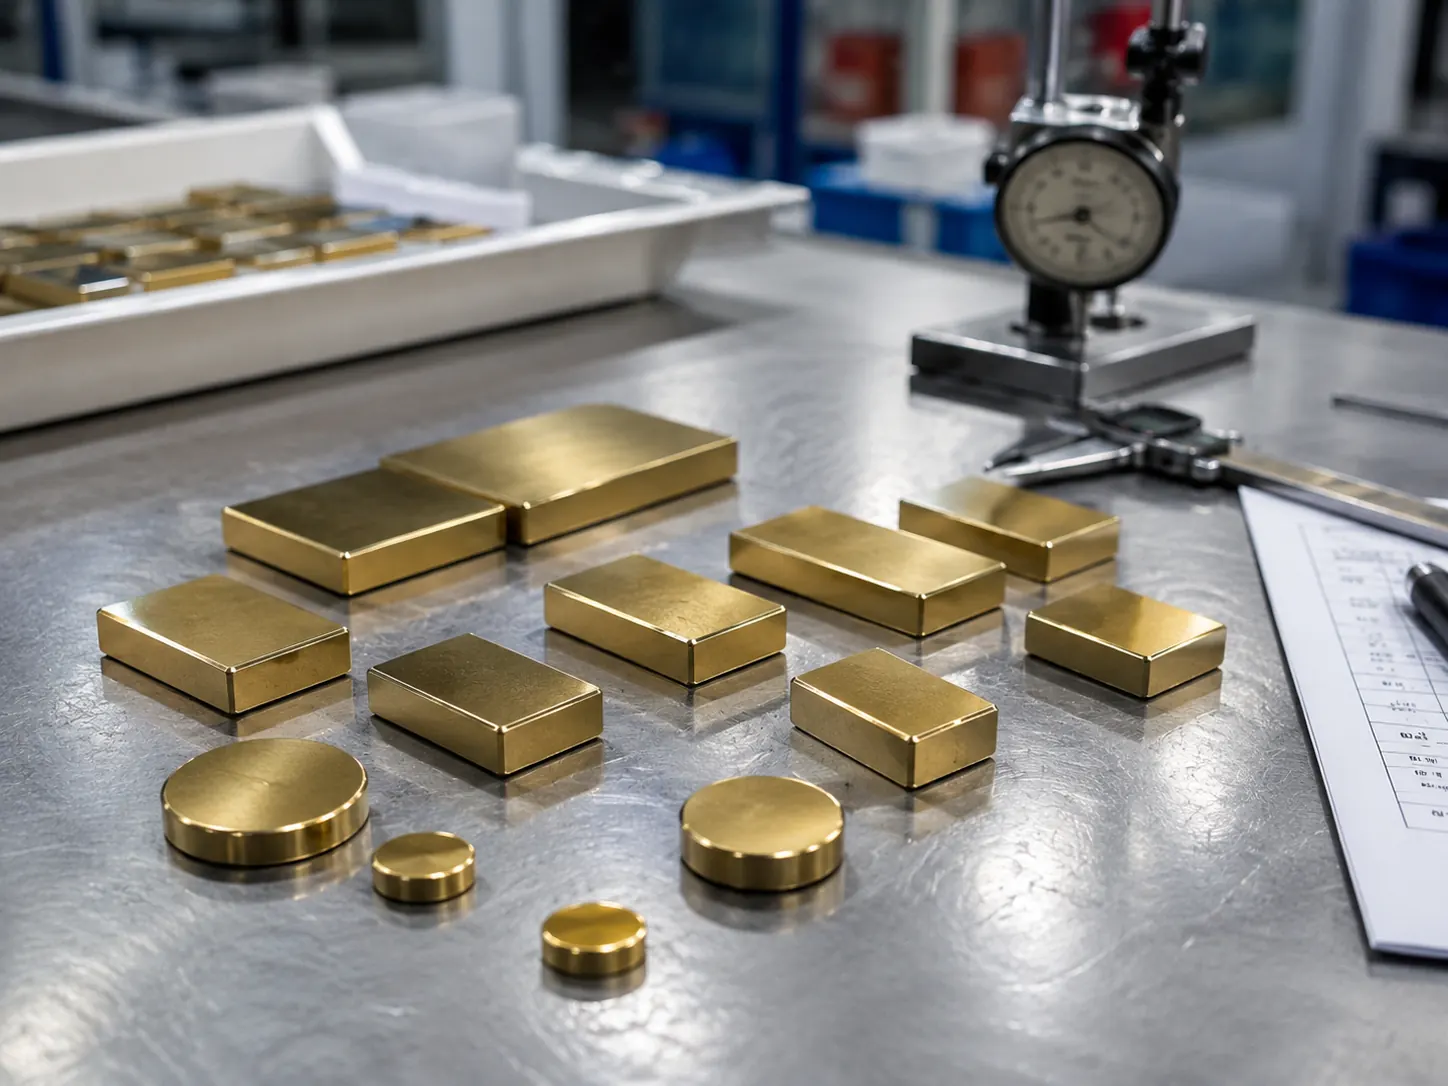
TiN ist eine dünne PVD-Keramikbeschichtung, die eingesetzt wird, wenn Oberflächenverschleiß, ein enger Maßaufbau oder eine andere kontrollierte Oberflächenfunktion einen höheren Prozessaufwand als bei einer herkömmlichen Magnetbeschichtung rechtfertigen. Bei OSENC-Projekten werden Beschichtung und NdFeB-Kern als ein fertiges Bauteil spezifiziert: Güte, Geometrie, Magnetisierung, TiN-Schichtaufbau, Beschichtungsdicke, Endmaße, Temperaturbeanspruchung und Prüfverfahren müssen vor Produktionsbeginn aufeinander abgestimmt sein.
TiN ist nicht automatisch die beste Beschichtung für jeden Magneten. Nickel bleibt eine praxistaugliche industrielle Standardlösung, Epoxid ist nützlich, wenn eine Polymerbarriere bevorzugt wird, und Parylene kann für eine dünne, konturfolgende Abdeckung sinnvoll sein. OSENC setzt TiN ein, wenn die Anwendung einen eindeutigen technischen Grund dafür liefert.
| Parameter | Aktueller Projektrahmen | Beschaffungsrahmen |
|---|---|---|
| TiN-Verfahren | Niedertemperatur-PVD; DC-/RF-Magnetronsputtern bevorzugt. Kathodenbogen-PVD kann geprüft werden. | Kathodenbogen-PVD und andere Verfahren mit höherem Energieeintrag erfordern eine Validierung der Substrattemperatur und der magnetischen Verluste. |
| Schichtaufbau | NdFeB → Ti-Haftschicht → TiN; bei höheren Anforderungen an den Korrosionsschutz wird ein Ti/TiN-Mehrschichtsystem bevorzugt. | Eine Ni-basierte Barriereschicht mit Ti/TiN ist eine Entwicklungsoption und kein Standardaufbau; Haftung und Korrosionsschutz müssen erneut qualifiziert werden. |
| TiN-Schichtdicke | Auslegungsbereich: 1–5 μm; typisch: 2–4 μm; nominaler Ausgangswert: 3 μm. | Die Schichtdicke wird erst nach Prüfung von Verschleiß, Passung, Geometrie und Prozess festgelegt. |
| Schichtdickenkontrolle | ±0,5 μm oder ±15% können als Zielvorgabe in der technischen Zeichnung verwendet werden. | Qualifikationsziel Keine universell gültige Standardtoleranz für jede Geometrie. |
| NdFeB-Magnetwerkstoffgüten | Standardbereich N35–N52; die Temperaturklassen M/H/SH/UH/EH/AH sind projektabhängig verfügbar. N55/N55M nach Zeichnungsprüfung. | Die endgültige Werkstoffklasse hängt von Arbeitspunkt, Geometrie, Temperatur und Beschichtungsreihenfolge ab. |
| Endmaßtoleranz | Standardmäßig ±0,05 mm; Präzisionsziel ±0,02 mm. | Engere Toleranzen für Mikroteile erfordern eine Prüfung der Maßkette und des Prüfverfahrens; es darf nicht davon ausgegangen werden, dass eine Toleranz für jedes Merkmal gilt. |
| Formen | Scheibe, Quader, Ring, Segment, Kugel, Trapez, mit Senkung, abgestuft, geschlitzt und kundenspezifische Geometrien. | Tiefe Bohrungen, Vertiefungen, Maskierungen und abgeschattete Bereiche erfordern eine separate Prüfung der PVD-Schichtabdeckung. |
| Magnetisierung | Axiale und diametrale Magnetisierung sind üblich; Magnetisierungen entlang einer Quaderachse, unter einem Winkel sowie mehrpolige Muster können kundenspezifisch ausgeführt werden. | Echt radial magnetisierte Ringe und spezielle Polmuster erfordern eine Prüfung von Werkstoffklasse, Geometrie und Werkzeugmachbarkeit. |

Veröffentlichte Forschungsarbeiten zu NdFeB belegen, dass RF-Magnetronsputtern und Ti/TiN-Mehrschichtsysteme technisch plausible Verfahren für den TiN-Schutz sind. In einer Studie aus dem Jahr 2014 wurden Ti/TiN-Mehrschichten mittels Hochfrequenz-Magnetronsputtern direkt auf gesintertem NdFeB abgeschieden; gegenüber unbeschichtetem NdFeB wurde ein verbessertes Korrosionsverhalten festgestellt. Eine weitere NdFeB-Studie aus dem Jahr 2021 zeigte, dass die Substrattemperatur sowohl den Korrosionsschutz als auch die magnetischen Verluste wesentlich beeinflusst. Deshalb kann das Abscheideverfahren nicht getrennt von der magnetischen Spezifikation betrachtet werden.
Die Ti-Zwischenschicht schafft einen kontrollierten Übergang zwischen dem reaktiven NdFeB und der harten TiN-Oberfläche. Bei anspruchsvollen Korrosionsschutzprojekten kann anstelle einer einzelnen dekorativen TiN-Schicht ein Ti/TiN-Mehrschichtsystem bewertet werden.
Veröffentlichte PVD-TiN-Studien an unterschiedlichen Substraten verwenden häufig Schichten im Mikrometerbereich; in einer Verschleißstudie zu Neodym-Magneten aus dem Jahr 2023 wurde eine 5 μm dicke TiN-Schicht eingesetzt. OSENC wählt die Ausgangsschichtdicke daher anhand der tatsächlichen Anforderungen an Verschleiß, Passung und Abdeckung aus, statt davon auszugehen, dass “dicker besser ist”.”
Wenn der TiN-Schichtauftrag eine Bohrung, Nut, einen Luftspalt oder eine Passfläche beeinflusst, reicht die Nennschichtdicke allein nicht aus. In der Zeichnung sollten die Messstellen sowie die zulässigen Mindest-, Mittel- und Höchstwerte oder die Toleranzvorgabe angegeben werden.
Gleitbewegungen, wiederholtes Einführen, Kontakt mit Vorrichtungen und die Handhabung können ein hartes Oberflächensystem rechtfertigen, wenn Beschichtungsschäden einen tatsächlichen Ausfallmechanismus darstellen.
TiN eignet sich zur Bewertung, wenn ein geringer Schichtauftrag, eine reproduzierbare Passung und ein kontrollierter Magnetspalt gleichzeitig relevant sind.
Rotoren, Kupplungen, kompakte Aktuatoren und Präzisionsmechanismen können davon profitieren, wenn die Endmaße nach der Beschichtung wichtiger sind als eine allgemeine Beschichtungsspezifikation.
Der Einsatz von TiN-beschichtetem NdFeB in vakuumorientierten Magnetsystemen ist in Veröffentlichungen dokumentiert. Die Vakuumeignung muss jedoch für die konkreten Anforderungen an Druck, Reinigung, Ausheizen, Partikel und Ausgasung qualifiziert werden.
TiN kann als ein Element bei der Auslegung medizinischer oder dentaler Komponenten berücksichtigt werden, doch TiN allein macht nicht einen Magneten nicht medizinisch geeignet, implantierbar, biokompatibel oder vorschriftenkonform. Die kundenseitig festgelegte Validierung der Biokompatibilität, Sterilisation und regulatorischen Konformität bleibt zwingend erforderlich.
Scheiben-, Quader- und Ringgeometrien können im Submillimeterbereich gefertigt werden. Mit abnehmender Strukturgröße müssen jedoch TiN-Abdeckung, Kantenzustand und Messfähigkeit neu bewertet werden.

| Beschichtung | Hauptgrund für die Vorauswahl | Kritischer Prüfpunkt |
|---|---|---|
| TiN | Harte, dünne Funktionsschicht für verschleißkritische, präzise oder speziell qualifizierte Umgebungen. | Thermische Belastung durch den PVD-Prozess, Haftung, Sichtlinienabdeckung und beschichtete Abmessungen. |
| Ni-Cu-Ni | Metallischer Schutz für allgemeine Industrieanwendungen und eine praxisgerechte Standardlösung für viele NdFeB-Ausführungen. | Mechanische Beschädigung, freiliegende Kanten und die tatsächliche Korrosionsumgebung. |
| Epoxid | Polymerbarriere, wenn der Feuchtigkeitsschutz die zentrale Konstruktionsanforderung ist. | Abrieb, scharfe Kanten und lokale Beschädigungen können die Barriere beeinträchtigen. |
| Parylene | Dünne, konturfolgende Polymerbeschichtung für empfindliche Baugruppen mit engen Maßvorgaben. | Schichtdicke, Haftung und anwendungsspezifische Validierung unter den vorgesehenen Umgebungsbedingungen. |
OSENC schreibt TiN nicht vor, wenn es keinen Mehrwert bietet. Wenn eine einfachere Beschichtung die tatsächlichen Anforderungen an Verschleiß, Korrosion, Passung und Kosten erfüllt, ist die einfachere Lösung in der Regel die bessere Beschaffungsentscheidung.

TiN erhöht weder die intrinsische magnetische Stärke noch die zulässige Einsatztemperatur des NdFeB-Kerns. Das Endergebnis hängt weiterhin von Magnetwerkstoffgüte, Geometrie, intrinsischer Koerzitivfeldstärke, Arbeitspunkt, Luftspalt, umgebendem Stahl, Magnetisierung und thermischem Beschichtungszyklus ab.
OSENC führt den TiN-Prozess vorzugsweise vor der abschließenden Magnetisierung durch, sofern die Prozesskette des Produkts dies zulässt. Bei Projekten, die eine TiN-Beschichtung bereits magnetisierter Teile erfordern, wird ein Verfahren mit niedriger Substrattemperatur bevorzugt. Eine veröffentlichte Arbeit zu NdFeB ergab, dass eine Abscheidung bei 100 °C im Vergleich zu deutlich höheren Substrattemperaturen ein zweckmäßiges Verhältnis zwischen Korrosionsschutz und geringeren Einbußen bei den magnetischen Eigenschaften bot.
| Versagensart | Warum das wichtig ist | Kontrollmaßnahme |
|---|---|---|
| Poren / freiliegendes Substrat | Lokale Fehlstellen können den Korrosionsschutz beeinträchtigen, selbst wenn der Großteil der Oberfläche einwandfrei aussieht. | Kritische Flächen und visuelle Grenzwerte festlegen sowie Schichtdicke und Abdeckung prüfen. |
| Kantenfehler oder Abplatzungen | NdFeB ist spröde, und die Kanten sind bei Bearbeitung, Beschichtung, Handhabung und Montage besonders gefährdet. | Fasen-/Kantenzustand, Verpackung und Endprüfung der beschichteten Teile kontrollieren. |
| Mangelhafte Haftung / Ablösung | Eine harte Beschichtung ist nutzlos, wenn sie sich vom Substrat oder von der Zwischenschicht ablöst. | Qualifizierte Vorbehandlung und einen Ti-Haftschichtaufbau verwenden; bei kritischen Haftungsanforderungen zusätzlich eine Ritzprüfung durchführen. |
| Abgeschattete PVD-Bereiche | Tiefe Bohrungen, Nuten und Vertiefungen erhalten möglicherweise nicht die gleiche Sichtlinienabscheidung wie frei zugängliche Flächen. | Geometrie, Maskierung und Anforderungen an die Funktionsflächen vor der Angebotserstellung prüfen. |
| Maßliche Beeinflussung | Selbst ein Beschichtungsaufbau im Mikrometerbereich kann die Passung in Präzisionsbohrungen, Nuten oder magnetischen Luftspalten verändern. | Das fertig beschichtete Bauteil bemaßen und die Prüfstellen festlegen. |
| Thermisch bedingter Verlust magnetischer Eigenschaften | Eine ungeeignete Abscheidungstemperatur kann die magnetische Leistung verringern, selbst wenn die Beschichtung optisch einwandfrei erscheint. | Bei Bedarf Niedertemperaturverfahren sowie magnetische Prüfungen vor und nach der Beschichtung einsetzen. |
Eine goldfarbene Oberfläche ist kein Prüfergebnis. OSENC richtet den Qualitätsplan an messbaren Anforderungen an das fertige Bauteil aus und trennt routinemäßige Produktionsprüfungen von Entwicklungsprüfungen oder der Erstbemusterung.
| Gegenstand | Empfohlenes Verfahren | Annahmekriterium |
|---|---|---|
| TiN-Schichtdicke | Produktion: auf das TiN/Substrat-System kalibrierte XRF. FAI oder Validierung: Querschnitts-SEM oder optische Profilometrie. | Messstellen sowie Min / Mittelwert / Max im Vergleich zur Zeichnung angeben. |
| Haftfestigkeit | Ritztest mit progressiver Belastung und Erfassung von Lc1/Lc2, wenn die Haftung funktionskritisch ist. | Vorgeschlagener Ausgangspunkt Lc2 ≥15 N kann für die Entwicklung vorgeschlagen werden; der endgültige Grenzwert erfordert eine Validierung an Mustern. |
| Korrosion | ASTM B117-Salznebelprüfung, wenn die Salzsprühbeständigkeit relevant ist. | Prüfpunkte nach 24 / 48 / 96 h können festgelegt werden. Ohne Projektanforderung gilt keine allgemeingültige Angabe zu Salzsprühstunden. |
| Verschleiß | Projektspezifische Gleitprüfung. Ein Entwicklungsprotokoll kann eine Al₂O₃-Kugel mit 6 mm / 5 N / 10.000 Zyklen / Trockenreibung bei Raumtemperatur verwenden. | Qualifizierungsprotokoll Reibung, Verschleißspur und Beschichtungsdurchbruch dokumentieren; keine Standardprüfung in der Produktion. |
| Magnetische Eigenschaften | Gaußmeter für die Flussdichte; Helmholtzspule für den Gesamtfluss; BH-Tracer/Permeameter für die Werkstoffkennlinie; Haftkraft mit separatem Kraftprüfaufbau. | Methode, Vorrichtung, Spalt, Ausrichtung und Bestehen/Nichtbestehen-Grenzwert müssen definiert werden. |
| Erscheinungsbild | Sichtprüfung unter vereinbarter Beleuchtung/Vergrößerung. | Kein freiliegendes Substrat, keine Ablösungen, Blasenbildung oder durchgehenden Kratzer in der Beschichtung auf definierten Flächen. Numerische Grenzwerte für Poren, Kantenausbrüche oder ΔE sind Zeichnungsoptionen, keine allgemeingültigen Standards. |
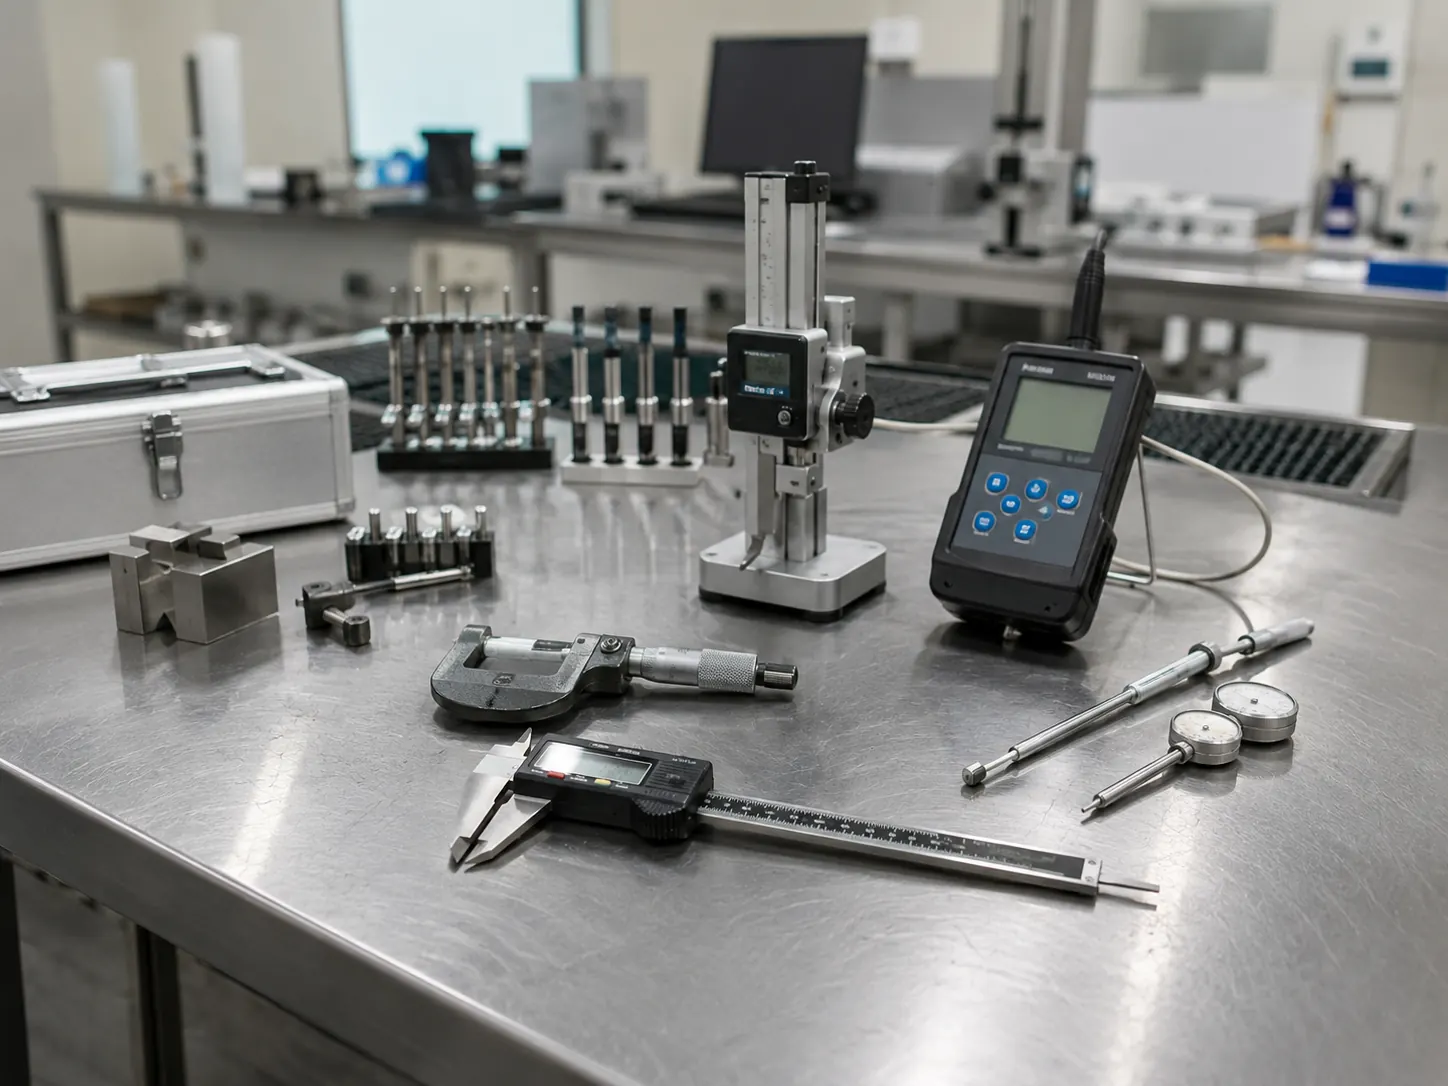

Magnetgüte, Fertigmaße, Magnetisierung, zu beschichtende Flächen, maskierte Bereiche, Temperatur, Passung in der Baugruppe und den Grund für die TiN-Spezifikation bestätigen.
PVD-Prozessroute, Ti/TiN-Aufbau, Sollschichtdicke, Risiken bei der Beschichtungsabdeckung und eine gegebenenfalls erforderliche besondere Qualifizierung hinsichtlich Haftfestigkeit, Verschleiß oder Korrosion bestätigen.
Ein zweckmäßiger FAI kann Zeichnungs-Nr./Revision, Los-Nr., Maßergebnisse an fünf Teilen, TiN Min./Mittelwert/Max., magnetisches Prüfergebnis, Erscheinungsbild und BESTANDEN/NICHT BESTANDEN umfassen.
Die freigegebene Zeichnung, der Musterzustand, das Prüfverfahren, die Loskennzeichnung und die Verpackung dienen als Referenz für Wiederholbestellungen.
Übermitteln Sie die Anforderungen an das Fertigteil, nicht nur “NdFeB + TiN”. Eine vollständige Angebotsanfrage ermöglicht OSENC, die Machbarkeit zu prüfen, bevor sich die Anforderungen an Beschichtung, magnetische Eigenschaften und Abmessungen gegenseitig widersprechen.

OSENC setzt auf einen projektspezifischen Niedertemperatur-PVD-Prozess, vorzugsweise mit DC-/RF-Magnetronsputtern; Ti/TiN-Schichtsysteme sind verfügbar. Der genaue Prozess hängt von der Geometrie, der Temperaturempfindlichkeit, der Schichtdicke und der erforderlichen Oberflächenfunktion ab.
OSENC verwendet derzeit 1–5 μm als Auslegungsbereich für TiN, 2–4 μm als typischen Ausgangsbereich und 3 μm als praxisgerechten nominalen Ausgangswert. Die freizugebende Schichtdicke und Toleranz müssen dennoch für die konkrete Geometrie und die jeweiligen Einsatzbedingungen abgestimmt werden.
Ja. Selbst eine nur wenige Mikrometer dicke Schicht führt zu einem zusätzlichen Schichtauftrag. Kritische Maße sollten daher am fertig beschichteten Bauteil definiert und geprüft werden, insbesondere bei Bohrungen, Nuten, Präzisionspassungen und magnetischen Spalten.
Nein. TiN verändert das Oberflächenverhalten; die intrinsischen magnetischen Eigenschaften werden dadurch nicht erhöht und die Einsatztemperaturfähigkeit der NdFeB-Güte wird nicht automatisch verbessert.
Sie können für Vakuumprojekte geprüft werden, aber die alleinige Angabe der Beschichtung ist keine Vakuumqualifikation. Der tatsächliche Druck sowie die Anforderungen an Ausgasung, Reinigung, Ausheizen, Partikel und Montage müssen geprüft werden.
Sie können als Komponenten in einem medizinischen oder dentalen Entwicklungsprojekt geprüft werden, aber TiN allein macht den fertigen Magneten weder medizinisch geeignet noch implantierbar, biokompatibel oder konform. Die Anforderungen an Regulierung, Sterilisation und Biokompatibilität müssen im Kundenprojekt definiert und validiert werden.
Für die Produktion kann XRF eingesetzt werden, wenn das Verfahren auf das tatsächliche TiN/Substrat-System kalibriert ist. Für Erstmuster- oder Validierungsarbeiten können Querschliff-SEM oder optische Profilometrie eine belastbarere Schichtdickenprüfung ermöglichen. Im Bericht sollten die Messpunkte sowie Min./Mittelwert/Max. angegeben werden.
Wenn die Haftfestigkeit kritisch ist, sollte ein definiertes Verfahren wie ein Scratch-Test mit progressiver Last verwendet und die Akzeptanzgrenzen für Lc1/Lc2 vor Produktionsbeginn vereinbart werden. Ein vorgeschlagenes technisches Ziel ist nicht mit einer universellen Produktgarantie gleichzusetzen.
Nein. Die auf dieser Seite beschriebene harte keramische Beschichtung ist Titannitrid (TiN). “Titannitrat” ist bei der Suche nach Magnetbeschichtungen häufig ein terminologischer Fehler.
Die unten aufgeführten veröffentlichten Quellen stützen allgemeine technische Aussagen zu TiN auf NdFeB, zur PVD-TiN-Schichtdicke, zu Temperatureffekten und zu Ti/TiN-Mehrschichtsystemen. Sie ersetzen weder eine OSENC-Zeichnung noch einen Erstmusterprüfbericht, einen Chargenprüfbericht oder eine kundenspezifische Qualifizierung.
Technische Übersicht: OSENC Magnet Engineering Team · Aktualisiert am 30. August 2026.
Senden Sie Ihre Zeichnung, Fertigmaßtoleranzen, Magnetgüte oder magnetischen Sollwerte, Polrichtung, Anforderung an die TiN-Schichtdicke, Einsatztemperatur, Einsatzumgebung, Prüfanforderungen und Stückzahl. OSENC prüft die vollständige Magnetbaugruppe und erstellt ein Angebot auf Basis einer kontrollierten Fertigteilspezifikation.
Technisches Angebot anfordern