Osenc realizza magneti al neodimio (NdFeB) su disegno con rivestimento Everlube, specificando nel preventivo Everlube 10047 o 6155.
Avete un disegno tecnico? Inviateci la revisione e la quantità richiesta. Dovete sostituire un componente? Iniziate con una foto, le dimensioni di accoppiamento e una descrizione del guasto.
Everlube 10047 e 6155 formano una sottile barriera alluminizzata sulla superficie del NdFeB. Se l’umidità raggiunge il NdFeB non rivestito attraverso una scheggiatura o un bordo scoperto, in quel punto può iniziare la corrosione. Il rivestimento viene applicato allo stato liquido e successivamente indurito. La preparazione della superficie favorisce l’adesione del film; la copertura è particolarmente importante nei punti che rimangono esposti o entrano in contatto con altri componenti durante l’assemblaggio.
Usa la tabella per indicare il rivestimento sul disegno tecnico. Scegli quindi il grado del magnete in base alla forza e alla temperatura richieste dalla tua applicazione. Se non hai ancora scelto il grado, consulta la nostra guida per gradi dei magneti al neodimio confrontare le prestazioni magnetiche e le temperature di esercizio.
| Designazione del rivestimento | Spessore del film secco | Riferimento per la prova in nebbia salina ASTM B117 |
|---|---|---|
| Everlube 10047 | 10–25 µm tipici | Oltre 500 ore prima della comparsa di ruggine rossa su acciaio 1010 laminato a freddo e fosfatato allo zinco, con un film di 15 µm. |
| Everlube 6155 | Intervallo di lavorazione da 8 a 25 µm | Oltre 500 ore su acciaio sabbiato con abrasivo, con uno strato di 0.8 mil (circa 20 µm). |
I valori della prova in nebbia salina riportati sopra derivano da due configurazioni di prova su pannelli d'acciaio. Per l'approvazione del componente, specificare il campione nel RFQ: un magnete finito o un componente assemblato. Concordare il metodo, la durata dell'esposizione, il numero di campioni e i criteri di accettazione. Se il magnete può subire abrasioni durante l'installazione, ispezionare un componente installato a titolo di prova e, se pertinente, includerlo nella prova di esposizione. Valutare la durata in esercizio in base alle condizioni d'uso effettive.
Confrontare i due rivestimenti e verificare i requisiti del magnete finito indicati nel disegno o nel RFQ.
Scarica Osenc TDS (PDF)
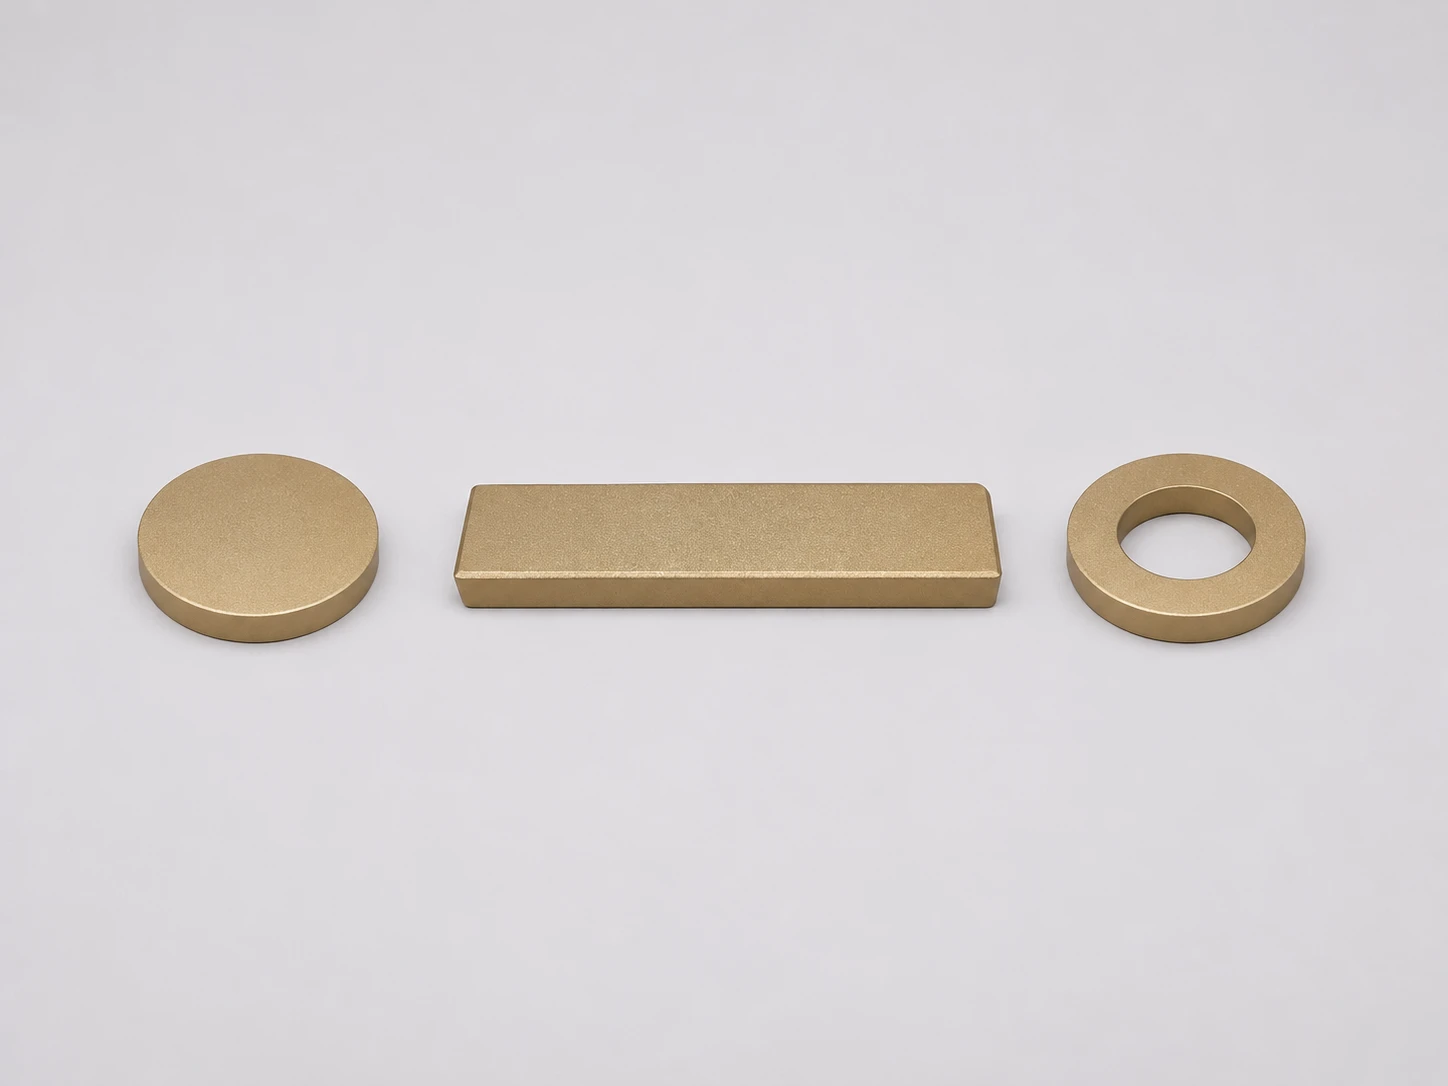
Per un magnete a disco rivestito con Everlube da inserire in una sede, indicare anzitutto il diametro esterno e lo spessore del magnete finito. Contrassegnare la faccia nord se il disco è magnetizzato assialmente, oppure l'asse polare se è magnetizzato diametralmente. La tabella indica anche quali dati specificare per i magneti a blocco e ad anello.
| Forma per cui richiedere un preventivo | Cosa indicare nel disegno tecnico |
|---|---|
| Rivestito con Everlube magneti a disco | Diametro e spessore finali. Per la magnetizzazione assiale, contrassegnare la faccia del polo nord. Per la magnetizzazione diametrale, indicare l’asse dei poli lungo il diametro. |
| Magneti a blocco | Lunghezza, larghezza e spessore finali. Identificare le facce polari e l’eventuale sede con accoppiamento stretto o smusso. |
| Magneti ad anello | Diametro esterno, diametro del foro e spessore finali. Indicare la disposizione dei poli e l’eventuale foro rivestito che deve lasciare il gioco necessario per un albero. |
Per una sostituzione diretta, indicare le dimensioni pertinenti dopo il rivestimento. Per un semplice esempio di accoppiamento, uno strato di 0.020 mm su ciascun lato di un disco aggiunge circa 0.040 mm al suo diametro prima del rivestimento. Se la sede prevede solo 0.030 mm di gioco diametrale, il disco rivestito risulterebbe troppo grande di circa 0.010 mm per quella sede, senza ancora considerare le variazioni dovute alla lavorazione e al rivestimento. Indicare sul disegno il diametro finito e verificare il campione rivestito con il componente di accoppiamento effettivo o con un calibro di controllo.
Se il disegno specifica l’orientamento dei poli, verificare i poli nord e sud sul campione finito prima dell'assemblaggio.
Definire la prova di accettazione magnetica sul componente finito. Per un sensore, specificare il limite del campo magnetico, la posizione e l'orientamento della sonda, la distanza di lavoro e la temperatura. Per un magnete di tenuta, specificare la forza di attrazione minima, il materiale e lo spessore della superficie di contatto, il traferro e la direzione di trazione. Nel definire il traferro, tenere conto del rivestimento, dell'adesivo e dei giochi di assemblaggio. Se il progetto ha margini ridotti, verificare le prestazioni al traferro massimo consentito e alla temperatura di esercizio pertinente più elevata. Consultare la nostra guida alla misurazione della forza dei magneti per i dettagli sulle attrezzature di prova e sulle misurazioni.
Indica l'accoppiamento con la tolleranza più stretta, la direzione dei poli e lo spazio in cui il magnete deve funzionare. Vedi le opzioni per magneti al neodimio personalizzati per altre forme.
Mantieni la finitura attuale se soddisfa i requisiti di accoppiamento, esposizione e prova. Se il disegno specifica Everlube 10047 o 6155, riporta esattamente quella designazione su RFQ. In caso di riprogettazione o di un componente non conforme, usa la tabella per stabilire quali caratteristiche confrontare sui campioni finiti.
| Finitura | Quando usarla come riferimento o come possibile soluzione | Cosa verificare sul magnete finito |
|---|---|---|
| Everlube 10047 o 6155 | Quando è specificata nel disegno tecnico o occorre valutare una sottile barriera contro l'esposizione all'umidità o ai fluidi. | Copertura del rivestimento nei fori e sui bordi, accoppiamento del componente finito e condizioni dopo l’esposizione specificata. |
| Nichel-rame-nichel (Ni-Cu-Ni) | Si dispone già di un componente nichelato approvato oppure lo si utilizza come riferimento per un nuovo confronto. | Se la ruggine compare su un bordo di inserimento, verificare la presenza di danni causati dal montaggio e ripetere la prova con il gioco specificato. |
| Zincatura | Il disegno tecnico o il componente già in produzione prevede una zincatura. | Se l'umidità causa i guasti, confrontare i campioni finiti sottoponendoli allo stesso ciclo di umidità o condensazione. Ispezionare le stesse zone su ciascun campione. |
| Resina epossidica | Un componente approvato con rivestimento epossidico costituisce il riferimento, oppure si sta scegliendo tra due rivestimenti barriera. | Se il rivestimento epossidico forma bolle o si distacca durante l'uso, provare entrambe le finiture nello stesso fluido e alla stessa temperatura del componente. Includere nella prova anche l'adesivo, se entra in contatto con il fluido. |
Per una prova comparativa, utilizzare magneti della stessa forma e classe. Misurare prima le dimensioni dopo il rivestimento, quindi applicare a ciascuna finitura le stesse condizioni di esposizione e gli stessi criteri di accettazione.
Se un magnete presenta già segni di corrosione, partire dal componente restituito e da una foto della sua posizione di montaggio. La presenza di ruggine su un bordo d'invito graffiato richiede una prova di montaggio e una verifica del gioco. Se il danno si trova in un punto in cui si raccoglie l'acqua, eseguire una prova di condensazione o di alternanza tra bagnato e asciutto, mantenendo l'orientamento di montaggio. Usare i risultati per decidere se modificare la finitura, l'accoppiamento nell'assieme o il modo in cui l'assieme fa defluire l'acqua.
Esplora la gamma di Osenc magneti al neodimio con rivestimento epossidico se la finitura approvata è quella epossidica o se occorre un secondo campione per il confronto.
Sì, i magneti rivestiti con Everlube possono essere valutati per l'impiego nell'olio per trasmissioni. Sottoporre il componente finito a prove di qualificazione nell'olio effettivamente utilizzato e alla sua temperatura di esercizio. Eseguire un'immersione completa quando il componente si trova al di sotto del livello dell'olio durante l'esercizio. In caso di esposizione agli schizzi, riprodurre le modalità di contatto dell'olio con il componente.
Scopri come incollare i magneti al neodimio quando il magnete viene incollato in un alloggiamento.
Indica la specifica dell’olio, la temperatura e se il magnete è esposto a spruzzi o immerso.
Approva il campione in base allo stesso disegno e alla stessa configurazione di prova previsti per il primo lotto di produzione. Osenc esamina i disegni dei magneti su misura prima di formulare un preventivo e supporta l’approvazione dei campioni per i nuovi progetti su misura.
Indicare il codice del componente, la revisione e l’esatta dicitura 10047 o 6155 sul RFQ. Chiedere in quali documenti si possano riportare queste informazioni e l’identificativo del lotto. Per un progetto di approvvigionamento da un secondo fornitore, includere il campione approvato o, se disponibile, il metodo di controllo attualmente in uso.
Verificare che il campione abbia la qualità del materiale, la geometria, la magnetizzazione e il rivestimento previsti. Controllarne l’accoppiamento con il componente corrispondente e misurare la prestazione alla distanza di lavoro. Registrare l’attrezzatura di prova, i valori misurati e i criteri di finitura accettabili per bordi e fori.
Concordare quali dimensioni, verifiche del rivestimento e valori magnetici registrare per ciascun lotto e quando ripetere le prove di esposizione. In caso di modifica del rivestimento, del pretrattamento o del sito in cui viene applicato il rivestimento, concordare le modalità di notifica e approvazione, nonché le eventuali nuove prove da eseguire prima dell’ordine successivo.
Osenc’s panoramica sulla gestione della qualità elenca strumenti di misura dimensionale, gaussmetri, bobine di Helmholtz, misuratori dello spessore del rivestimento e una camera per prove in nebbia salina. Comunicaci i punti di controllo e la documentazione richiesta, così potremo valutare cosa prevedere per il tuo componente.
Inviaci la revisione del disegno, le quantità previste e i controlli richiesti per l'approvazione dei campioni e sui lotti di produzione.
10047 e 6155 sono due denominazioni di rivestimenti Everlube per magneti alle terre rare. Se il disegno ne specifica uno, riporta la stessa denominazione nella RFQ. Se il rivestimento non è specificato, indica il fluido o l’ambiente di utilizzo effettivo, la temperatura di esercizio, le dimensioni del prodotto finito e i criteri di accettazione. Queste informazioni ci permettono di valutare insieme il rivestimento e il grado del magnete.
Richiedete un campione con 6155 per il confronto e sottoponete la modifica alla procedura di approvazione del disegno. Confrontate le due versioni su magneti della stessa geometria. Verificate lo spessore del rivestimento, l’accoppiamento del componente finito e le prestazioni nella prova di esposizione prevista per la vostra applicazione. Dopo l’approvazione, riportate la nuova designazione del rivestimento sul disegno o nel documento di deroga, affinché acquisti e controllo qualità facciano riferimento allo stesso requisito.
Indicate sul disegno le quote e le tolleranze critiche per l’accoppiamento, riferite al componente finito e rivestito. Per un magnete a disco inserito in una sede, specificate il diametro esterno finito. Per un magnete ad anello montato su un albero, specificate il diametro interno finito e identificate le superfici di accoppiamento. Se il vostro disegno riporta soltanto le quote del magnete non rivestito, fornite anche il componente accoppiato o le relative quote, così da consentirci di valutare l’accoppiamento. Verificate il campione rivestito con il componente accoppiato o con un calibro di controllo dell’accoppiamento.
Il rivestimento può influire sul risultato se aumenta la distanza tra il materiale magnetico e il componente su cui agisce il magnete o il sensore. Per un'applicazione di tenuta, indicare il materiale del componente, la distanza di lavoro e la forza di attrazione minima richiesta a tale distanza. Per un sensore, indicare il punto di misura, la distanza del sensore, l'orientamento dei poli e il campo magnetico richiesto o la distanza di commutazione. Verificare il campione finito nell'assieme reale o in un'attrezzatura di prova che ne riproduca le condizioni.
Definire la temperatura di esercizio dell'assieme completo. Indicare le temperature continue e di picco del magnete, la durata dei picchi e la forza di attrazione o il campo magnetico minimi richiesti. Verificare il grado NdFeB selezionato nella geometria e alla distanza di lavoro previste, insieme al rivestimento e all'eventuale adesivo. La temperatura di polimerizzazione del rivestimento è un parametro di produzione. Per un progetto sensibile alla temperatura, verificare le prestazioni magnetiche alla temperatura di esercizio e ispezionare il rivestimento dopo i cicli previsti.
Utilizzare un campione finito immerso esattamente nell'olio a cui sarà esposto l'assieme. Specificare il fluido mediante nome del prodotto o specifica, le temperature continue e di picco, la durata dell'esposizione e se il componente è soggetto a spruzzi o completamente immerso. Includere il supporto o l'adesivo se entra in contatto con l'olio durante l'esercizio. Prima e dopo l'esposizione, utilizzare la stessa attrezzatura di prova e la stessa distanza per verificare l'accoppiamento e le prestazioni magnetiche. Definire prima della prova i criteri di accettazione visiva per bordi, fori e superfici di lavoro.
Sì. Indichi il magnete finito e rivestito come provino e specifichi il metodo di prova, la durata, le zone da ispezionare e i criteri di accettazione. Definisca, per esempio, come valutare bordi, fori e superfici di lavoro. La tabella riporta i risultati tipici delle prove ASTM B117 eseguite sui pannelli di acciaio rivestiti specificati. Per l'approvazione, utilizzi una prova sul componente finito.
Inizi con uno schizzo o delle foto del componente da accoppiare, dello spazio disponibile e una stima della quantità. Indichi le temperature di esercizio continue e di picco, nonché l'eventuale esposizione a fluidi, umidità o altri agenti. Per un componente di tenuta, specifichi il traferro di lavoro e la forza di attrazione minima. Per un sensore, indichi il campo magnetico richiesto o la distanza di commutazione. Questi dati ci consentono di valutare insieme geometria, grado, direzione di magnetizzazione e rivestimento.
Richiedi un preventivo per un campione rivestito e comunica la quantità prevista per la produzione. Per il campione, indica la geometria, il grado, la designazione del rivestimento e la direzione dei poli previsti per la produzione. Concorda come verificare la compatibilità dimensionale, le prestazioni magnetiche e le condizioni del rivestimento. Se il campione supera le verifiche, conserva la revisione approvata del disegno e i criteri di controllo insieme alla documentazione di produzione RFQ, affinché l'ordine sia esaminato in base agli stessi requisiti.
Inizia con l'adesivo che utilizzi già e provalo sul magnete rivestito e nell'alloggiamento effettivo. Applica le procedure di pulizia, lo spessore dello strato adesivo e il ciclo di indurimento previsti, quindi verifica la tenuta dopo i cicli di esposizione ai fluidi o i cicli termici attesi. Esamina il punto in cui il giunto ha ceduto. Se il rivestimento rimane sull'alloggiamento e il metallo del magnete resta esposto, il cedimento è riconducibile all'interfaccia tra rivestimento e magnete. Se il rivestimento rimane sul magnete, occorre esaminare più attentamente il giunto adesivo.
Elenca i documenti necessari in RFQ. Tra gli esempi figurano un certificato di conformità con il codice del componente, la revisione e la designazione del rivestimento, un rapporto di controllo del primo articolo oppure i valori rilevati per lotto relativi alle dimensioni critiche e alle prestazioni magnetiche. Chiedi quali registrazioni possono essere collegate ai lotti dei magneti e del rivestimento. Se il progetto richiede PPAP o prove eseguite da terzi, includi l'ambito delle verifiche richieste affinché possa essere esaminato prima di effettuare l'ordine.
Invia la revisione del disegno, la quantità, le dimensioni e le tolleranze del pezzo finito, la designazione del rivestimento, il grado NdFeB e la direzione di magnetizzazione, se nota. Aggiungi il traferro di esercizio e il valore magnetico richiesto, se sono criteri di accettazione. Indica eventuali requisiti per prove in nebbia salina o a contatto con fluidi e se ti occorrono prima dei campioni. Chiedi a ogni fornitore di formulare il preventivo sulla base della stessa revisione del disegno e delle stesse prove richieste, così da poter confrontare ciò che ciascun preventivo comprende.
Inviate la revisione del disegno o uno schizzo, l’indicazione 10047 o 6155, le quote critiche dopo il rivestimento e la prova di accettazione magnetica. Indicate le quantità per campionatura, lotto pilota e produzione, oltre alle date di consegna richieste. Se dovete sostituire un componente danneggiato, allegate una foto del punto in cui è iniziato il danno e descrivete le effettive condizioni di esposizione.
Chiedeteci di indicare separatamente gli eventuali costi per attrezzature, prove speciali, rapporti di ispezione o imballaggio e di specificare da quando decorre ciascun tempo di consegna. Potrete confrontare i preventivi sulla base della stessa revisione del disegno, delle stesse verifiche richieste e delle stesse condizioni di consegna.