Osenc fabrique des aimants en néodyme (NdFeB) sur mesure avec un revêtement Everlube, dont la référence 10047 ou 6155 est précisée sur le devis.
Vous disposez d’un plan ? Transmettez-nous sa révision et la quantité souhaitée. Pour remplacer une pièce, envoyez d’abord une photo, les dimensions des pièces en contact et une description de la défaillance.
Everlube 10047 et 6155 forment une fine barrière aluminisée à la surface du NdFeB. Si l’humidité atteint le NdFeB non protégé par un éclat ou un bord non recouvert, la corrosion peut commencer à cet endroit. Le revêtement est appliqué sous forme liquide, puis durci. La préparation de surface favorise l’adhérence du film, et la qualité de la couverture est particulièrement importante aux endroits où la pièce est exposée ou entre en contact avec d’autres éléments lors de l’assemblage.
Utilisez le tableau pour indiquer le revêtement sur votre plan. Choisissez ensuite la nuance d’aimant en fonction des performances magnétiques et de la température requises pour votre assemblage. Si la nuance reste à définir, consultez notre guide pour nuances d’aimants en néodyme comparer les performances magnétiques et les températures de fonctionnement.
| Désignation du revêtement | Épaisseur du film sec | Référence d’essai au brouillard salin : ASTM B117 |
|---|---|---|
| Everlube 10047 | 10–25 µm en général | Plus de 500 heures avant l’apparition de rouille rouge sur de l’acier 1010 laminé à froid, phosphaté au zinc, avec un film de 15 µm. |
| Everlube 6155 | Plage d'épaisseur de traitement de 8–25 µm | Plus de 500 heures sur acier grenaillé avec un film de 0.8 mil (environ 20 µm). |
Les résultats des essais au brouillard salin ci-dessus proviennent de deux configurations utilisant des panneaux d'acier. Pour la validation de la pièce, précisez dans RFQ l'échantillon à tester : un aimant fini ou une pièce assemblée. Convenez de la méthode, de la durée d'exposition, du nombre d'échantillons et des critères d'acceptation. Si l'aimant risque d'être éraflé lors du montage, inspectez une pièce montée à titre d'essai et, le cas échéant, incluez-la dans l'essai d'exposition. Évaluez la durée de vie en tenant compte des conditions réelles d'utilisation.
Comparez les deux revêtements et examinez les exigences applicables aux aimants finis pour votre plan ou RFQ.
Télécharger Osenc TDS (PDF)
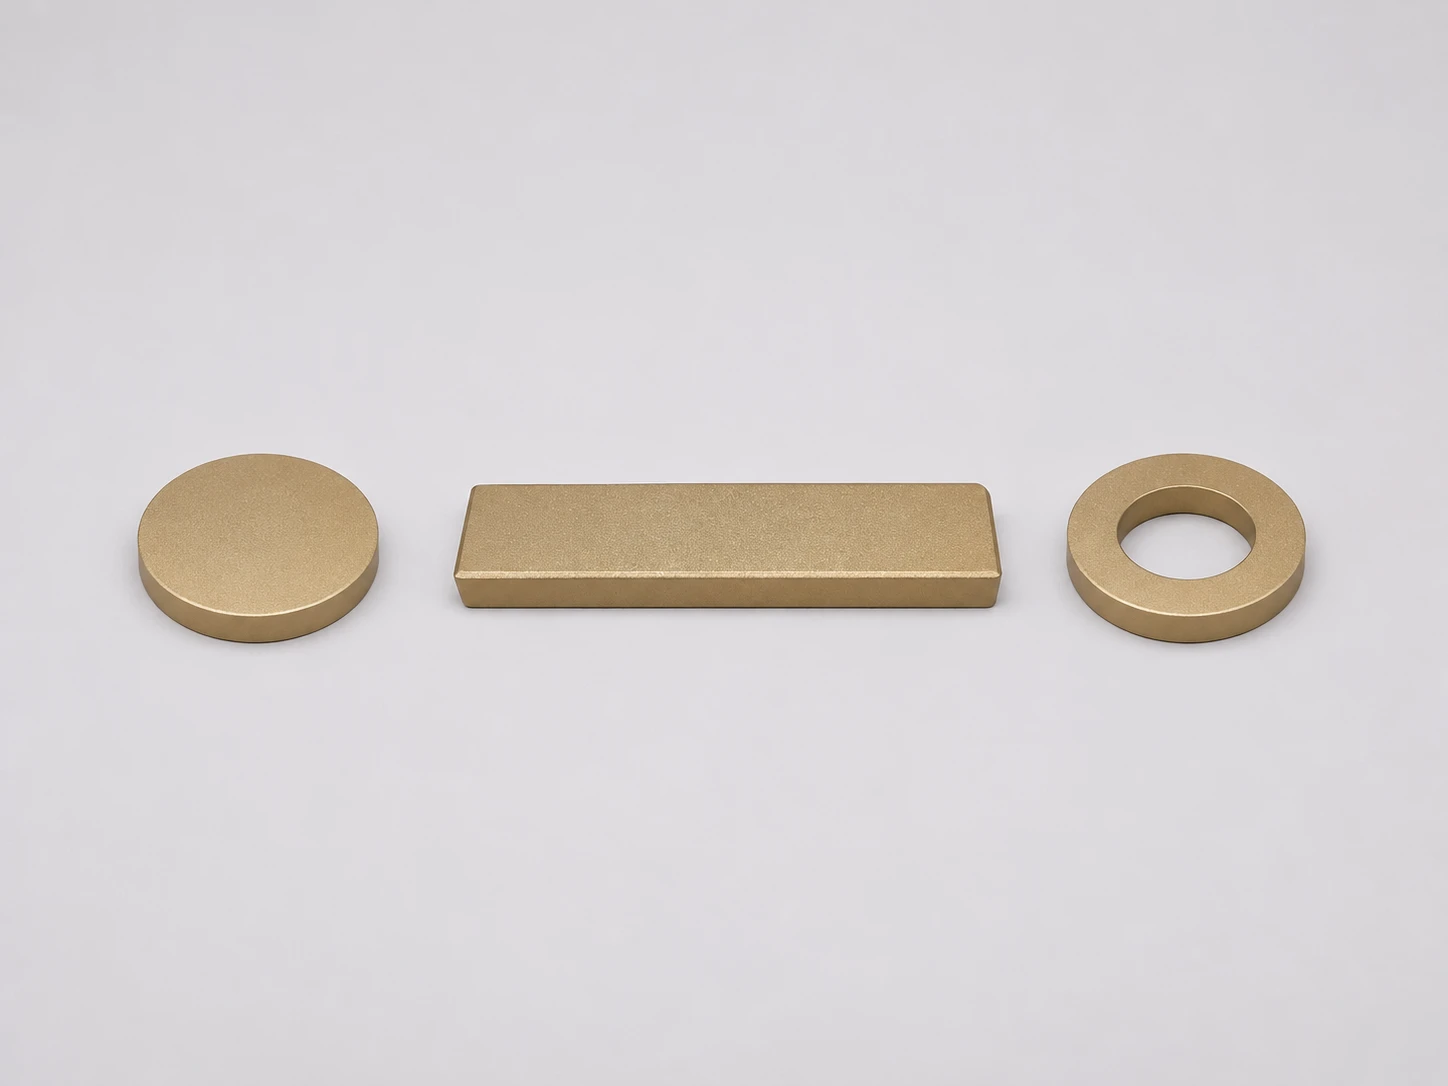
Pour un aimant disque revêtu d’Everlube destiné à être inséré dans un logement, indiquez d’abord le diamètre extérieur et l’épaisseur après revêtement. Repérez la face nord si l’aimantation est axiale, ou l’axe des pôles si elle est diamétrale. Le tableau indique également les caractéristiques à préciser pour les aimants parallélépipédiques et annulaires.
| Forme pour le devis | Éléments à indiquer sur le plan |
|---|---|
| Revêtement Everlube aimants en forme de disque | Diamètre et épaisseur après finition. Pour une magnétisation axiale, repérez la face nord. Pour une magnétisation diamétrale, repérez l’axe des pôles sur le diamètre. |
| Aimants blocs | Longueur, largeur et épaisseur après finition. Indiquez les faces polaires ainsi que tout logement à ajustement serré ou chanfrein. |
| Aimants annulaires | Diamètre extérieur, diamètre de l’alésage et épaisseur après finition. Indiquez la disposition des pôles et précisez si l’alésage revêtu doit laisser passer un arbre. |
Pour un remplacement sans modification, indiquez les cotes applicables après revêtement. À titre d’exemple simple d’ajustement, une couche de 0.020 mm sur chaque côté d’un aimant disque augmente son diamètre avant revêtement d’environ 0.040 mm. Si le logement ne prévoit qu’un jeu diamétral de 0.030 mm, l’aimant disque revêtu serait trop grand d’environ 0.010 mm pour ce logement, avant même de tenir compte des variations d’usinage et de revêtement. Indiquez le diamètre fini sur le plan et vérifiez l’ajustement de l’échantillon revêtu avec la pièce correspondante ou un calibre de contrôle.
Si votre plan précise l’orientation des pôles, vérifiez les pôles nord et sud sur l’échantillon fini avant l’assemblage.
Définissez les critères d’acceptation magnétique sur la pièce finie. Pour un capteur, précisez la limite de champ magnétique, la position et l’orientation de la sonde, la distance de travail et la température. Pour un aimant de maintien, précisez la force d’adhérence minimale, le matériau cible et son épaisseur, l’entrefer et la direction de traction. Tenez compte du revêtement, de l’adhésif et des jeux d’assemblage pour définir l’entrefer. Si la conception présente une faible marge, vérifiez les performances avec l’entrefer maximal autorisé et à la température de fonctionnement pertinente la plus élevée. Consultez notre guide de mesure de la force magnétique pour plus de détails sur les montages d’essai et les mesures.
Indiquez l’ajustement le plus serré, l’orientation des pôles et l’entrefer dans lequel l’aimant doit fonctionner. Voir les options d’aimants en néodyme personnalisés pour d’autres formes.
Conservez le revêtement actuel s’il répond à vos exigences d’ajustement, d’exposition et d’essai. Si votre plan spécifie Everlube 10047 ou 6155, reportez cette désignation exacte sur le RFQ. Pour une modification de conception ou une pièce non conforme, utilisez le tableau pour déterminer les caractéristiques à comparer sur des échantillons finis.
| Finition | Quand l’utiliser comme référence ou comme option à envisager | Points à contrôler sur l’aimant fini |
|---|---|---|
| Everlube 10047 ou 6155 | Votre plan le spécifie, ou vous devez évaluer une fine couche de protection contre l’humidité ou l’exposition à des fluides. | Couverture du revêtement dans les alésages et sur les arêtes, conformité des dimensions finales pour l’assemblage et état après l’exposition spécifiée. |
| Nickel-cuivre-nickel (Ni-Cu-Ni) | Vous disposez déjà d’une pièce nickelée homologuée, ou celle-ci sert de référence pour une nouvelle comparaison. | Si la rouille apparaît sur une arête d’insertion, recherchez d’éventuels dommages causés lors de l’assemblage et répétez l’essai avec le jeu spécifié. |
| Placage zinc | Votre plan ou votre pièce de série actuelle spécifie un revêtement de zinc. | Comparez les échantillons finis soumis au même cycle d’humidité ou de condensation si l’humidité est à l’origine des défaillances. Examinez les mêmes zones sur chaque échantillon. |
| Époxy | Une pièce à revêtement époxy déjà homologuée vous sert de référence, ou vous devez choisir entre deux revêtements barrières. | Si le revêtement époxy cloque ou se décolle en service, testez les deux revêtements dans le même fluide, à la même température de pièce. Incluez l’adhésif dans l’essai s’il entre en contact avec le fluide. |
Pour un essai comparatif, utilisez des aimants de même forme et de même nuance. Mesurez d’abord les dimensions après revêtement, puis appliquez les mêmes conditions d’exposition et les mêmes critères d’acceptation à chaque revêtement.
Si un aimant présente déjà des traces de corrosion, commencez par examiner la pièce retournée et une photo montrant sa position une fois montée. La présence de rouille sur un bord d’insertion éraflé appelle un essai de montage et une vérification du jeu. Des dommages à un endroit où l’eau s’accumule appellent un essai de condensation ou d’alternance humide-sec dans l’orientation de montage. Appuyez-vous sur ces observations pour déterminer s’il faut modifier le revêtement, l’ajustement au montage ou la manière dont l’ensemble évacue l’eau.
Découvrez chez Osenc les aimants en néodyme à revêtement époxy si la finition approuvée est l’époxy ou si vous avez besoin d’un deuxième échantillon pour comparaison.
Oui, les aimants à revêtement Everlube peuvent être évalués pour une utilisation dans l’huile de transmission. Validez la pièce finie dans l’huile de transmission prévue et à sa température de fonctionnement. Procédez à une immersion complète si la pièce se trouve sous le niveau d’huile en service. En cas d’exposition aux projections, reproduisez la façon dont l’huile entre en contact avec la pièce.
Découvrez comment coller des aimants en néodyme lorsque l’aimant est collé dans un logement.
Précisez les caractéristiques de l’huile, la température et si l’aimant est soumis à des projections ou immergé.
Approuvez l’échantillon sur la base du même plan et du même protocole d’essai que ceux prévus pour le premier lot de production. Osenc examine les plans des aimants sur mesure avant d’établir un devis et accompagne la validation des échantillons pour les nouveaux projets sur mesure.
Indiquez la référence de la pièce, son indice de révision et la mention exacte 10047 ou 6155 sur le RFQ. Demandez sur quels documents ces informations et l’identifiant du lot peuvent figurer. Pour un projet de seconde source, joignez l’échantillon approuvé ou, s’il est disponible, le protocole de contrôle actuel.
Vérifiez que l’échantillon correspond à la nuance, à la géométrie, au sens de magnétisation et au revêtement prévus. Contrôlez son ajustement dans la pièce avec laquelle il doit s’assembler et mesurez ses performances à l’entrefer de fonctionnement. Consignez le montage de mesure, les valeurs relevées et l’état de surface acceptable au niveau des arêtes et des alésages.
Définissez ensemble les dimensions, les contrôles du revêtement et les valeurs magnétiques à consigner pour chaque lot, ainsi que la fréquence de répétition des essais d’exposition. En cas de changement de revêtement, de prétraitement ou de site d’application du revêtement, convenez des modalités de notification et d’approbation, ainsi que des éventuels nouveaux essais à réaliser avant la prochaine commande.
Osenc’s vue d’ensemble de la gestion de la qualité répertorie les instruments de contrôle dimensionnel, les gaussmètres, les bobines de Helmholtz, les appareils de mesure de l’épaisseur des revêtements et une chambre de brouillard salin. Indiquez-nous les points à contrôler et les documents requis afin que nous puissions déterminer ce qu’il faut prévoir pour votre pièce.
Envoyez-nous l’indice de révision du plan, les quantités prévues et les contrôles requis lors de la validation des échantillons et sur les lots de production.
10047 et 6155 sont deux désignations de revêtements Everlube pour les aimants aux terres rares. Si votre plan précise l’une d’elles, reprenez cette désignation dans le RFQ. Si le revêtement reste à définir, indiquez le fluide ou l’environnement réel, la température de fonctionnement, les dimensions finales et les critères d’acceptation. Ces informations nous permettront d’examiner conjointement le choix du revêtement et celui de la nuance d’aimant.
Demandez un échantillon 6155 pour comparaison et soumettez la modification à votre procédure d’approbation des plans. Comparez les deux versions sur des aimants de même géométrie. Vérifiez l’épaisseur du revêtement, l’ajustement après revêtement et les performances dans vos conditions réelles d’exposition. Après approbation, consignez la nouvelle désignation du revêtement sur le plan ou dans une dérogation afin que les services achats et contrôle appliquent la même exigence.
Indiquez sur le plan les cotes et tolérances critiques pour l’ajustement, à l’état fini après revêtement. Pour un aimant disque inséré dans un logement, précisez le diamètre extérieur fini. Pour un aimant annulaire monté sur un arbre, précisez le diamètre intérieur fini et identifiez les surfaces en contact. Si votre seul plan indique les cotes avant revêtement, fournissez la pièce correspondante ou ses dimensions afin que nous puissions vérifier l’ajustement. Contrôlez l’échantillon revêtu avec la pièce correspondante ou un calibre de contrôle de l’ajustement.
Cela peut modifier le résultat si le revêtement augmente la distance entre le matériau magnétique et la pièce cible ou le capteur. Pour une application de maintien, indiquez le matériau de la pièce cible, l’entrefer de fonctionnement et la force d’adhérence minimale à cet entrefer. Pour un capteur, indiquez le point de mesure, la distance entre le capteur et l’aimant, l’orientation des pôles ainsi que le champ requis ou la distance de commutation requise. Contrôlez l’échantillon fini dans l’assemblage réel ou dans un montage reproduisant ces conditions.
Définissez la température de service de l’assemblage complet. Indiquez les températures de l’aimant en continu et en pointe, la durée des pointes ainsi que la force d’adhérence ou le champ minimal requis. Vérifiez la nuance de NdFeB choisie dans la géométrie et avec l’entrefer prévus, ainsi que le revêtement et toute colle éventuelle. La température de polymérisation du revêtement est un paramètre de fabrication. Pour une conception sensible à la température, vérifiez les performances magnétiques à la température de fonctionnement et inspectez le revêtement après les cycles prévus.
Utilisez un échantillon fini dans l’huile exacte à laquelle l’assemblage sera exposé. Précisez le fluide par son nom commercial ou sa spécification, les températures en continu et en pointe, la durée d’exposition et si la pièce reçoit des projections ou est entièrement immergée. Incluez le support ou la colle s’ils sont en contact avec l’huile en service. Avant et après l’exposition, utilisez le même montage et le même entrefer pour contrôler l’ajustement et les performances magnétiques. Définissez avant l’essai les critères d’acceptation visuelle pour les arêtes, les trous et les faces de travail.
Oui. Précisez que l’éprouvette à tester est l’aimant fini avec son revêtement, puis indiquez la méthode d’essai, la durée, les zones à inspecter et les critères d’acceptation. Définissez, par exemple, comment seront évalués les arêtes, les alésages et les faces de travail. Le tableau présente des résultats typiques ASTM B117 obtenus sur les panneaux en acier revêtus spécifiés. Utilisez un essai sur la pièce finie pour sa validation.
Commencez par un croquis ou des photos de la pièce en regard, de l’espace disponible et de la quantité estimée. Indiquez les températures en fonctionnement continu et les températures maximales ponctuelles, ainsi que l’exposition aux fluides, à l’humidité ou à d’autres facteurs. Pour une pièce de maintien, précisez l’entrefer en service et la force d’adhérence minimale. Pour un capteur, indiquez le champ requis ou la distance de commutation. Ces informations nous permettent d’examiner ensemble la géométrie, la nuance, l’orientation des pôles et le revêtement.
Demandez un devis pour un échantillon revêtu et indiquez la quantité prévue pour la production. L’échantillon doit reprendre la géométrie, la nuance, la désignation du revêtement et l’orientation des pôles prévus pour la production. Convenez des méthodes de contrôle de l’ajustement, des performances magnétiques et de l’état du revêtement. Si l’échantillon est conforme, joignez la révision approuvée du plan et les critères de contrôle à la commande de production RFQ, afin que celle-ci soit examinée selon les mêmes exigences.
Commencez par tester la colle que vous utilisez déjà sur l’aimant revêtu et dans le logement réel. Respectez le nettoyage, l’épaisseur du joint de colle et les conditions de polymérisation prévus, puis vérifiez la résistance de l’assemblage après les cycles d’exposition aux fluides ou les cycles thermiques attendus. Examinez l’endroit où l’assemblage a cédé. Si le revêtement reste sur le logement et que le métal de l’aimant est à nu, cela indique une rupture à l’interface entre le revêtement et l’aimant. Si le revêtement reste sur l’aimant, examinez plus attentivement le joint de colle.
Indiquez les documents dont vous avez besoin dans RFQ. Il peut s’agir d’un certificat de conformité mentionnant la référence de la pièce, sa révision et la désignation du revêtement, d’un rapport de contrôle de la première pièce ou de relevés par lot pour les dimensions critiques et les caractéristiques magnétiques. Demandez quels documents peuvent être reliés aux lots d’aimants et de revêtement. Si votre projet nécessite PPAP ou des essais réalisés par un tiers, précisez les éléments à fournir pour examen avant de passer commande.
Transmettez l’indice de révision du plan, la quantité, les dimensions finales et leurs tolérances, la référence du revêtement, la nuance NdFeB et l’orientation des pôles si vous la connaissez. Précisez l’entrefer de fonctionnement et les caractéristiques magnétiques à atteindre si ces critères conditionnent l’acceptation. Indiquez toute exigence d’essai au brouillard salin ou de résistance aux fluides, ainsi que votre éventuel besoin d’échantillons préalables. Demandez à chaque fournisseur d’établir son devis sur la base du même indice de révision du plan et des mêmes essais afin de pouvoir comparer ce que couvre chaque offre.
Envoyez la dernière révision de votre plan ou un croquis, la spécification 10047 ou 6155, les cotes critiques après revêtement et le protocole d’essai de réception magnétique. Indiquez les quantités souhaitées pour les échantillons, la présérie et la production, ainsi que les dates de livraison visées. Si vous remplacez une pièce défaillante, joignez une photo montrant l’endroit où la détérioration a commencé et précisez les conditions réelles d’exposition.
Demandez-nous de détailler séparément les coûts d’outillage, d’essais particuliers, de rapports de contrôle ou d’emballage, et de préciser le point de départ de chaque délai. Vous pourrez comparer les devis sur la base de la même révision du plan, du même périmètre de contrôle et des mêmes conditions de livraison.