


OSENC fournit des aimants en néodyme sur mesure revêtus de nitrure de titane, conçus comme des composants magnétiques finis, et non comme de simples pièces dorées. Notre cadre actuel pour les projets TiN repose sur le dépôt PVD basse température, avec pulvérisation cathodique magnétron DC/RF et architectures Ti/TiN privilégiées lorsque l’application nécessite une surface fonctionnelle dure et mince, tout en maîtrisant les risques magnétiques et dimensionnels.
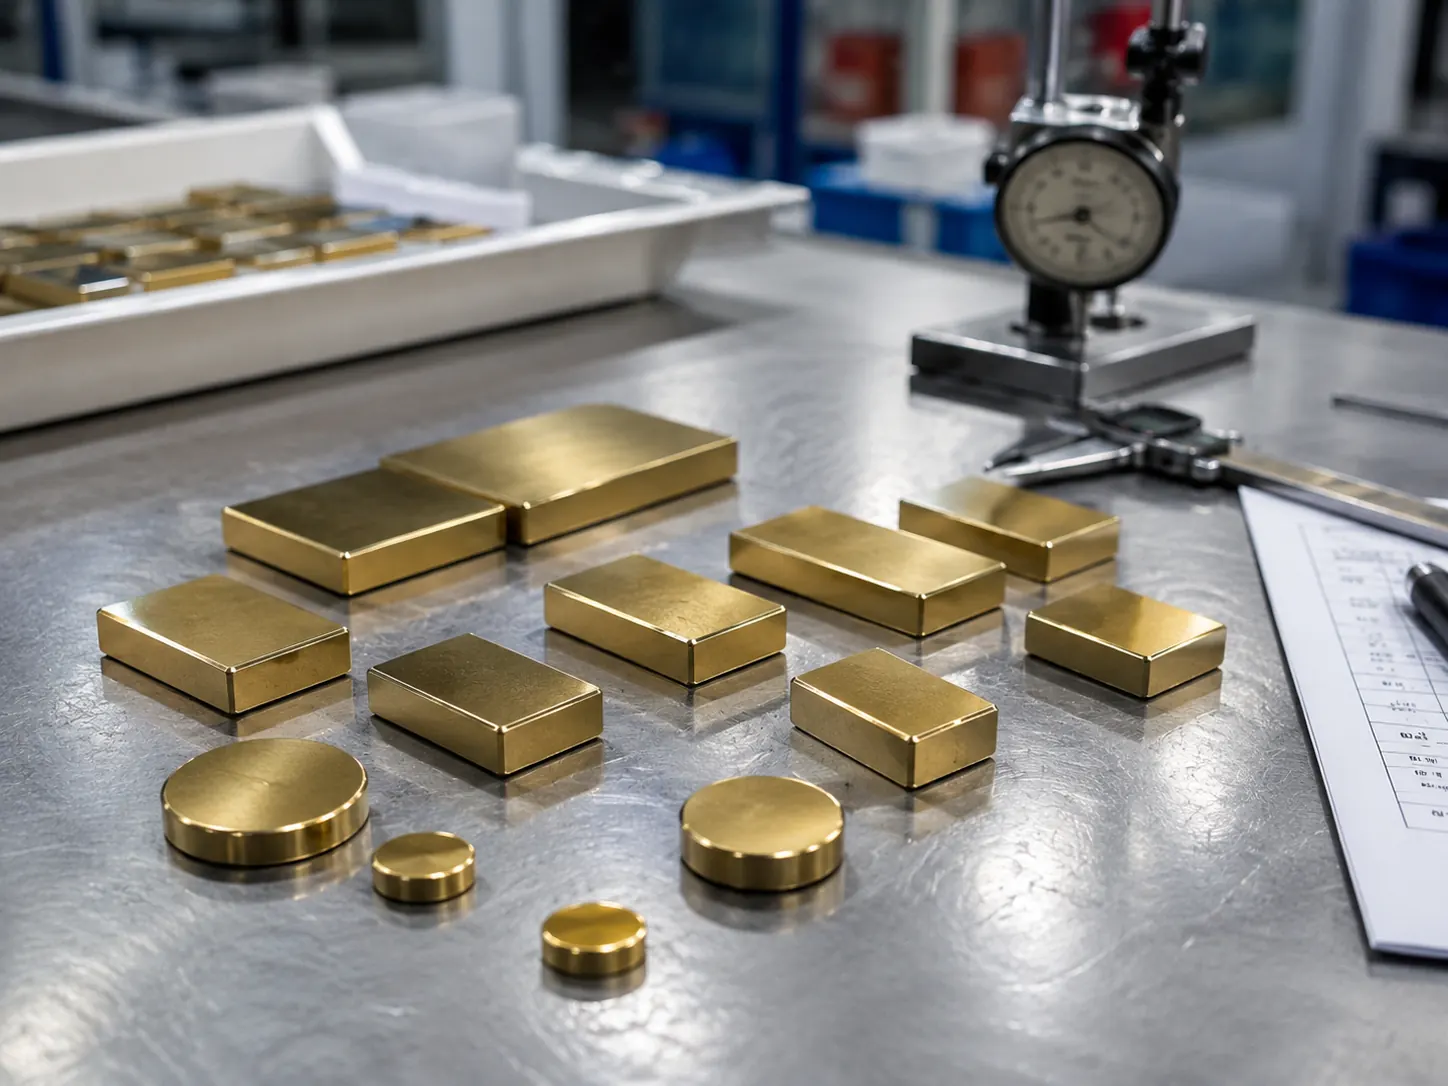
TiN est un revêtement céramique PVD mince utilisé lorsque l’usure de surface, une variation dimensionnelle limitée ou une autre fonction de surface contrôlée justifie une maîtrise du procédé supérieure à celle d’un revêtement conventionnel pour aimants. Pour les projets OSENC, le revêtement et le noyau NdFeB sont spécifiés comme une seule pièce finie : la nuance, la géométrie, l’aimantation, l’empilement TiN, l’épaisseur du revêtement, les dimensions finales, l’exposition à la température et la méthode de contrôle doivent être cohérents avant la production.
TiN n’est pas automatiquement le meilleur revêtement pour chaque aimant. Le nickel reste un choix industriel standard et pratique, l’époxy est utile lorsqu’une barrière polymère est privilégiée, et le Parylene peut être intéressant pour une couverture conforme mince. OSENC utilise le TiN lorsque l’application fournit une raison technique claire de le choisir.
| Paramètre | Cadre actuel du projet | Périmètre d’achat |
|---|---|---|
| Procédé TiN | PVD basse température ; pulvérisation cathodique magnétron CC/RF privilégiée. Le PVD à arc cathodique peut être évalué. | L’arc cathodique et les autres procédés à plus forte énergie nécessitent une validation de la température du substrat et des pertes magnétiques. |
| Architecture du revêtement | NdFeB → couche d’adhérence en Ti → TiN ; structure multicouche Ti/TiN privilégiée pour des exigences accrues en matière de maîtrise de la corrosion. | Une barrière à base de Ni + Ti/TiN constitue une option de développement, et non une structure par défaut ; l’adhérence et la corrosion doivent faire l’objet d’une nouvelle qualification. |
| Épaisseur du TiN | Capacité de conception de 1 à 5 μm ; 2 à 4 μm typiques ; point de départ nominal de 3 μm. | L’épaisseur n’est figée qu’après examen de l’usure, de l’ajustement, de la géométrie et du procédé. |
| Contrôle de l’épaisseur | ±0,5 μm ou ±15% peuvent être utilisés comme objectif sur plan. | Objectif de qualification Il ne s’agit pas d’une tolérance par défaut universelle pour toutes les géométries. |
| Nuances NdFeB | Plage standard N35–N52 ; séries de température M/H/SH/UH/EH/AH disponibles selon le projet. N55/N55M après examen du plan technique. | La nuance finale dépend du point de fonctionnement, de la géométrie, de la température et de la séquence de revêtement. |
| Tolérance du produit fini | ±0,05 mm standard ; objectif de précision : ±0,02 mm. | Des tolérances plus serrées pour les micro-pièces nécessitent l’examen de la chaîne dimensionnelle et du contrôle ; ne supposez pas qu’une même tolérance s’applique à toutes les caractéristiques. |
| Formes | Disque, bloc, anneau, segment d’arc, sphère, trapèze, forme fraisée, à épaulement, rainurée et géométrie sur mesure. | Les trous profonds, évidements, masques et zones d’ombre nécessitent un examen distinct de la couverture PVD. |
| Aimantation | Les aimantations axiale et diamétrale sont courantes ; l’aimantation selon l’axe du bloc, selon un angle et les configurations multipolaires peuvent être personnalisées. | Les anneaux à aimantation radiale véritable et les configurations de pôles spéciales nécessitent une évaluation de faisabilité concernant la nuance, la géométrie et l’outillage. |

Des travaux publiés sur le NdFeB étayent l’emploi de la pulvérisation cathodique magnétron RF et de multicouches Ti/TiN comme voies techniquement crédibles pour la protection par TiN. Une étude de 2014 a déposé des multicouches Ti/TiN directement sur du NdFeB fritté par pulvérisation cathodique magnétron à radiofréquence et a fait état d’une meilleure tenue à la corrosion par rapport au NdFeB nu. Une étude de 2021 sur le NdFeB a également montré que la température du substrat modifie de manière significative à la fois la protection contre la corrosion et les pertes magnétiques, raison pour laquelle la voie de dépôt ne peut être dissociée de la spécification magnétique.
La couche intermédiaire en Ti assure une transition maîtrisée entre le NdFeB réactif et la surface dure en TiN. Pour les projets soumis à de fortes contraintes de corrosion, un système multicouche Ti/TiN peut être évalué plutôt que de considérer le TiN comme une simple couche décorative.
Les études publiées sur les revêtements TiN déposés par PVD sur différents substrats utilisent couramment des couches d’épaisseur micrométrique, tandis qu’une étude de 2023 sur l’usure des aimants en néodyme a porté sur une couche de TiN de 5 μm. OSENC fonde donc la sélection de l’épaisseur sur les exigences réelles d’usure, d’ajustement et de couverture, plutôt que de supposer qu’une couche plus épaisse est nécessairement préférable.“
Lorsque la surépaisseur de TiN influe sur un alésage, une rainure, un entrefer ou une interface d’accouplement, l’épaisseur nominale seule ne suffit pas. Le plan doit indiquer les points de mesure ainsi que les valeurs min./moy./max. acceptées ou la règle de tolérance applicable.
Le glissement, les insertions répétées, le contact avec un montage et les manipulations peuvent justifier l’emploi d’un système de surface dur lorsque l’endommagement du revêtement constitue un véritable mode de défaillance.
Le TiN mérite d’être évalué lorsqu’une faible surépaisseur de revêtement, un ajustement reproductible et un entrefer magnétique maîtrisé sont simultanément requis.
Les rotors, accouplements, actionneurs compacts et mécanismes de précision peuvent en bénéficier lorsque les dimensions finales après revêtement sont plus importantes qu’une spécification générique de revêtement.
Le NdFeB revêtu de TiN est documenté dans des applications publiées de systèmes magnétiques destinés au vide, mais son aptitude au vide doit être qualifiée en fonction des exigences réelles de pression, de nettoyage, de dégazage thermique, de particules et de dégazage.
Le TiN peut être envisagé comme un élément de la conception d’un composant médical ou dentaire, mais le TiN seul ne rend pas et non un aimant de qualité médicale, implantable, biocompatible ou conforme à la réglementation. Les validations de biocompatibilité, de stérilisation et réglementaires définies par le client restent obligatoires.
Les géométries de type disque, bloc et anneau peuvent être fabriquées à une échelle submillimétrique, mais la couverture du TiN, l’état des arêtes et la capacité de mesure doivent être réévalués à mesure que la taille des éléments diminue.

| Revêtement | Principal motif initial | Point critique à examiner |
|---|---|---|
| TiN | Surface fonctionnelle dure et mince pour des environnements sensibles à l’usure, de précision ou spécialement qualifiés. | Historique thermique du PVD, adhérence, couverture en visibilité directe et dimensions après revêtement. |
| Ni-Cu-Ni | Protection métallique industrielle générale et choix pratique par défaut pour de nombreuses conceptions NdFeB. | Dommages mécaniques, exposition des arêtes et environnement de corrosion réel. |
| Époxy | Barrière polymère lorsque la protection contre l’humidité constitue la principale exigence de conception. | L’abrasion, les arêtes vives et les dommages localisés peuvent compromettre la barrière. |
| Parylène | Revêtement polymère mince et conforme pour les assemblages sensibles et soumis à des contraintes dimensionnelles. | Épaisseur, adhérence et validation environnementale spécifique à l’application. |
OSENC n’impose pas le TiN lorsqu’il n’apporte aucune valeur ajoutée. Si un revêtement plus simple répond aux exigences réelles d’usure, de corrosion, d’ajustement et de coût, cette solution constitue généralement la meilleure décision d’achat.

Le TiN n’augmente ni la force magnétique intrinsèque ni la tenue en température du noyau NdFeB. Le résultat final dépend toujours de la nuance, de la géométrie, de la coercivité intrinsèque, du point de fonctionnement, de l’entrefer, de l’acier environnant, de l’aimantation et du cycle thermique du revêtement.
OSENC préfère réaliser le procédé TiN avant l’aimantation finale lorsque le processus du produit le permet. Pour les projets nécessitant un traitement TiN sur des pièces déjà aimantées, une méthode à faible température de substrat est privilégiée. Des travaux publiés sur le NdFeB ont montré qu’un dépôt à 100 °C offrait un équilibre utile entre protection contre la corrosion et réduction plus faible de la perte des propriétés magnétiques par rapport à des températures de substrat beaucoup plus élevées.
| Mode de défaillance | Pourquoi est-ce important ? | Orientation du contrôle |
|---|---|---|
| Porosités / substrat exposé | Des défauts localisés peuvent compromettre la protection contre la corrosion, même lorsque la majeure partie de la surface semble en bon état. | Définir les faces critiques, les critères visuels d’acceptation et le contrôle de l’épaisseur/de la couverture. |
| Défauts de bord ou écaillage | Le NdFeB est fragile et les arêtes sont vulnérables lors de l’usinage, du revêtement, de la manutention et de l’assemblage. | Contrôler l’état des chanfreins/arêtes, l’emballage et la finition après revêtement. |
| Mauvaise adhérence / décollement | Un revêtement dur est inutile s’il se sépare du substrat ou de l’intercouche. | Utiliser un prétraitement qualifié et une architecture d’adhérence en Ti ; ajouter un essai de rayure lorsque l’adhérence est critique. |
| Zones masquées lors du dépôt PVD | Les trous profonds, rainures et évidements peuvent ne pas recevoir le même dépôt en ligne de visée que les faces dégagées. | Examiner la géométrie, le masquage et les exigences relatives aux surfaces fonctionnelles avant d’établir le devis. |
| Interférences dimensionnelles | Même une épaisseur de revêtement de l’ordre du micromètre peut modifier l’ajustement dans les alésages de précision, les rainures ou les entrefers magnétiques. | Coter la pièce finie après revêtement et identifier les points de contrôle. |
| Perte de performances magnétiques liée à la température | Une température de dépôt inadaptée peut réduire les performances magnétiques, même si l’aspect du revêtement est acceptable. | Utiliser un procédé à basse température et effectuer, si nécessaire, des contrôles magnétiques avant et après traitement. |
Une surface dorée ne constitue pas un résultat de contrôle. OSENC établit le plan qualité à partir d’exigences mesurables applicables à la pièce finie et distingue les contrôles courants de production des contrôles de développement ou de qualification du premier article.
| Élément | Méthode recommandée | Critère d’acceptation |
|---|---|---|
| Épaisseur du TiN | Production : XRF étalonnée pour le système TiN/substrat. FAI ou validation : MEB en coupe ou profilométrie optique. | Consigner les emplacements de mesure ainsi que les valeurs Min / Moyenne / Max par rapport aux exigences du plan. |
| Adhérence | Essai de rayure sous charge progressive, avec enregistrement de Lc1/Lc2 lorsque l’adhérence est fonctionnellement critique. | Valeur initiale suggérée Une valeur Lc2 ≥15 N peut être proposée pour le développement ; la limite finale doit être validée sur échantillon. |
| Corrosion | Essai au brouillard salin ASTM B117 lorsque la tenue au brouillard salin est pertinente. | Des points de contrôle à 24 / 48 / 96 h peuvent être définis. Aucune durée universelle de tenue au brouillard salin ne s’applique sans exigence propre au projet. |
| Usure | Essai de glissement spécifique au projet. Un protocole de développement peut utiliser une bille en Al₂O₃ de 6 mm / 5 N / 10 000 cycles / glissement à sec à température ambiante. | Protocole de qualification Consigner le frottement, la piste d’usure et le percement du revêtement ; il ne s’agit pas d’un essai de production par défaut. |
| Caractéristiques magnétiques | Gaussmètre pour la densité de flux magnétique ; bobine de Helmholtz pour le flux total ; traceur BH/perméamètre pour la courbe du matériau ; force d’arrachement mesurée sur un dispositif de force distinct. | La méthode, le montage d’essai, l’entrefer, l’orientation et le seuil d’acceptation/de rejet doivent être définis. |
| Aspect | Inspection visuelle sous un éclairage et avec un grossissement convenus. | Aucun substrat exposé, décollement, cloquage ni rayure traversant le revêtement sur les faces contrôlées. Les limites chiffrées relatives aux porosités ponctuelles, aux éclats en arête ou au ΔE peuvent être spécifiées sur plan ; elles ne constituent pas des normes universelles. |
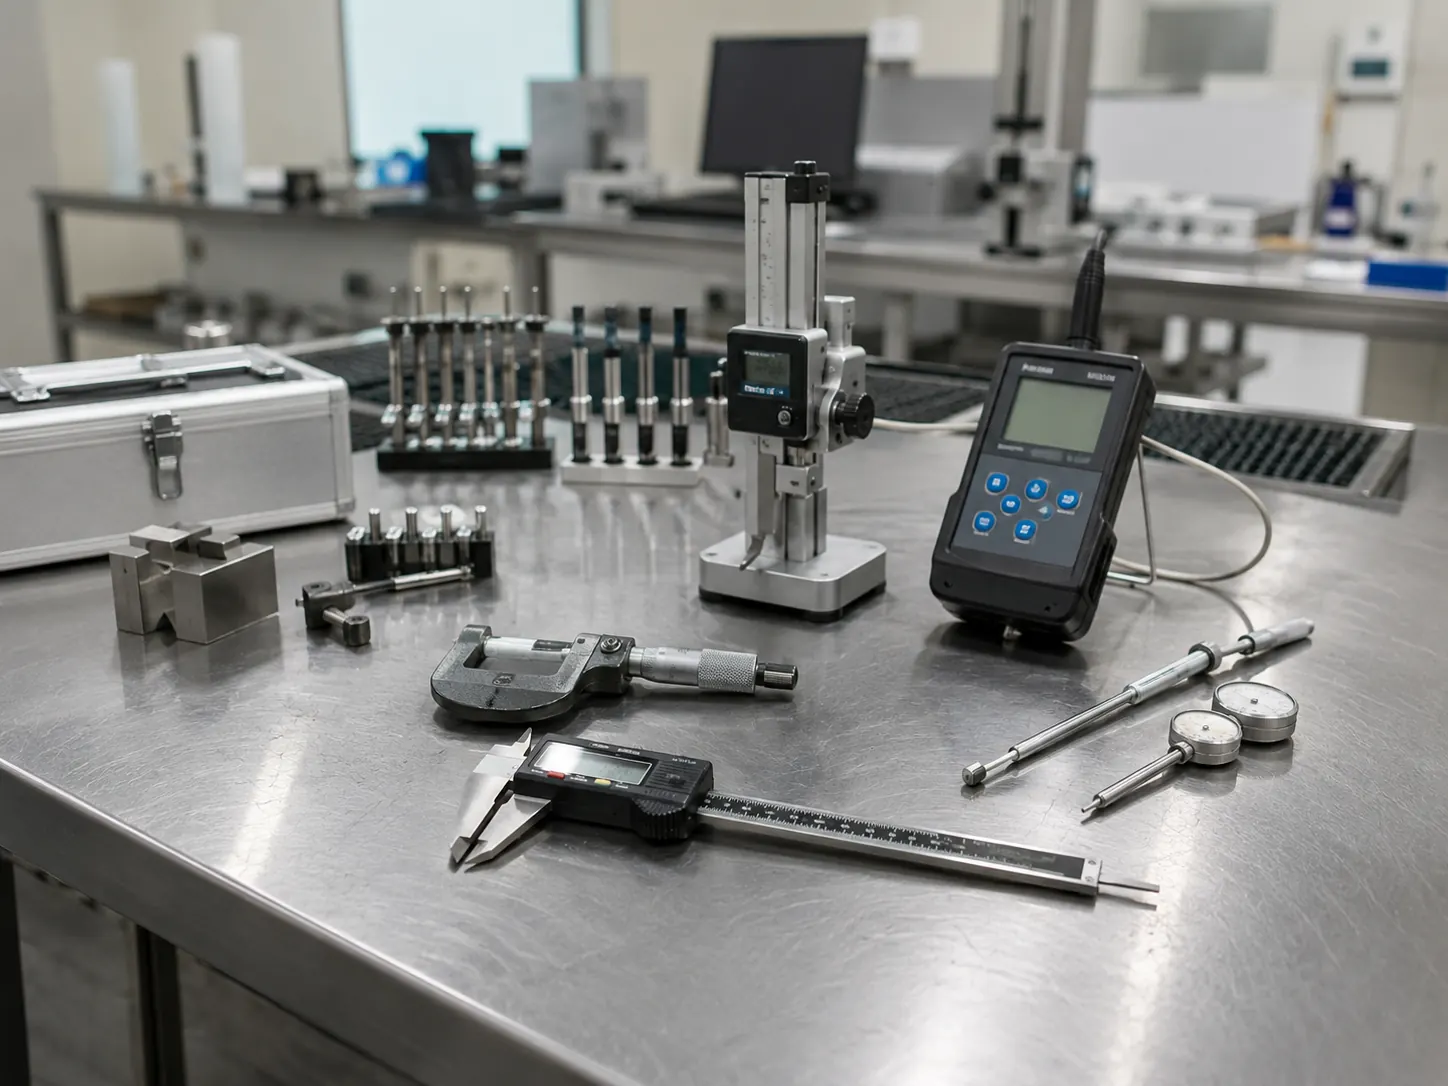

Confirmer la nuance, les dimensions finies, l’aimantation, les faces revêtues, les zones masquées, la température, l’ajustement de l’assemblage et la raison pour laquelle le TiN est spécifié.
Confirmer le procédé PVD, la structure Ti/TiN, l’épaisseur cible, les risques de couverture et la nécessité éventuelle d’une qualification spécifique de l’adhérence, de la résistance à l’usure ou de la corrosion.
Un FAI pertinent peut inclure le plan technique No./Revision, le n° de lot, les résultats dimensionnels sur cinq pièces, le TiN Min/Avg/Max, le résultat magnétique, l’aspect et PASS/FAIL.
Le plan technique approuvé, l’état de l’échantillon, la méthode d’inspection, l’identification du lot et l’emballage deviennent la référence des commandes récurrentes.
Transmettez les exigences applicables à la pièce finie, et pas seulement “ NdFeB + TiN ”. Un dossier RFQ complet permet à OSENC d’étudier la faisabilité avant que les exigences relatives au revêtement, aux caractéristiques magnétiques et aux dimensions ne se contredisent.

OSENC utilise un procédé PVD à basse température adapté au projet, privilégiant la pulvérisation cathodique magnétron DC/RF, avec des structures Ti/TiN disponibles. Le procédé exact dépend de la géométrie, de la sensibilité thermique, de l’épaisseur du revêtement et de la fonction de surface requise.
OSENC utilise actuellement une plage de conception de 1 à 5 μm pour le TiN, une plage initiale type de 2 à 4 μm et une valeur nominale initiale pratique de 3 μm. L’épaisseur et la tolérance retenues doivent néanmoins être validées pour la géométrie et les conditions de service réelles.
Oui. Même un film d’une épaisseur de l’ordre du micromètre génère une surépaisseur. Les dimensions critiques doivent donc être définies et contrôlées sur la pièce revêtue finie, notamment pour les alésages, les rainures, les ajustements de précision et les entrefers magnétiques.
Non. Le TiN modifie le comportement de surface ; il n’augmente pas les propriétés magnétiques intrinsèques et n’améliore pas automatiquement la capacité du grade NdFeB à fonctionner à haute température.
Ils peuvent être évalués pour des projets sous vide, mais le seul nom du revêtement ne constitue pas une qualification pour le vide. La pression réelle, le dégazage, le nettoyage, l’étuvage, les particules et les exigences d’assemblage doivent être examinés.
Ils peuvent être évalués comme composants dans le cadre d’un projet de développement médical ou dentaire, mais le TiN seul ne rend pas l’aimant fini de qualité médicale, implantable, biocompatible ou conforme. Les exigences réglementaires, de stérilisation et de biocompatibilité doivent être définies et validées dans le cadre du projet client.
En production, la fluorescence X (XRF) peut être utilisée lorsqu’elle est étalonnée pour le système TiN/substrat réel. Pour la validation ou le contrôle de première pièce, une analyse en coupe par MEB ou une profilométrie optique peut fournir une vérification plus robuste de l’épaisseur. Le rapport doit indiquer les points de mesure ainsi que les valeurs Min/Avg/Max.
Si l’adhérence est critique, utilisez une méthode définie, telle qu’un essai de rayure à charge progressive, et convenez des critères d’acceptation Lc1/Lc2 avant la production. Un objectif d’ingénierie indicatif n’équivaut pas à une garantie produit universelle.
Non. Le revêtement céramique dur évoqué sur cette page est le nitrure de titane (TiN). Le “ nitrate de titane ” est généralement une erreur de terminologie dans les recherches sur les revêtements pour aimants.
Les sources publiées ci-dessous étayent des affirmations générales d’ingénierie concernant le TiN appliqué au NdFeB, l’épaisseur du TiN déposé par PVD, les effets de la température et les multicouches Ti/TiN. Elles ne remplacent pas un plan OSENC, un dossier de première pièce, un rapport d’inspection de lot ni une qualification spécifique au client.
Revue technique : Équipe d’ingénierie magnétique OSENC · Mis à jour le 30 août 2026.
Envoyez votre plan en indiquant les tolérances sur pièce finie, le grade ou l’objectif magnétique, la direction des pôles, l’épaisseur TiN requise, la température de service, l’environnement d’utilisation, les exigences de contrôle et la quantité. OSENC examinera le composant magnétique complet et vous remettra un devis établi selon une spécification maîtrisée de la pièce finie.
Obtenir un devis technique