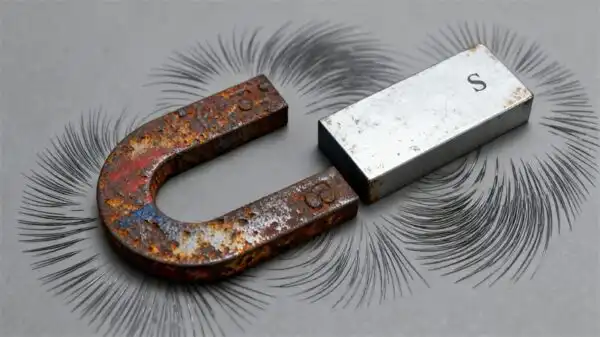
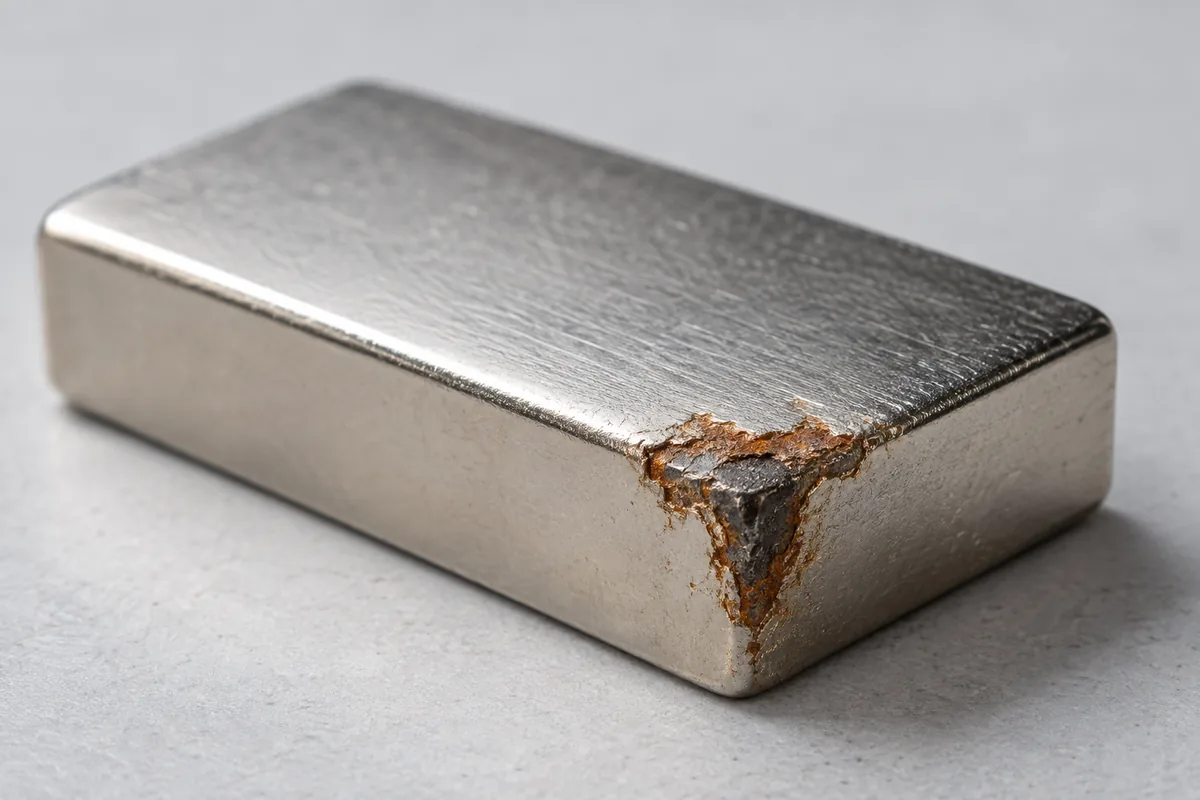
Oui. Les aimants en néodyme (NdFeB) peuvent rouiller et se corroder lorsque l’humidité atteint le matériau magnétique. C’est pourquoi la plupart des aimants NdFeB frittés sont protégés par un revêtement ou par une autre barrière isolant le matériau magnétique de son environnement.
Pour un acheteur, la question essentielle n’est pas simplement de savoir si l’aimant est « revêtu ». Il faut déterminer son niveau réel d’exposition à l’humidité, au sel, à la condensation, aux produits chimiques, à l’abrasion, aux chocs et aux cycles thermiques, puis vérifier si le système de protection restera intact une fois l’aimant intégré dans l’assemblage final.
Réponse rapide : pourquoi les aimants en néodyme rouillent-ils ?
Le NdFeB fritté est un matériau magnétique multiphasé. Il contient principalement la phase magnétique Nd2Fe14B ainsi que des phases intergranulaires riches en néodyme. Les recherches sur la corrosion du NdFeB en milieu humide montrent que ces régions intergranulaires peuvent être attaquées préférentiellement dans des environnements humides ou électrochimiques. La vapeur d’eau constitue un facteur important de corrosion, qui peut ensuite évoluer sous forme de corrosion par piqûres, de corrosion intergranulaire, de fissuration, d’écaillage ou de perte de matière.
C’est pourquoi une surface NdFeB non protégée convient mal à une exposition prolongée à l’humidité. Un revêtement contribue à isoler le corps de l’aimant de son environnement, mais la protection ne dure que tant que la barrière reste adaptée aux conditions réelles d’exposition et aux sollicitations mécaniques.
La corrosion peut-elle affaiblir un aimant en néodyme ?
C’est possible, mais le mécanisme est souvent mal expliqué.
La corrosion n’affaiblit pas l’aimant en « interrompant » simplement les lignes de champ magnétique. Elle dégrade directement le matériau magnétique. À mesure qu’elle progresse, elle peut entraîner une perte de matière, la formation de piqûres, une détérioration de la surface ainsi que l’apparition de fissures ou le détachement de fragments. Ces dégradations modifient le volume magnétique utile et la géométrie de la pièce, ce qui peut réduire la rémanence et les performances magnétiques de l’assemblage.
Une étude à long terme de la corrosion du NdFeB fritté a attribué l’essentiel de la perte de rémanence mesurée dans ses conditions d’essai à la disparition de la phase matricielle magnétique, le reste étant associé à la dégradation de la structure superficielle. Autrement dit, la perte de performances magnétiques liée à la corrosion résulte d’une dégradation du matériau et de sa microstructure, et non d’une simple « interruption » du flux magnétique.
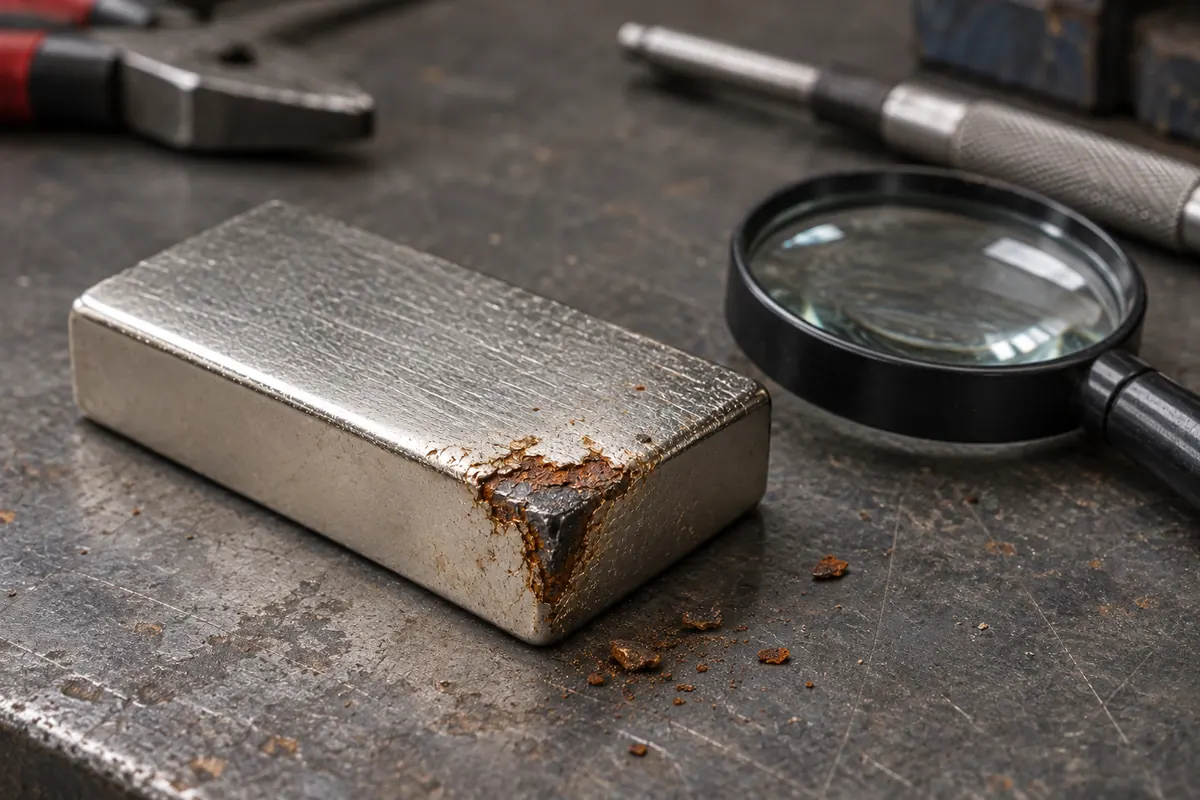
Cela est également important lors du diagnostic d’une pièce défaillante. La corrosion et la désaimantation ne relèvent pas du même mécanisme de défaillance. Une température excessive ou un champ magnétique opposé suffisamment intense peut provoquer une perte magnétique irréversible, même lorsque la surface semble intacte. La corrosion peut réduire les performances magnétiques en dégradant physiquement et chimiquement l’aimant. Une analyse pertinente de la défaillance doit distinguer ces causes au lieu de qualifier de désaimanté tout aimant affaibli.
Où la corrosion apparaît-elle généralement en premier ?
1. Éclats, rayures et arêtes endommagées du revêtement
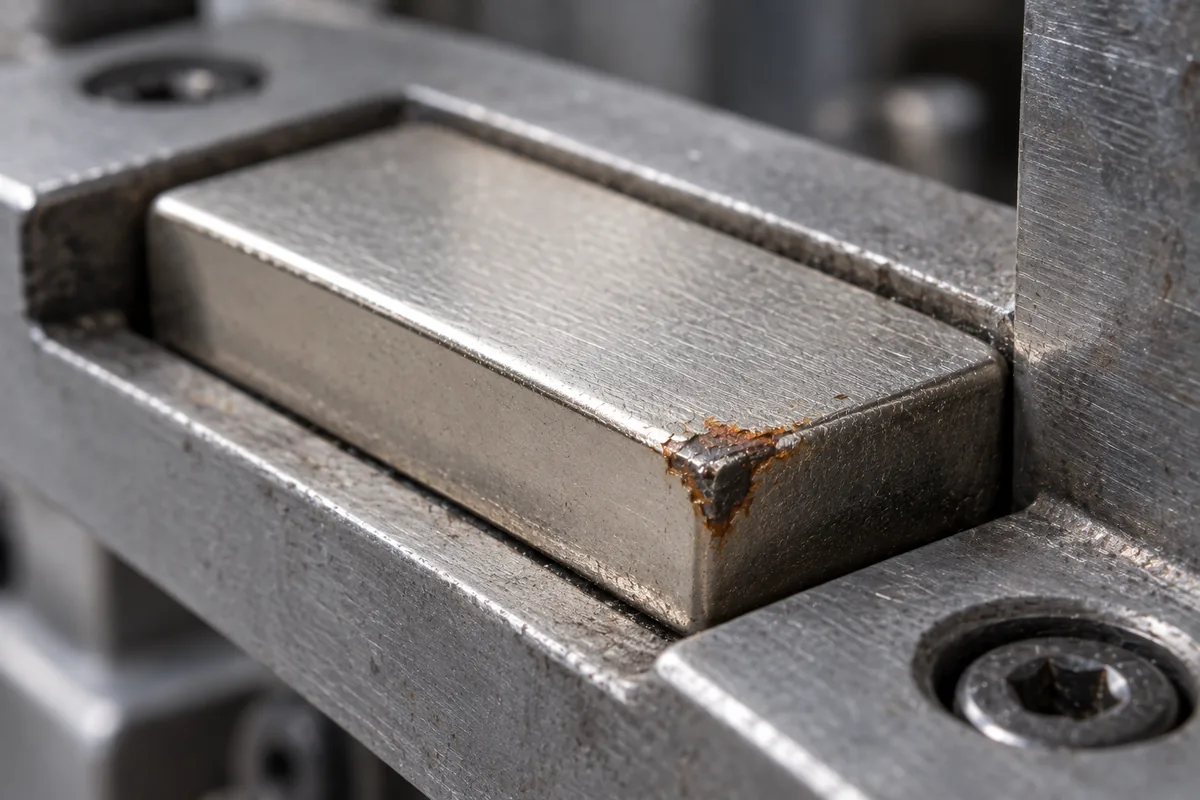
Les aimants NdFeB sont durs et cassants. S’ils s’entrechoquent, heurtent de l’acier, frottent contre une surface abrasive ou subissent des contraintes lors de l’assemblage, leur revêtement peut être endommagé au niveau des arêtes ou des points de contact. Une petite rupture du revêtement peut exposer le matériau magnétique sous-jacent à l’humidité.
À préciser lors de l’achat : indiquez la méthode d’assemblage ainsi que les risques de choc, d’abrasion, de serrage ou de contacts répétés. Un revêtement qui semble adapté sur un échantillon intact peut se révéler inapproprié si le procédé d’assemblage utilisé en production l’endommage régulièrement.
2. Condensation et forte humidité
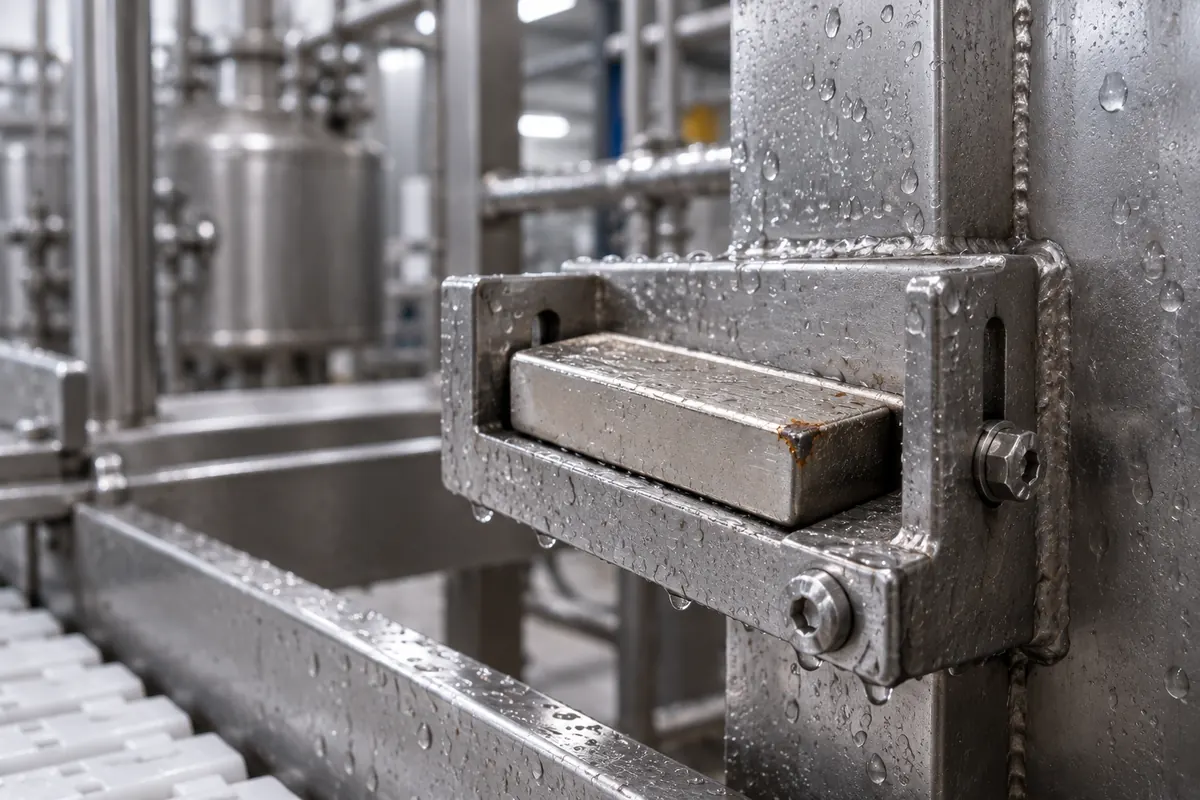
Un aimant n’a pas besoin d’être immergé pour se corroder. Les études menées en milieu humide montrent que la vapeur d’eau peut favoriser la corrosion intergranulaire du NdFeB fritté. La condensation représente un risque particulier, car elle provoque des cycles répétés d’humidification et de séchage sur la pièce ou à l’intérieur d’un boîtier.
À préciser lors de l’achat : définissez les conditions réelles d’utilisation, notamment le taux d’humidité, les cycles de condensation, les conditions de stockage, les opérations de lavage et la possibilité que de l’humidité reste piégée autour de l’aimant.
3. Eau douce, eau salée et exposition aux chlorures
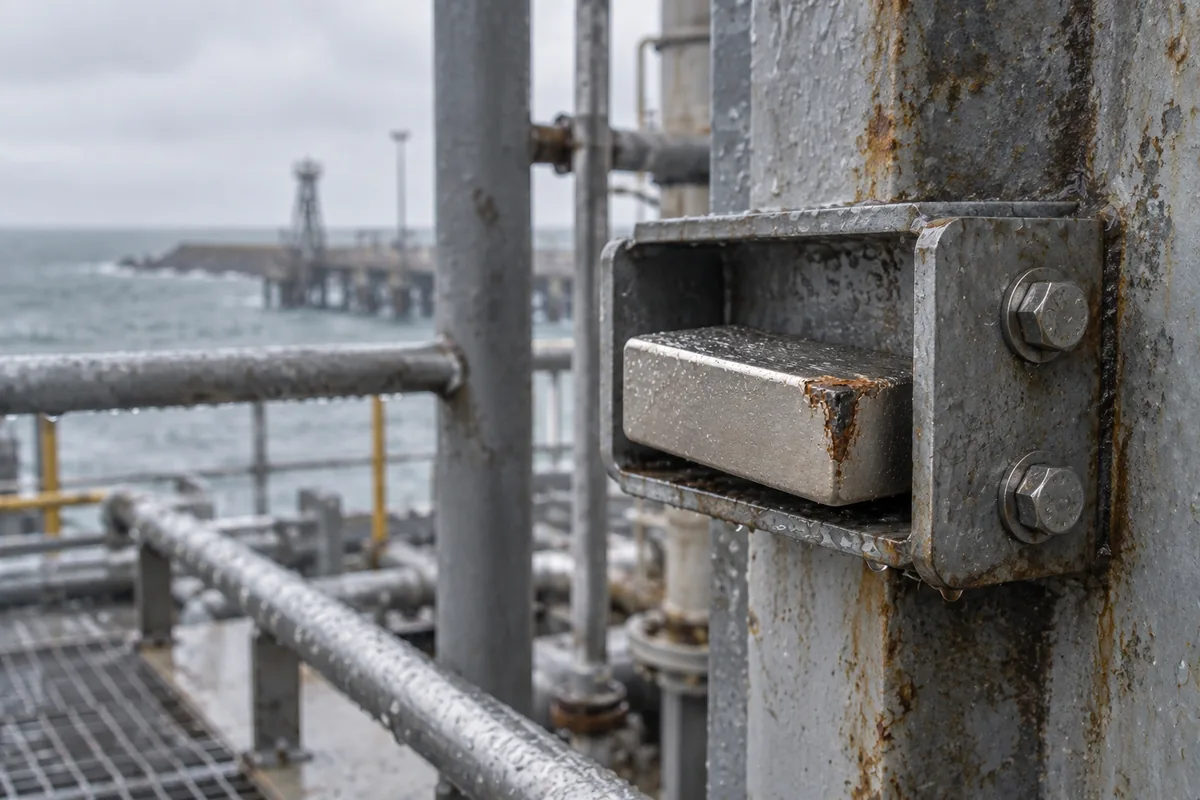
L’eau douce comme les environnements contenant du sel peuvent poser problème dès lors que l’eau atteint directement le matériau NdFeB. Les chlorures sont particulièrement agressifs dans de nombreux mécanismes de corrosion et doivent notamment être pris en compte dans les applications marines ou côtières, ainsi qu’en présence de sels de déneigement, de transpiration ou de brouillard salin.
À préciser lors de l’achat : ne décrivez pas simplement l’application comme « extérieure ». Indiquez si l’aimant sera exposé à la pluie, à de l’eau stagnante, à une immersion, à l’air marin, au brouillard salin, à la transpiration, à une solution de nettoyage ou à tout autre milieu clairement identifié.
4. Température associée à l’humidité
La température influence la cinétique de corrosion, le comportement du revêtement, les adhésifs, les joints d’étanchéité et la stabilité magnétique de l’aimant. Il serait toutefois incorrect de résumer ce phénomène par une règle simpliste telle que « plus la température est élevée, plus la corrosion est rapide ». L’évaluation technique doit prendre en compte simultanément la plage de température, l’humidité ou l’exposition à un liquide, la durée d’exposition, les cycles thermiques et la conception de l’assemblage complet.
Action requise de l’acheteur : indiquez à la fois la plage de températures de service et les conditions d’exposition environnementale. La température de service ne suffit pas à elle seule pour sélectionner le NdFeB grade final ou la solution de protection contre la corrosion.
Les aimants en néodyme revêtus sont-ils étanches à l’eau ?
Pas systématiquement.
Un revêtement constitue une barrière de protection. L’« étanchéité » est cependant une caractéristique de l’ensemble du système : elle dépend notamment de la continuité du revêtement, de l’état des arêtes, de la présence éventuelle de microporosités, de l’usure, de la géométrie, des dommages liés à l’assemblage, des joints, des interfaces ainsi que de la durée et de la pression d’exposition. Un aimant revêtu peut parfaitement convenir dans un environnement et se dégrader dans un autre.
Pour un fonctionnement prolongé en milieu humide ou en immersion, la question ne doit donc plus être « Quel revêtement est étanche à l’eau ? », mais plutôt « Quel système de barrière ou d’encapsulation permet de maintenir le matériau NdFeB isolé dans ces conditions d’exposition, et comment cette protection sera-t-elle validée ? »
Quel revêtement choisir pour protéger le NdFeB contre la corrosion ?
Il n’existe pas de classement universel permettant d’affirmer que « l’époxy est toujours préférable au nickel » ou que « le PTFE est le meilleur revêtement ». Le choix dépend d’un compromis entre la résistance à l’environnement, l’intégrité du revêtement, les contraintes dimensionnelles, l’abrasion, le procédé d’assemblage, la température et les exigences de validation.
| Solution de protection | Pourquoi les acheteurs l’envisagent | Critère de décision principal | Points à vérifier |
|---|---|---|---|
| Ni-Cu-Ni / nickel | Barrière métallique courante offrant une finition de surface durable pour de nombreuses applications générales | Une arête endommagée, une microporosité, un éclat ou une zone usée peuvent exposer le NdFeB | Environnement, état des arêtes, dommages dus à la manutention, inspection du revêtement |
| Zinc | Une solution de protection métallique adaptée lorsque ses caractéristiques de surface et son procédé de dépôt répondent aux exigences du projet | Ne supposez pas qu’il présente le même comportement à la corrosion qu’un autre revêtement | Conditions d’exposition, exigences de surface, conditions d’assemblage, essais d’acceptation |
| Époxy | Revêtement polymère souvent envisagé lorsqu’une isolation supplémentaire vis-à-vis de l’environnement est nécessaire | Les couches polymères peuvent néanmoins être rayées, écaillées ou endommagées lors de l’assemblage | Abrasion, arêtes, continuité du revêtement, exposition aux agents chimiques et aux températures |
| Parylène | Barrière polymère mince assurant une couverture uniforme, pouvant être envisagée lorsque la couverture de géométries complexes et l’impact dimensionnel sont déterminants | L’aptitude à l’emploi dépend de l’environnement réel, de la géométrie, du procédé et des critères d’acceptation | Couverture, exigence d’épaisseur, interfaces, environnement, inspection |
| PTFE | Option en polymère pouvant être évaluée lorsque l’application nécessite des propriétés allant au-delà de celles d’une finition métallique standard | Ne déduisez pas du seul nom du revêtement une aptitude universelle à l’emploi en environnement chimique, alimentaire, médical ou marin | Compatibilité avec les milieux, température, géométrie, assemblage, méthode d’acceptation |
| Encapsulation / assemblage étanche | Étend la protection de la surface de l’aimant à l’ensemble de l’assemblage | La fiabilité d’un concept étanche ne peut être supérieure à celle de ses joints, de ses interfaces, de ses matériaux et de ses contrôles de fabrication | Conception de l’étanchéité, chemin d’infiltration, charges mécaniques, méthode d’essai, critères d’acceptation |
OSENC peut étudier Ni-Cu-Ni, le zinc, l’époxy, Parylene et PTFE, ainsi que d’autres solutions de revêtement adaptées au projet, lors de l’évaluation d’aimants en néodyme sur mesure. La solution finale doit être adaptée à l’environnement de service et à l’assemblage fini, et non sélectionnée sur la seule base du nom du revêtement.
Pour une comparaison plus approfondie des solutions de protection de surface disponibles, consultez le Guide OSENC sur les revêtements des aimants néodyme.
Comment spécifier un aimant en néodyme résistant à la corrosion ?
Pour recommander une protection anticorrosion adaptée dans le cadre d’une demande de devis, la simple mention « revêtement antirouille requis » ne suffit pas. Les informations suivantes peuvent modifier sensiblement la solution recommandée :
- Plan technique de l’aimant, dimensions et tolérances critiques.
- Plage de température de fonctionnement et cycles thermiques.
- Exposition en intérieur ou en extérieur, à la condensation, au lavage au jet, à l’immersion, à l’environnement côtier, au brouillard salin, à la transpiration ou aux produits chimiques.
- Durée d’exposition prévue et possibilité que du liquide reste piégé autour de l’aimant.
- Risque d’abrasion, de choc, de vibration, de contact glissant et d’écaillage des bords.
- Méthode d’assemblage, notamment collage, emmanchement serré, surmoulage, encapsulation ou maintien mécanique.
- Contraintes liées à l’épaisseur du revêtement ou aux dimensions finales.
- Exigences relatives à l’état de surface, à la propreté, aux propriétés électriques ou à l’adhérence.
- Méthode de validation et critères d’acceptation ou de rejet.
Ces informations permettent d’orienter le choix du système de protection. La décision finale concernant le revêtement et l’assemblage doit toutefois être validée à partir du plan réel de la pièce, des conditions d’exposition et des exigences de validation du projet.
Comment valider la protection contre la corrosion ?
Un essai doit répondre à une question technique clairement définie, et non simplement produire un nombre d’heures impressionnant à afficher dans une brochure commerciale.
Selon l’étendue du projet, la validation liée à la corrosion peut inclure l’inspection du revêtement, une exposition contrôlée à l’humidité, des essais par immersion ou des essais cycliques, ou encore des essais au brouillard salin. Si ASTM B117 est utilisé, son champ d’application est important : ASTM B117-26 décrit un environnement contrôlé de brouillard salin destiné à produire des informations relatives à la résistance à la corrosion, et précise explicitement que les résultats d’un essai au brouillard salin réalisé seul ne permettent pas de prévoir de manière fiable les performances dans des environnements naturels en service.
Cela signifie que « 500 heures d’exposition au brouillard salin équivalent à X années en extérieur » ne constitue pas une conversion générale fiable.
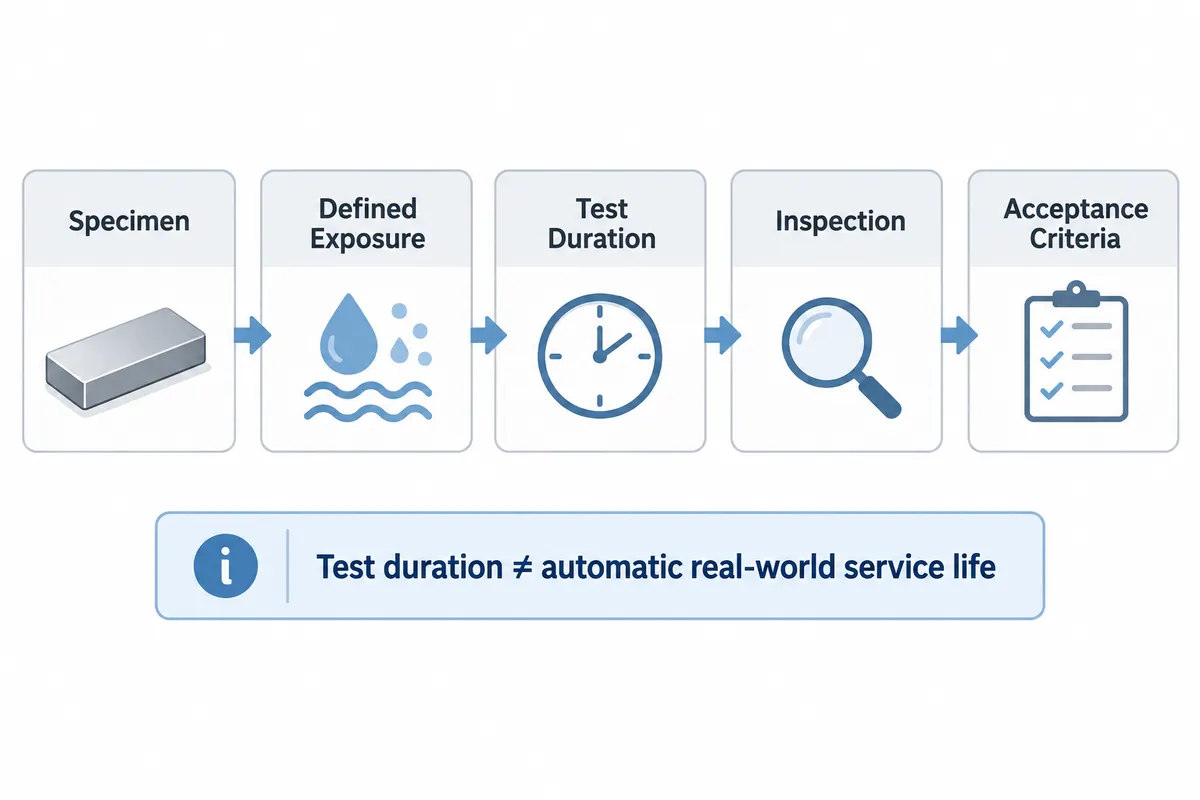
Un plan d’essai pertinent précise :
- l’éprouvette et l’état du revêtement ;
- la méthode et la durée d’exposition ;
- si les arêtes ou les défauts sont pris en compte ;
- la fréquence des inspections ;
- les critères de défaillance, tels que l’apparition visible de corrosion, le cloquage, la détérioration du revêtement, une variation de masse, une variation dimensionnelle ou toute autre exigence propre au projet ;
- si l’éprouvette testée est représentative de l’assemblage final.
Pour certains projets, OSENC peut accompagner la réalisation d’essais au brouillard salin et l’inspection du revêtement. Toutefois, la simple référence à un type d’essai ne suffit pas à définir les performances attendues. La méthode, les conditions, la durée, l’éprouvette et les critères d’acceptation doivent être clairement convenus pour chaque projet.
Peut-on réparer un aimant en néodyme corrodé ?
Les taches superficielles ne doivent pas être confondues avec une corrosion profonde du NdFeB. Si la corrosion a déjà provoqué des piqûres, un écaillage, des fissures, un effritement ou une perte de matière, un simple nettoyage de surface ne peut pas reconstituer le matériau détérioré.
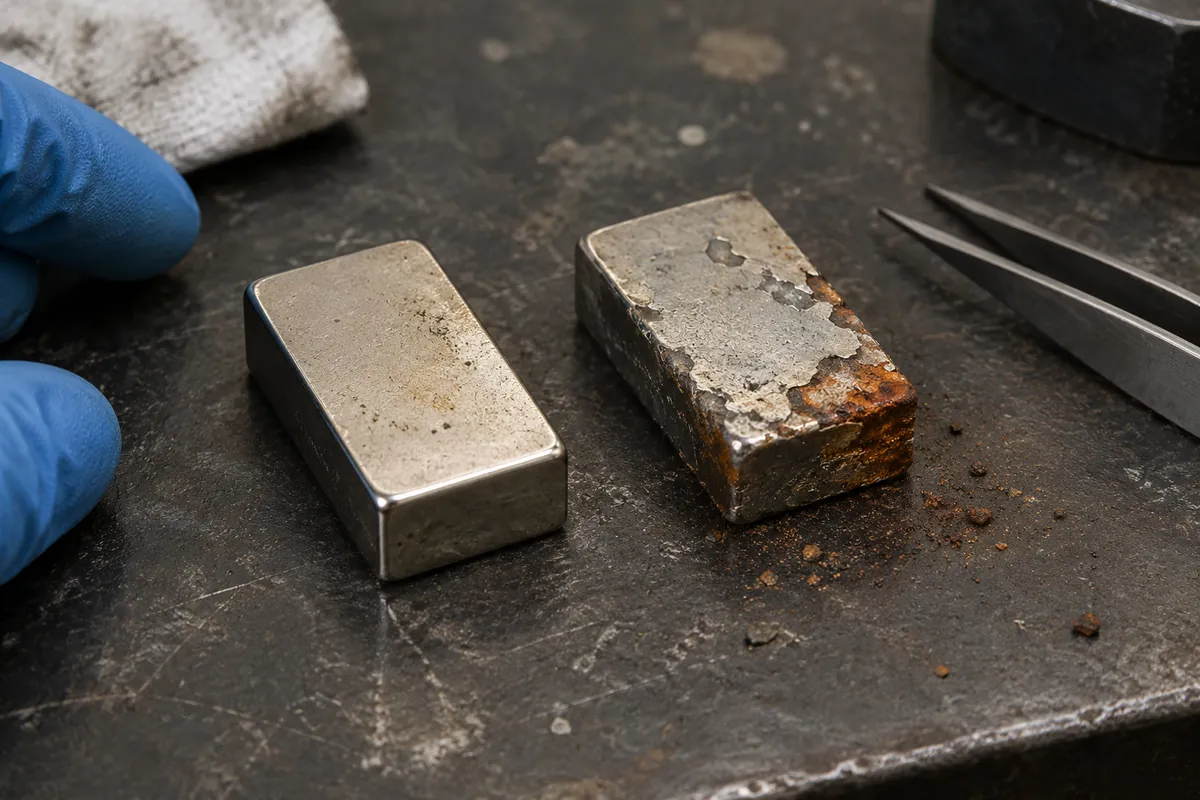
Pour une pièce non critique présentant uniquement une légère contamination superficielle, il peut être suffisant de l’inspecter, de la nettoyer, de la sécher et d’empêcher toute nouvelle exposition. En revanche, pour un moteur, un capteur, un système de maintien ou tout autre composant dont les performances sont critiques, toute détérioration visible du revêtement ou présence de corrosion doit entraîner des contrôles visuel et dimensionnel ainsi qu’une vérification des performances magnétiques par rapport aux critères d’acceptation d’origine. En cas de perte de matière ou de dommages structurels, le remplacement constitue généralement la solution technique la plus sûre.
N’essayez pas de remettre en état une pièce corrodée en supposant qu’une simple « réaimantation » suffira. Déterminez d’abord si la défaillance résulte de la corrosion, de dommages mécaniques, d’une démagnétisation thermique, d’un champ démagnétisant externe ou d’une combinaison de plusieurs de ces facteurs.
Comment prévenir la corrosion d’un aimant en néodyme dans un assemblage ?
La prévention de la corrosion doit être intégrée dès la phase de conception :
- Adaptez la protection de surface à l’environnement réel, et non au seul nom de l’application.
- Protégez les arêtes revêtues contre les chocs et l’écaillage pendant la manutention et l’assemblage.
- Évitez les conceptions susceptibles de retenir de l’eau ou de la condensation contre l’aimant.
- Déterminez si l’application nécessite une étanchéité ou une encapsulation au niveau de l’assemblage plutôt qu’un simple revêtement de l’aimant.
- Vérifiez la compatibilité entre le revêtement, l’adhésif, le matériau d’encapsulation, le surmoulage et le procédé de nettoyage.
- Définissez les critères de validation de la résistance à la corrosion avant la production en série, en particulier en cas d’exposition à l’humidité, au sel, au lavage ou à l’immersion.
- Inspectez l’état du revêtement après toute opération d’assemblage susceptible de rayer, serrer, presser ou heurter l’aimant.
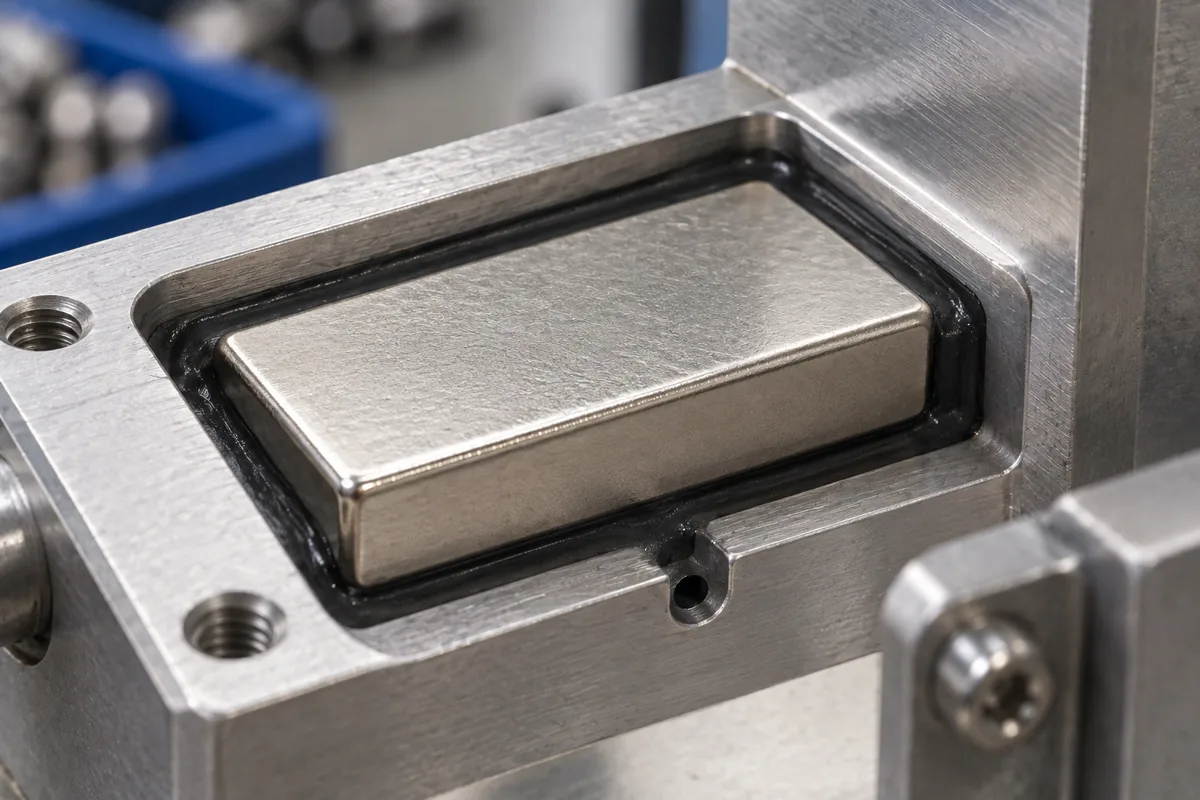
Si le champ magnétique ou la force d’attraction constitue un paramètre critique, validez l’assemblage final dans les conditions prévues de distance de travail, d’entrefer, de matériau cible, de température et de contraintes mécaniques. La protection contre la corrosion et la conception magnétique sont liées à la géométrie finale de l’ensemble, et non au seul type de revêtement utilisé.
Néodyme, ferrite ou samarium-cobalt en milieu corrosif
Les aimants en ferrite sont des matériaux céramiques à base d’oxydes et présentent généralement une résistance à la corrosion en présence d’eau nettement supérieure à celle des aimants NdFeB frittés. Les aimants en samarium-cobalt présentent eux aussi, dans de nombreux environnements, une meilleure résistance intrinsèque à la corrosion que le NdFeB. Le choix du matériau doit néanmoins toujours tenir compte des performances magnétiques requises, de la température, de la géométrie, du coût et des contraintes mécaniques.
Ne changez pas de matériau magnétique au seul motif que l’application est « humide ». Commencez par définir le champ magnétique ou la force d’attraction requis, le volume disponible, la température, les conditions environnementales, la méthode d’assemblage et les critères de validation. Un matériau offrant une meilleure résistance à la corrosion mais incapable de satisfaire les exigences magnétiques ou mécaniques du projet ne constitue pas une alternative viable.
La corrosion peut-elle réduire la force d’attraction d’un aimant en néodyme ?
Les aimants en néodyme rouillent-ils ?
Oui. Les aimants NdFeB frittés sont sensibles à la corrosion lorsque l’humidité atteint le matériau magnétique. Des revêtements de protection ou des barrières au niveau de l’assemblage sont couramment utilisés pour réduire cette exposition.
La rouille réduit-elle la force d’un aimant en néodyme ?
Cela peut se produire. La corrosion peut attaquer le matériau magnétique, dégrader les zones intergranulaires, provoquer des piqûres et des fissures, et modifier le volume magnétique utile ainsi que la géométrie de l’aimant. Elle peut ainsi réduire la rémanence et les performances magnétiques en fonctionnement. Ce mécanisme est différent d’une désaimantation provoquée par une température excessive ou par un champ démagnétisant suffisamment intense.
Les aimants en néodyme revêtus de nickel sont-ils étanches ?
Aucun nom de revêtement ne garantit à lui seul l'étanchéité. Le nickel peut constituer une barrière efficace, mais les rayures, les éclats, les porosités, les arêtes, les interfaces et une exposition prolongée peuvent permettre à l'humidité de reach le corps de NdFeB.
Les aimants en néodyme peuvent-ils être utilisés en extérieur ?
Oui, mais la conception doit tenir compte de la pluie, de la condensation, de l’eau stagnante, de l’exposition à l’air marin ou au sel, des cycles de température, du drainage, des dommages éventuels au revêtement et de la conception de l’assemblage complet. La seule indication « extérieur » ne fournit pas suffisamment d’informations pour sélectionner un système de protection adapté.
Les aimants en néodyme rouillent-ils dans l’eau ?
Ils peuvent se corroder lorsque l’eau atteint directement le matériau NdFeB. L’eau douce comme l’eau contenant du sel présentent un risque, tandis que la présence de sels ou de chlorures peut rendre le milieu encore plus agressif. Une immersion prolongée nécessite généralement une protection au niveau de l’ensemble, telle qu’une encapsulation ou une étanchéité adaptée, plutôt que le simple choix d’un revêtement standard.
Peut-on restaurer un aimant en néodyme rouillé ?
Le nettoyage peut éliminer les contaminants superficiels non adhérents, mais il ne peut pas remplacer la matière NdFeB détériorée par des piqûres, un écaillage, des fissures ou la corrosion. Les aimants dont les performances sont critiques doivent être inspectés et contrôlés au regard de leurs critères d’acceptation initiaux. Les pièces endommagées doivent être remplacées lorsque leur fiabilité est incertaine.
Quelles informations fournir pour un aimant en néodyme sur mesure résistant à la corrosion ?
Envoyez le plan de l’aimant, la plage de température, les conditions d’exposition à l’humidité ou aux produits chimiques, les éventuelles conditions d’immersion ou d’exposition au sel, les risques d’abrasion et de choc, la méthode d’assemblage, les contraintes dimensionnelles ainsi que les essais ou critères d’acceptation requis pour le revêtement et la résistance à la corrosion. Ces informations sont beaucoup plus utiles que de demander un revêtement précis sans indiquer les conditions réelles de fonctionnement.
Définissez l’environnement avant de choisir le revêtement
Les aimants en néodyme peuvent offrir des performances magnétiques élevées, mais le NdFeB fritté nécessite une protection anticorrosion adaptée à son environnement d’utilisation. La démarche technique est claire : définir les conditions d’exposition, identifier les modes de défaillance possibles du revêtement ou de l’assemblage, sélectionner une solution de protection appropriée, puis valider la pièce finie selon des critères d’acceptation préalablement définis.
Pour un projet sur mesure, envoyez à OSENC le plan ainsi que la température de service, l’exposition à l’humidité ou aux produits chimiques, la méthode d’assemblage et les exigences de validation de la résistance à la corrosion. Vous pouvez également consulter les options d’aimants en néodyme personnalisés ou contacter OSENC avec les données du projet. L’équipe d’ingénierie dispose ainsi de suffisamment d’informations pour étudier un revêtement et une méthode de vérification, sans prétendre qu’une finition soit universellement “ antirouille ”.”