

Die N-Kennzahl beschreibt eine Werkstoffgüte, keine garantierte Abreißkraft. Wenn Geometrie, Magnetisierung, Arbeitsluftspalt, Stahlkreis und Betriebstemperatur vergleichbar sind, kann ein Werkstoff höherer Güte im gleichen Volumen einen höheren magnetischen Output liefern. In einer realen Baugruppe können jedoch Arbeitsabstand, Koerzitivfeldstärke, Temperatur und der magnetische Kreis wichtiger sein als der Wechsel von N52 zu N54, N55 oder N56.
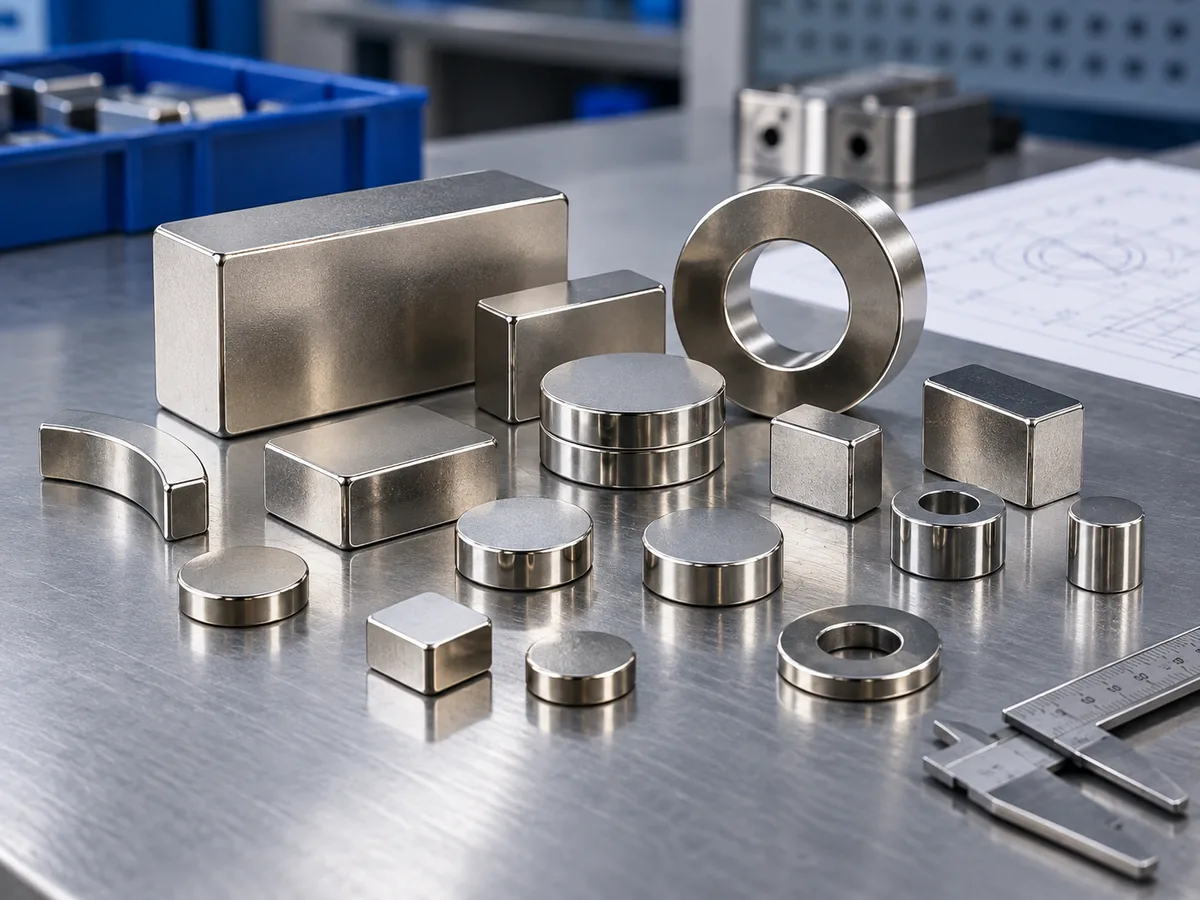
N52 vs. N54 vs. N55 vs. N56: Welche Magnetgüte ist am stärksten?
Beim Energiedichtepotenzial des Werkstoffs gilt im Allgemeinen die Reihenfolge N56 > N55 > N54 > N52. Diese Aussage ist hilfreich, bildet aber nur die erste Ebene der technischen Entscheidung.
Eine höhere Magnetgüte weist im Gütesystem des jeweiligen Herstellers normalerweise eine höhere Remanenz und/oder ein höheres maximales Energieprodukt auf. Dies kann von Vorteil sein, wenn das verfügbare Magnetvolumen festgelegt ist und die Konstruktion bei gleichem Bauraum mehr Magnetfeld, Drehmoment oder Kraft erfordert.
Es bedeutet nicht dass ein fertiger N56-Magnet einen festgelegten Prozentsatz mehr Haftkraft liefert als ein N52-Magnet. Die Haftkraft ergibt sich aus der Baugruppe. Sie hängt von der Polfläche, der Magnetdicke, dem Gegenstück aus Stahl, der Stahlstärke, der Oberflächenbeschaffenheit, dem Luftspalt, der Magnetisierungsrichtung und dem Rückschluss des Magnetkreises ab.
Deshalb lautet die entscheidende Frage nicht einfach: “Welche Zahl ist die höchste?”, sondern: “Welche Magnetgüte bietet bei meiner tatsächlichen Geometrie und meinen Einsatzbedingungen eine ausreichende Leistungsreserve?”

Was bedeuten N52, N54, N55 und N56 tatsächlich?
Der Buchstabe N kennzeichnet eine Werkstoffgütefamilie von Neodym-Eisen-Bor-Magneten. Die Zahl steht im Zusammenhang mit dem maximalen Energieprodukt des Werkstoffs, das üblicherweise in MGOe angegeben wird. Sie beschreibt kompakt, wie viel magnetische Energie der Werkstoff potenziell pro Volumeneinheit bereitstellen kann.
Eine ausführlichere Übersicht zur Benennung von Magnetgüten finden Sie unter OSENC’s Leitfaden zu Magnetqualitäten.
Reduzieren Sie die gesamte Spezifikation nicht auf diese eine Zahl. Ein aussagekräftiger Vergleich berücksichtigt außerdem:
- Br (Remanenz): bezogen auf die Flussdichte, die im magnetisierten Material erhalten bleibt.
- Hcb: Koerzitivfeldstärke auf der normalen B-H-Kurve.
- Hcj: intrinsische Koerzitivfeldstärke und ein wichtiger Indikator, wenn das Risiko einer Entmagnetisierung relevant ist.
- BHmax: maximales Energieprodukt, die Eigenschaft, die am engsten mit der N-Nummer verbunden ist.
- Entmagnetisierungskurve: erforderlich, um den Arbeitspunkt bei der jeweiligen Temperatur und unter der tatsächlichen magnetischen Lastgeraden zu verstehen.
Gütenummer und Koerzitivitätsklasse sind getrennte Auswahlkriterien
Die N-Kennzahl und der Koerzitivitäts-Suffix beantworten unterschiedliche technische Fragen. Die Kennzahl ordnet den Werkstoff hauptsächlich einem Bereich des maximalen Energieprodukts zu; Suffixe wie M, H, SH oder UH dienen Magnetherstellern zur Unterscheidung von Werkstofffamilien mit unterschiedlichen Anforderungen an die intrinsische Koerzitivfeldstärke. Die genaue Bezeichnung und die Grenzwerte sind lieferantenspezifisch.
| Spezifikationselement | Zentrale technische Frage | Geeignet für | Gewährleistet nicht |
|---|---|---|---|
| N52 / N54 / N55 / N56 | Wie hoch ist das Potenzial der magnetischen Energiedichte des Werkstoffs? | Vergleich des magnetischen Leistungspotenzials bei begrenztem Magnetvolumen | Ermittelte Abreißkraft, Feld am Arbeitsabstand oder Entmagnetisierungsreserve |
| M / H / SH / UH und andere Lieferanten-Suffixe | Wie hoch ist die angegebene intrinsische Koerzitivfeldstärke für diese Werkstofffamilie? | Bewertung des Risikos einer irreversiblen Entmagnetisierung am tatsächlichen Arbeitspunkt | Eine universell sichere Einsatztemperatur für jede Geometrie und jeden Magnetkreis |
Warum diese Unterscheidung wichtig ist: Shin-Etsu veröffentlicht derzeit N52-F, N52M-MF und N52H-MF mit denselben angegebenen Bereichen für Br und BHmax, jedoch mit stufenweise höheren Anforderungen an Hcj; Arnold veröffentlicht ebenfalls M-, H-, SH- und UH-Familien mit höheren Mindestwerten für die intrinsische Koerzitivfeldstärke. Siehe die Daten zur N-Serie von Shin-Etsu und Daten zu den NdFeB-Werkstoffgüten von Arnold.
Veröffentlichte Beispiele magnetischer Eigenschaften zeigen, warum der Vergleich Kontext erfordert
Es gibt keine belastbare, allgemeingültige Tabelle, die jedem Magneten der Güten N52, N54, N55 und N56 einen festen Wertesatz zuordnet. Die veröffentlichten Bereiche hängen vom Werkstoffsystem und von der Werkstoffgütefamilie des Herstellers ab.
Die folgenden Beispiele basieren auf aktuellen öffentlich zugänglichen Daten von Arnold Magnetic Technologies und Shin-Etsu Chemical. Sie dienen zur Veranschaulichung des Verhaltens der Werkstoffgüten und stellen keine OSENC-Produktspezifikation dar.
| Beispiel für eine Werkstoffgüte | Veröffentlichtes Br | Veröffentlichtes Hcj | Veröffentlichte BHmax-Werte | Quellenkontext |
|---|---|---|---|---|
| N52 | 1.45 T typisch | ≥ 876 kA/m | 51 MGOe typisch | Arnold Neo-Magnetgütetabelle |
| N54-MF | 1.43–1.49 T | ≥ 995 kA/m | 50–55 MGOe | Shin-Etsu-N-Serie |
| N55 | 1.49 T typisch | ≥ 876 kA/m | 54 MGOe typisch | Arnold Neo-Magnetgütetabelle |
| N56-F | 1.45–1.51 T | ≥ 995 kA/m | 51–57 MGOe | Shin-Etsu-N-Serie |
Quellenprüfung: NdFeB-Magnetgütendaten von Arnold Magnetic Technologies und Daten zur N-Serie von Shin-Etsu Rare Earth Magnet. Werte verschiedener Hersteller sollten nicht als direkt vergleichbare Einkaufsspezifikation behandelt werden.
Entscheidend ist die Überschneidung. “N56” bedeutet nicht, dass der Werkstoff jedes Lieferanten genau einen bestimmten Br-, Hcj- oder BHmax-Wert aufweist. Verwenden Sie für die Beschaffung das tatsächliche Datenblatt und die Entmagnetisierungskurve des Lieferanten für den vorgesehenen Werkstoff.

Warum der Leistungszuwachs oberhalb von N52 geringer ausfällt
Am oberen Ende der kommerziellen NdFeB-Güten steigen die veröffentlichten Eigenschaftsbereiche in vergleichsweise kleinen Schritten. Die Gütebezeichnung ist weiterhin relevant, bedeutet jedoch keinen dramatischen Sprung bei jeder magnetischen Eigenschaft oder in der fertigen Magnetbaugruppe.
Beispielsweise führt Arnolds aktuelle Tabelle N52 mit einer typischen Remanenz Br von 1,45 T und einem typischen BHmax von 51 MGOe auf, während für N55 typische Werte von 1,49 T und 54 MGOe angegeben sind. In der aktuellen N-Serie von Shin-Etsu ist N54-MF mit 1,43–1,49 T und 50–55 MGOe aufgeführt, während N56-F mit 1,45–1,51 T und 51–57 MGOe angegeben ist. Dies sind relevante Verbesserungen der Werkstoffeigenschaften, doch die Abstufungen sind deutlich kleiner, als die Gütebezeichnungen vermuten lassen.
- Wenn die Konstruktion große geometrische Freiheitsgrade bietet, kann eine Vergrößerung des Magnetvolumens oder eine Optimierung des Magnetkreises mehr nutzbare Reserve schaffen als die Auslegung auf die höchste N-Güte.
- Wenn der Bauraum für den Magneten festgelegt ist, gewinnt die zusätzliche Energiedichte des Werkstoffs an Bedeutung, da sich das Defizit nicht durch die Geometrie ausgleichen lässt.
- Wenn nur eine geringe Leistungsreserve fehlt, kann es sinnvoll sein, N54, N55 oder N56 zu prüfen, nachdem Luftspalt, Flussweg im Stahl und Temperatur bereits überprüft wurden.
Warum sich die Eigenschaftsbereiche von N52, N54, N55 und N56 überschneiden können
Eine Magnetgüte bezeichnet einen Spezifikationsbereich und keinen einzelnen exakten Wert für Br, Hcj oder BHmax. Daher können sich Werkstoffe benachbarter hoher Güteklassen überschneiden, auch wenn die höhere Güte den erreichbaren Bereich nach oben erweitert.
Die aktuelle N-Serie von Shin-Etsu verdeutlicht dies: N52-F ist mit 48–53 MGOe, N54-MF mit 50–55 MGOe und N56-F mit 51–57 MGOe aufgeführt. Käufer sollten daher nicht davon ausgehen, dass jedes Teil mit einer höheren N-Güte deutlich über jedem Teil der vorherigen Güteklasse liegt.
Was die Gütebezeichnung aussagt
Der Werkstoff muss hinsichtlich seiner magnetischen Eigenschaften innerhalb eines vom Lieferanten definierten Spezifikationsbereichs liegen.
Was der Einkauf noch prüfen muss
Die vorgeschlagene Werkstoffbezeichnung, die garantierten Mindestwerte, Hcj, die relevante Entmagnetisierungskurve, Größen-/Formbeschränkungen und das Abnahmeergebnis auf Baugruppenebene.
Das obige Überschneidungsbeispiel stammt aus dem aktuellen Shin-Etsu N Series-Produktprogramm. Shin-Etsu weist außerdem darauf hin, dass die magnetischen Eigenschaften bei einigen Werkstofffamilien je nach Größe und Form variieren können. Dies ist ein weiterer Grund, nicht allein anhand der Gütebezeichnung einzukaufen.
Wie viel stärker sind N54, N55 und N56 als N52?
Die Magnetstärke eines fertigen Magneten lässt sich nicht mit einem festen Prozentsatz angeben. Die Magnetwerkstoffgüte erhöht das Potenzial für die Energiedichte, aber das Endergebnis hängt davon ab, wie der Magnet eingesetzt wird.
Bei zwei Magneten mit identischen Abmessungen, identischer Magnetisierung, Temperatur und identischem Magnetkreis kann ein Magnetwerkstoff der Güte higher-Br/higher-BHmax in der Regel eine höhere magnetische Wirkung erzeugen. Dieser Vorteil kann jedoch geringer ausfallen oder irrelevant werden, wenn die Anwendung durch ein anderes Systemelement begrenzt wird.
Zu den häufigen begrenzenden Faktoren gehören:
- ein Luftspalt zwischen dem Magneten und dem Zielkörper;
- dünnes Zielmaterial oder Zielmaterial mit geringer Permeabilität;
- ein gesättigter magnetischer Rückschluss aus Stahl;
- ein Arbeitsabstand, der wesentlich größer als die Abmessungen der Polfläche ist;
- ein ungünstiges Seitenverhältnis des Magneten oder ein ungünstiger Arbeitspunkt;
- eine erhöhte Temperatur oder ein magnetisches Gegenfeld;
- die falsche Magnetisierungsrichtung für die Baugruppe.
Wenn Ihre Suche eigentlich der “Magnetstärke von N52”, der “Magnetstärke von N55” oder der “Magnetstärke von N56” gilt, ist der benötigte Wert nicht nur BHmax. Definieren Sie das Feld oder die Kraft unter den tatsächlichen Betriebsbedingungen. OSENC’s Leitfaden zur Magnetstärke von Neodym-Magneten erläutert, warum Magnetabmessungen und Prüfbedingungen relevant sind.

Eine höhere Magnetgüte bedeutet nicht automatisch eine bessere Temperaturbeständigkeit
Dies ist einer der kostspieligsten Fehler bei der Auswahl hochgütiger NdFeB-Magnete. Käufer wechseln mitunter von N52 zu N54, N55 oder N56, weil sie „mehr magnetische Leistung“ wünschen, und nehmen dann an, dass die höhere Zahl auch eine höhere Beständigkeit gegen Wärme oder Entmagnetisierung bietet. Diese Annahme ist falsch.
Die Temperaturbeständigkeit hängt von der spezifischen Werkstofffamilie, der Magnetgeometrie und dem Arbeitspunkt ab. Eine Entmagnetisierungskurve ist aussagekräftiger als eine bloße Angabe der Maximaltemperatur, wenn die Auslegung nahe an ihrer Grenze liegt.
K&J Magnetics’ technische Erläuterung des Temperaturverhaltens von Neodym zeigt, dass sich die maximal nutzbare Temperatur mit der Magnetform ändern kann, weil der Permeanzkoeffizient den Arbeitspunkt verändert. Anders gesagt: Eine Temperaturangabe darf niemals wie eine universell gültige Thermostateinstellung behandelt werden.
Für einen Motor, Aktor oder eine kompakte Baugruppe mit hoher Betriebstemperatur ist die richtige Auswahlreihenfolge in der Regel:
- die tatsächliche Magnettemperatur einschließlich kurzzeitiger Temperaturspitzen bestimmen;
- Geometrie und magnetische Arbeitsgerade festlegen;
- Hcj und die Entmagnetisierungskurve bei dieser Temperatur prüfen;
- anschließend die verfügbare Energieklasse vergleichen.
OSENC behandelt dieses Thema auch in Wie sich die Temperatur auf die Magnetkraft auswirkt.
Warum Luftspalt und Magnetkreis wichtiger sein können als der Wechsel zu einer höheren Magnetgüte
Stellen Sie sich einen N52- und einen N56-Magneten mit identischen Außenabmessungen vor. In einem genau kontrollierten Magnetkreis kann die höhere Werkstoffgüte eine nützliche zusätzliche Reserve bieten. Kommen ein physischer Spalt, ein Beschichtungsaufbau, eine Klebstoffschicht, eine Kunststoffwand oder ein ungünstig ausgelegter magnetischer Rückschluss aus Stahl hinzu, kann das System deutlich mehr nutzbares Feld verlieren, als der Wechsel zur höheren Güte hinzugewinnt.
Der Mechanismus ist folgender: Der Luftspalt erhöht den magnetischen Widerstand und verändert dadurch die Flussverteilung und den Betriebszustand des Magneten. Streuflüsse und die Sättigung des Stahls können den nutzbaren Zugewinn zusätzlich begrenzen. Der Käufer erhält am Arbeitspunkt eine geringere Haftkraft oder Feldstärke, obwohl die Werkstoffgüte höher ist.

Prüfmaßnahme: und geben Sie den Arbeitsabstand und das Zielmaterial an, nicht nur einen gewünschten Wert der Oberflächenflussdichte in Gauss. Wenn die Haltekraft das Abnahmekriterium ist, definieren Sie Werkstoff und Dicke des Stahls, die Kontaktbedingungen, die Ausrichtung und das Prüfverfahren.
Zur Terminologie der Feldgrößen siehe OSENCs Leitfaden zu Gauss-Werten von Magneten.
Wann lohnt sich der Wechsel von N52 auf N54, N55 oder N56 tatsächlich?
Eine höhere Magnetgüte ist besonders dann wertvoll, wenn die Auslegung ein festgestelltes magnetisches Defizit aufweist, das sich durch eine Änderung der Geometrie, des Luftspalts oder des umgebenden Stahlkreises nicht effizienter beheben lässt. Beginnen Sie mit dem Engpass und entscheiden Sie anschließend, ob die Magnetgüte angehoben werden sollte.
| Auslegungsbedingung | Erste konstruktive Maßnahme | Priorität einer höheren Magnetgüte | Warum |
|---|---|---|---|
| Es ist noch ausreichend Platz verfügbar | Magnetabmessungen und Polfläche optimieren | Gering | Die Geometrie kann eine größere nutzbare Reserve schaffen als eine geringfügige Verbesserung der Materialeigenschaften. |
| Großer physischer oder funktionaler Luftspalt | Luftspalt verringern oder Magnetkreis nach Möglichkeit verbessern | Niedrig–Mittel | Der magnetische Widerstand und Streufluss können mehr magnetischen Fluss kosten, als die höhere Magnetgüte zusätzlich liefert. |
| Das Zielblech oder der Rückschluss geht in die Sättigung | Zuerst den Stahlpfad korrigieren | Gering | Eine höhere Magnetgüte kann keinen unbegrenzten Nutzfluss durch einen gesättigten Rückschluss erzwingen. |
| Die äußeren Abmessungen des Magneten sind festgelegt | Vergleichen Sie die lieferantenspezifischen Angaben Br/BHmax mit dem Ergebnis der Baugruppe | Hoch | Eine höhere Energiedichte kann entscheidend sein, wenn das Magnetvolumen nicht vergrößert werden kann. |
| Erhöhte Temperatur oder starkes Gegenfeld | Hcj und die Entmagnetisierungskurve vor der N-Zahl prüfen | Bedingt | Die Entmagnetisierungsbeständigkeit kann die eigentliche Einschränkung sein und nicht die Energiedichte bei Raumtemperatur. |
| Magnetkreis und Geometrie sind bereits optimiert, die Leistung reicht jedoch weiterhin nicht aus | Bewerten Sie N54/N55/N56 durch Simulation oder Mustertests | Hoch | Die Aufwertung des Werkstoffs zielt nun auf eine klar definierte verbleibende Leistungslücke ab. |
Welche Magnetgüte sollten Sie wählen?
Die beste Güte ist der Werkstoff mit dem geringsten Risiko, der die erforderliche Leistungsreserve erfüllt, nachdem Temperatur, Geometrie, Magnetkreis und Fertigungsanforderungen berücksichtigt wurden. Das ist nicht immer die niedrigste Güte und ganz sicher nicht immer N56. Verwenden Sie die oben beschriebene Engpassprüfung um zu entscheiden, ob die nächsthöhere Magnetgüte die tatsächliche Einschränkung behebt.
Wählen Sie N52, wenn die Konstruktion bereits über ausreichend Reserve verfügt
N52 bleibt eine hochenergetische NdFeB-Magnetgüte. Wenn das verfügbare Volumen ausreicht und Simulationen oder Mustertests den Zielwert für Feldstärke bzw. Kraft erfüllen, bietet eine höhere Magnetgüte nur geringen technischen Mehrwert.
Berücksichtigen Sie N54, wenn der Bauraum zunehmend zum begrenzenden Faktor wird
N54 kann sinnvoll sein, wenn sich die Abmessungen nur schwer vergrößern lassen und eine geringfügig höhere Energiedichte des Materials die erforderliche Reserve schaffen kann. Dies ist anhand der Kennlinie des jeweiligen Lieferanten zu prüfen, statt von einem festen Zugewinn auszugehen.
Berücksichtigen Sie N55, wenn der Magnetkreis bereits optimiert ist
N55 ist sinnvoller, wenn Geometrie, Luftspalt und magnetischer Rückschluss bereits berücksichtigt wurden und die Auslegung weiterhin einen höheren magnetischen Output aus im Wesentlichen demselben Magnetvolumen benötigt.
Ziehen Sie N56 für validierte Konstruktionen mit äußerst begrenztem Bauraum in Betracht.
Material der Klasse N56 ist in veröffentlichten kommerziellen Werkstoffsortimenten vertreten, sollte jedoch als technische Option und nicht als allgemeine Aufrüstung betrachtet werden. Verfügbarkeit, Werkstoffdaten, Temperaturverhalten und Musterprüfung sollten für das konkrete Projekt bestätigt werden.
| Auslegungsbedingung | Was am wichtigsten ist | Richtung der Magnetgüte | Was vor der Bestellung zu prüfen ist |
|---|---|---|---|
| Ausreichender Bauraum, moderate Anforderungen an Feldstärke/Kraft | Leistungsreserve und Kosten | Zunächst N52 validieren | Geometrie, Feldstärke/Kraft im Arbeitsabstand, Kennlinie des Lieferanten |
| Fest vorgegebener Magnetbauraum, Ausgangsleistung knapp unter Soll | Energiedichte im gleichen Volumen | Vergleichen Sie N54/N55 mit N52 | Tatsächlicher Br/BHmax, Magnetkreissättigung, Musterergebnis |
| Starke Bauraumbeschränkung – jeder Zuwachs zählt | Höchste realisierbare Energiedichte | Bewerten Sie N55/N56 | Verfügbarkeit, HcJ, Entmagnetisierungskurve, thermische Reserve, Produktionsvalidierung |
| Hohe Temperatur oder starkes Gegenfeld | Entmagnetisierungsbeständigkeit | Nicht allein nach der N-Zahl auswählen | Hcj, Temperaturkennlinie, Geometrie/Lastgerade, transiente Bedingungen |
| Großer Luftspalt oder schwacher Rückschluss | Wirkungsgrad des Magnetkreises | Optimieren Sie den Magnetkreis, bevor Sie davon ausgehen, dass eine höhere Magnetgüte das Problem löst | Arbeitsluftspalt, Stahl thickness/material, Streufluss, FEA- oder Prototypentest |
Gibt es N56 wirklich – oder ist es nur eine Marketingbezeichnung?
NdFeB-Material der Klasse N56 ist nicht nur hypothetisch. Shin-Etsu Chemical führt in seinen Produktdaten der N-Serie eine Güte N56-F sowie eine Güte N56AS-HGF mit Korngrenzendiffusion auf.
Das schafft keine universell gültige Spezifikation für N56 auf dem gesamten Magnetmarkt. Die entscheidende Frage im Einkauf ist, ob der Lieferant eine dokumentierte Werkstoffspezifikation für die konkret angebotene Gütefamilie sowie die für Ihre Konstruktion erforderlichen Grenzwerte der magnetischen Eigenschaften und einen Validierungsweg bereitstellen kann.
OSENC unterhält einen eigenen N56 Seite zu Neodym-Magneten. Für eine projektspezifische Entscheidung sollte die Seite zur Magnetgüte als Ausgangspunkt betrachtet werden; die technische Zeichnung und die Anwendungsbedingungen sind weiterhin maßgeblich für die endgültige Auswahl.
So überprüfen Sie N52 im Vergleich zu N54, N55 und N56 vor der Produktion
Ein Vergleich der Magnetgüten hilft, die infrage kommenden Werkstoffe einzugrenzen. Die endgültige Auswahl sollte anhand des tatsächlichen Magneten und der Baugruppe überprüft werden.
- Geometrie festlegen. Magnetabmessungen, Toleranzen und den verfügbaren Bauraum festlegen.
- Magnetisierung festlegen. Axiale, diametrale, radiale oder mehrpolige Magnetisierung kann das nutzbare Feldmuster verändern.
- Magnetkreis festlegen. Luftspalt, Gegenmaterial, Stahlstärke und einen gegebenenfalls vorhandenen Rückschlussweg erfassen.
- Temperaturbedingungen festlegen. Normale Betriebstemperatur und realistische Temperaturspitzen angeben.
- Abnahmekriterium definieren. Oberflächenmagnetfeld, Magnetfeld bei einem festgelegten Abstand, Abreißkraft bei Verwendung einer definierten Prüfvorrichtung, Drehmoment oder ein anderes Ergebnis auf Baugruppenebene.
- Lieferantenspezifische Daten vergleichen. Br, Hcb, Hcj, BHmax und die relevante Entmagnetisierungskurve prüfen.
- Ein Muster oder eine Baugruppe validieren. Dieselbe Prüfvorrichtung und dasselbe Abnahmeverfahren verwenden, die in der Produktion eingesetzt werden.
Die Beschichtung ist separat auszuwählen. N52, N54, N55 und N56 sind weiterhin NdFeB-Werkstoffe; der Korrosionsschutz sollte entsprechend der tatsächlichen Umgebungsbedingungen gewählt werden. Siehe Leitfaden zur Beschichtung von Neodym-Magneten wenn Feuchtigkeit, Salz, Abrieb oder Klebeverbindungen Teil der Konstruktion sind.
Vor dem Wechsel der Magnetgüte zuerst diese Punkte prüfen
Verwenden Sie diese Checkliste, bevor Sie von N52 auf N54, N55 oder N56 wechseln. Wenn einer dieser Punkte noch nicht definiert ist, liegen für das Projekt möglicherweise noch nicht genügend Informationen vor, um den Wechsel der Werkstoffgüte zu rechtfertigen.
- Kann der Luftspalt verringert werden? Beschichtungen, Klebstoffschichten, Gehäuse und den vorgesehenen Arbeitsabstand berücksichtigen.
- Können Magnetdicke, Polfläche oder Gesamtgeometrie geändert werden? Eine Geometrieänderung kann sowohl den Arbeitspunkt als auch die Menge des magnetischen Materials verändern.
- Können Gegenstahl oder Rückschluss verbessert werden? Permeabilität, Querschnitt und Sättigungsrisiko prüfen.
- Ist die Magnetisierungsrichtung für die Baugruppe korrekt? Axiale, diametrale, radiale und mehrpolige Konfigurationen sind nicht austauschbar.
- Ist die Temperatur oder ein Gegenfeld die tatsächliche Begrenzung? Wenn das der Fall ist, können Hcj und die Entmagnetisierungskurve wichtiger sein als eine höhere N-Nummer.
- Ist die Abnahmebedingung definiert? Spezifizieren Sie Feld oder Kraft unter den realen Betriebsbedingungen, nicht einen isolierten Oberflächenwert.
Eine hohe Magnetgüte verändert auch die Beschaffungsfrage
Für N54, N55 oder N56 sollte die Beschaffungsspezifikation mehr als nur die nominelle Güte angeben. Bitten Sie den vorgesehenen Lieferanten, die tatsächliche Werkstoffbezeichnung und die zur Qualifizierung für die Anwendung verwendeten Daten zu definieren.
- Welche Mindestwerte für Br, Hcb, Hcj und BHmax sind spezifiziert?
- Hat die vorgeschlagene Magnetgüte größen-, form- oder prozessabhängige Einschränkungen?
- Ist dieselbe Werkstoffspezifikation für Muster und Serienproduktion vorgesehen?
- Liegt eine relevante Entmagnetisierungskurve für die Bewertung bei Betriebstemperatur vor?
- Welche Änderungen an Magnetgüte, Geometrie, Beschichtung oder Magnetisierung würden eine erneute Validierung erfordern?
Übermitteln Sie die Angaben, die für die Wahl der Magnetgüte tatsächlich entscheidend sind
OSENC kann geeignete kundenspezifische Projekte mit Neodym-Magneten anhand der Zeichnung und der Einsatzbedingungen prüfen. Für einen Vergleich von N52/N54/N55/N56 geben Sie Folgendes an:
- Zeichnung, Form und verfügbarer Bauraum für den Magneten;
- Abmessungen und kritische Toleranzen;
- erforderliche Feldstärke oder Haftkraft sowie die genaue Prüfbedingung;
- Arbeitsabstand oder Luftspalt;
- Betriebstemperatur und Spitzentemperatur;
- Zielstahl oder Gegenwerkstoff;
- Magnetisierungsrichtung oder Polanordnung;
- coating/environment Anforderungen;
- Anforderung an die Mustervalidierung oder Produktionsabnahme.
OSENC’s verwenden Service für kundenspezifische Neodym-Magnete zur Einordnung der Möglichkeiten, dann Projektdaten senden zur Prüfung.
Häufig gestellte Fragen
Ist N56 stärker als N52?
Als Werkstoffgüte bietet N56 im Allgemeinen ein höheres Potenzial für die magnetische Energiedichte als N52. Dies garantiert jedoch keine feste Steigerung der Abzugskraft, da die Leistung des fertigen Magnets auch von Geometrie, Luftspalt, Gegenmaterial, Magnetisierung und Temperatur abhängt.
Ist N52 der stärkste Neodym-Magnet?
Nein. N52 ist eine hochenergetische NdFeB-Magnetwerkstoffgüte, es gibt jedoch auch veröffentlichte Werkstoffe der Klassen N54, N55 und N56. Die höchste bei einem bestimmten Anbieter verfügbare Magnetwerkstoffgüte kann dennoch je nach Werkstoffreihe, Abmessungen und Fertigungsverfahren variieren.
Wie viel stärker ist N55 im Vergleich zu N52?
Für den fertigen Magneten gibt es keinen allgemeingültigen Prozentwert. Bei N55 ist das Potenzial für Br/BHmax im Allgemeinen höher. Die tatsächliche Änderung des Magnetfelds im Arbeitsabstand oder der Abreißkraft muss jedoch bei identischer Geometrie und im selben Magnetkreis berechnet oder geprüft werden.
Was bedeutet N52 bei einem Magneten?
Das “N” kennzeichnet Neodym-Magnetwerkstoff, und die Zahl steht im Zusammenhang mit dem maximalen Energieprodukt des Werkstoffs in MGOe. Sie ist eine Gütebezeichnung und kein direkter Kennwert für die Haftkraft.
Hält eine höhere N-Güte höheren Temperaturen stand?
Nein. Leiten Sie die Temperaturbeständigkeit nicht allein aus N52, N54, N55 oder N56 ab. Vergleichen Sie Hcj, Temperaturklasse, Entmagnetisierungskurve, Geometrie und Arbeitspunkt des jeweiligen Werkstoffs.
Kann ich N52 durch N56 ersetzen, ohne die Magnetgröße zu ändern?
Eine höhere Güte kann im gleichen Bauraum den magnetischen Output erhöhen, sollte jedoch nicht als direkter Ersatz betrachtet werden, bevor der magnetische Kreis, die Temperaturreserve, die Koerzitivfeldstärke, die Magnetisierung, die Maßtoleranz und die Validierungsanforderungen geprüft wurden.