

Die Salzsprühnebelprüfung ist nützlich, weil sie Ingenieuren und Einkäufern eine kontrollierte Beurteilung der Korrosionsbeständigkeit ermöglicht. Irreführend wird sie jedoch, wenn die Anzahl der Prüfstunden als direkte Prognose der tatsächlichen Lebensdauer unter Einsatzbedingungen betrachtet wird.
Was misst eine Salzsprühnebelprüfung tatsächlich?
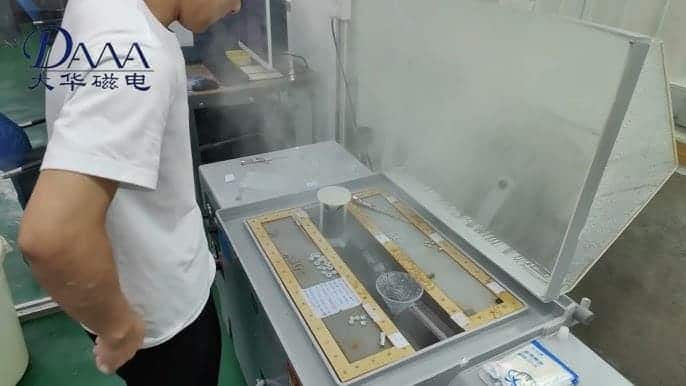
Die Salzsprühnebelprüfung schafft eine reproduzierbare korrosive Umgebung, in der ein Material, eine galvanische Beschichtung, ein Lacksystem oder eine andere Schutzschicht unter kontrollierten Bedingungen beurteilt werden kann. Die Prüfung eignet sich besonders für die Qualitätskontrolle, die Prozessvalidierung und die Überprüfung, ob ein vorgegebenes Beschichtungssystem weiterhin eine vereinbarte Abnahmeanforderung erfüllt.
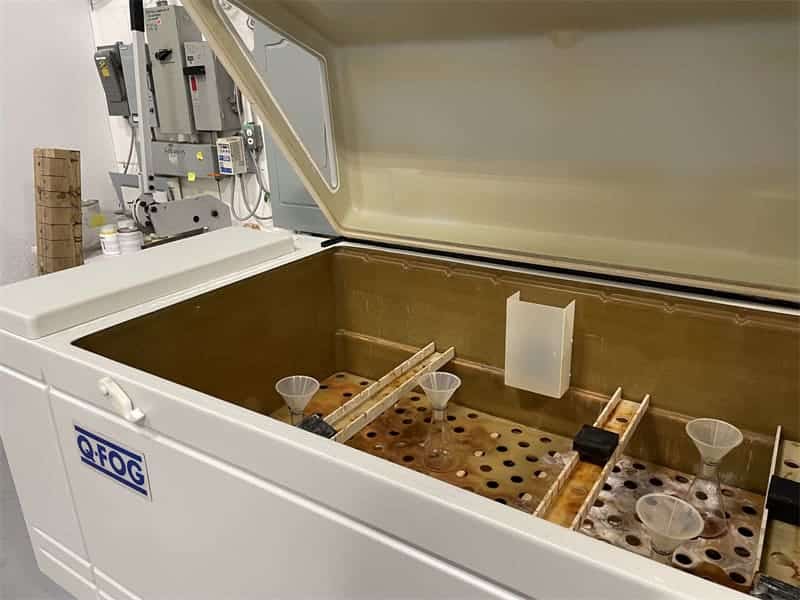
Die wichtigste Einschränkung lautet: Eine Salzsprühnebelprüfung ist keine Prognose für das Verhalten des Bauteils unter Witterungseinflüssen. ASTM weist ausdrücklich darauf hin, dass das Verhalten unter natürlichen Umgebungsbedingungen nur selten zuverlässig mit Salzsprühnebelergebnissen korreliert, wenn die Prüfung als alleinige Datenbasis verwendet wird. Auch ISO 9227 stellt klar, dass die darin beschriebenen Salzsprühnebelverfahren nicht zur Vorhersage der langfristigen Korrosionsbeständigkeit vorgesehen sind.
ASTM B117 im Vergleich zu ISO 9227: Worin besteht der Unterschied?
Beide Bezeichnungen tauchen regelmäßig in Spezifikationen auf, doch keine von ihnen stellt für sich allein eine vollständige Produktanforderung dar. Dieses kleine Detail führt zu erstaunlich viel Unsinn bei der Beschaffung.
| Norm | Was sie regelt | Was sie nicht für Sie festlegt |
|---|---|---|
| ASTM B117 | Verfahren zum Betrieb von Salzsprühnebel-Prüfgeräten und zur Aufrechterhaltung einer kontrollierten korrosiven Umgebung. | Sie schreibt weder einen universellen Probentyp noch eine allgemeingültige Expositionsdauer oder Auswertung für jedes Produkt vor. |
| ISO 9227 | Legt Geräte, Reagenzien und Verfahren für die neutrale Salzsprühnebelprüfung (NSS), die essigsaure Salzsprühnebelprüfung (AASS) und die kupferbeschleunigte essigsaure Salzsprühnebelprüfung (CASS) fest. | Sie legt weder eine universell gültige Probekörpergeometrie noch eine einheitliche Prüfdauer oder ein allgemeines Bestehens-/Nichtbestehenskriterium für alle Produkte fest. |
Stand September 2026 führt ASTM B117-26 als aktuelle Ausgabe, während ISO die Ausgabe ISO 9227:2022 führt. In einer Bestellzeichnung oder einem Qualitätsplan sollten die erforderliche Norm und deren Ausgabe dennoch ausdrücklich angegeben werden, statt davon auszugehen, dass alle Lieferanten mit demselben Revisionsstand arbeiten.
Für viele beschichtete Metallbauteile ist die neutrale Salzsprühnebelprüfung die gängige Referenzprüfung. Es gibt auch aggressivere oder modifizierte Salzsprühnebelverfahren, doch eine härtere Prüfung ist nicht automatisch die bessere Prüfung. Richtig ist das Verfahren, das der Produktspezifikation und der zu klärenden technischen Fragestellung entspricht.
NSS vs. AASS vs. CASS: Welches Salzsprühnebelverfahren ist geeignet?
Direkte Antwort: NSS, AASS und CASS sind unterschiedliche Salzsprühnebelverfahren nach ISO 9227 und keine austauschbaren Schwierigkeitsstufen. Die richtige Wahl hängt vom Werkstoff oder Beschichtungssystem und von der zu prüfenden Anforderung ab. Ein aggressiveres Verfahren liefert bei einem Projekt mit Neodym-Magneten nicht automatisch ein aussagekräftigeres Ergebnis.
| Verfahren | Prüfumgebung | So sollten Einkäufer das Verfahren einsetzen |
|---|---|---|
| NSS — Neutraler Salzsprühnebel | Neutraler Natriumchlorid-Salzsprühnebel. | Anwenden, wenn die maßgebliche Spezifikation NSS oder eine neutrale Salzsprühnebelprüfung als Referenz fordert. |
| AASS — Essigsaurer Salzsprühnebel | Eine angesäuerte Salzsprühnebelumgebung. | Nur anwenden, wenn das Beschichtungssystem oder die maßgebliche Spezifikation ausdrücklich AASS fordert. |
| CASS — Kupferbeschleunigter essigsaurer Salzsprühnebel | Eine mit Kupfersalzen beschleunigte, angesäuerte Salzsprühnebelumgebung. | Dort anwenden, wo CASS für das spezifizierte Beschichtungssystem relevant ist. Das Verfahren nicht allein deshalb als Ersatz verwenden, weil es aggressiver ist. |
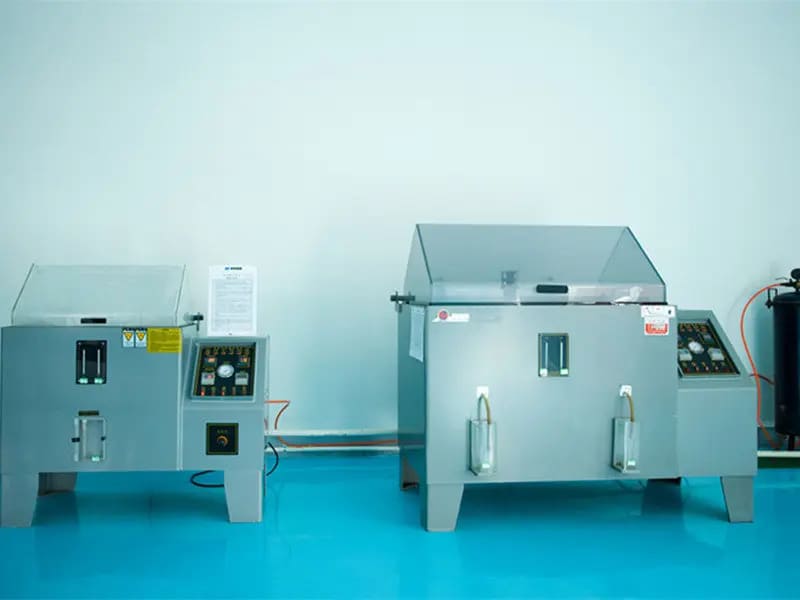
Wie funktioniert eine Salzsprühnebelprüfung?
Das genaue Verfahren hängt von der maßgeblichen Norm und der Produktspezifikation ab, der grundlegende Ablauf ist jedoch einheitlich.
- Probekörper festlegen. Legen Sie fest, ob ein beschichteter Probekörper, ein einzelnes Bauteil oder das Fertigteil geprüft wird.
- Ausgangszustand dokumentieren. Dokumentieren Sie gegebenenfalls das Beschichtungssystem, sichtbare Mängel, Kanten, Bohrungen, abgedeckte Bereiche, Kratzer oder absichtlich angebrachte Ritzmarken.
- Probekörper in die Prüfkammer einsetzen. Positionierung und Abstände werden so kontrolliert, dass der Salzsprühnebel alle Probekörper gleichmäßig erreicht und ablaufende Flüssigkeit von einer Probe die Prüfung einer anderen nicht ungültig macht.
- Proben der spezifizierten Salzsprühnebelumgebung aussetzen. Beim neutralen Salzsprühnebeltest werden üblicherweise eine Natriumchloridlösung und eine Kammertemperatur von etwa 35°C verwendet. Die Freigabeanforderung sollte jedoch auf die maßgebliche Norm verweisen, statt sich auf eine aus dem Gedächtnis zitierte Zahl zu stützen.
- Prüfung über die festgelegte Dauer durchführen. Die Prüfnorm legt für Ihr Produkt nicht automatisch 24, 48, 96, 500 oder 1.000 Stunden fest. Diese Dauer muss in der Produkt-, Zeichnungs-, Kunden- oder Validierungsspezifikation festgelegt sein.
- Anhand eines definierten Akzeptanzkriteriums bewerten. Je nach Beschichtung und Produkt kann dies sichtbare Korrosion des Substrats, Blasenbildung, Ablösung, Lochfraß, Unterwanderung der Beschichtung, Verfärbung oder eine andere vereinbarte Fehlerdefinition umfassen.
Was bedeuten 24, 48, 500 oder 1.000 Stunden Salzsprühnebelprüfung?
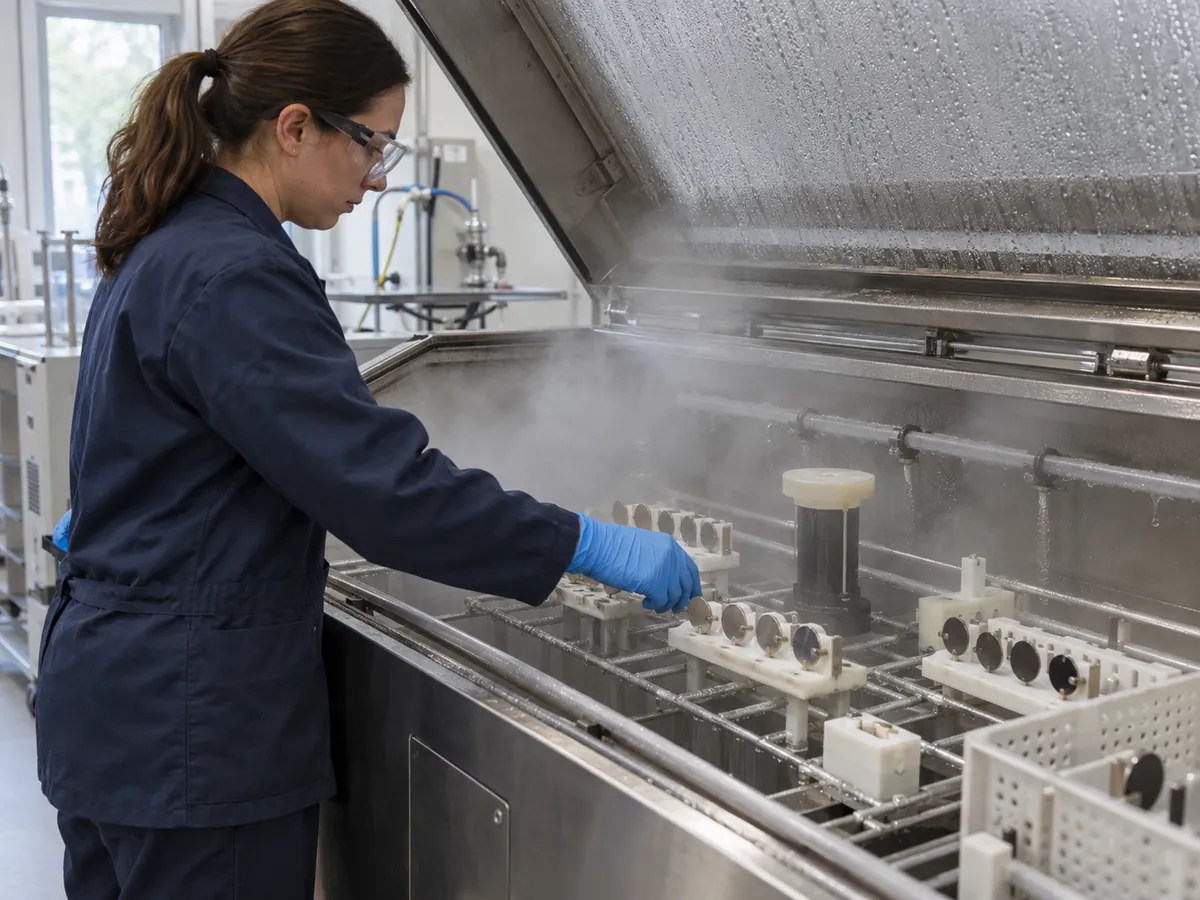
Die Stundenangabe einer Salzsprühnebelprüfung gibt an, wie lange eine definierte Probe unter festgelegten Prüfbedingungen exponiert wurde, bevor ein definiertes Ausfallkriterium erreicht beziehungsweise nicht erreicht wurde. Ohne diese drei Kontextangaben ist die Stundenzahl nahezu ohne Aussagekraft.
Beispielsweise können zwei Lieferanten jeweils eine “Salzsprühnebelbeständigkeit von 500 Stunden” angeben, obwohl sie unterschiedliche Substrate, Beschichtungsaufbauten, Kantenbedingungen, Probengeometrien, Akzeptanzregeln oder Prüfmethoden verwenden. Diese Ergebnisse dürfen nur dann als gleichwertig betrachtet werden, wenn die Prüfbedingungen und die Kriterien für Bestehen oder Nichtbestehen übereinstimmen.
ASTM B117 weist außerdem darauf hin, dass selbst bei Einhaltung der im Verfahren festgelegten Nennbedingungen Unterschiede zwischen Prüfkammern auftreten können. Daher werden bei einem fundierten Validierungsplan ausreichend viele Proben verwendet und die Prüfbedingungen dokumentiert, anstatt eine einzige unbeschädigte Probe als dauerhaften Beleg für die Überlegenheit einer Beschichtung zu betrachten.
Entsprechen 1.000 Stunden Salzsprühnebelprüfung einer bestimmten Anzahl von Jahren im Außeneinsatz?
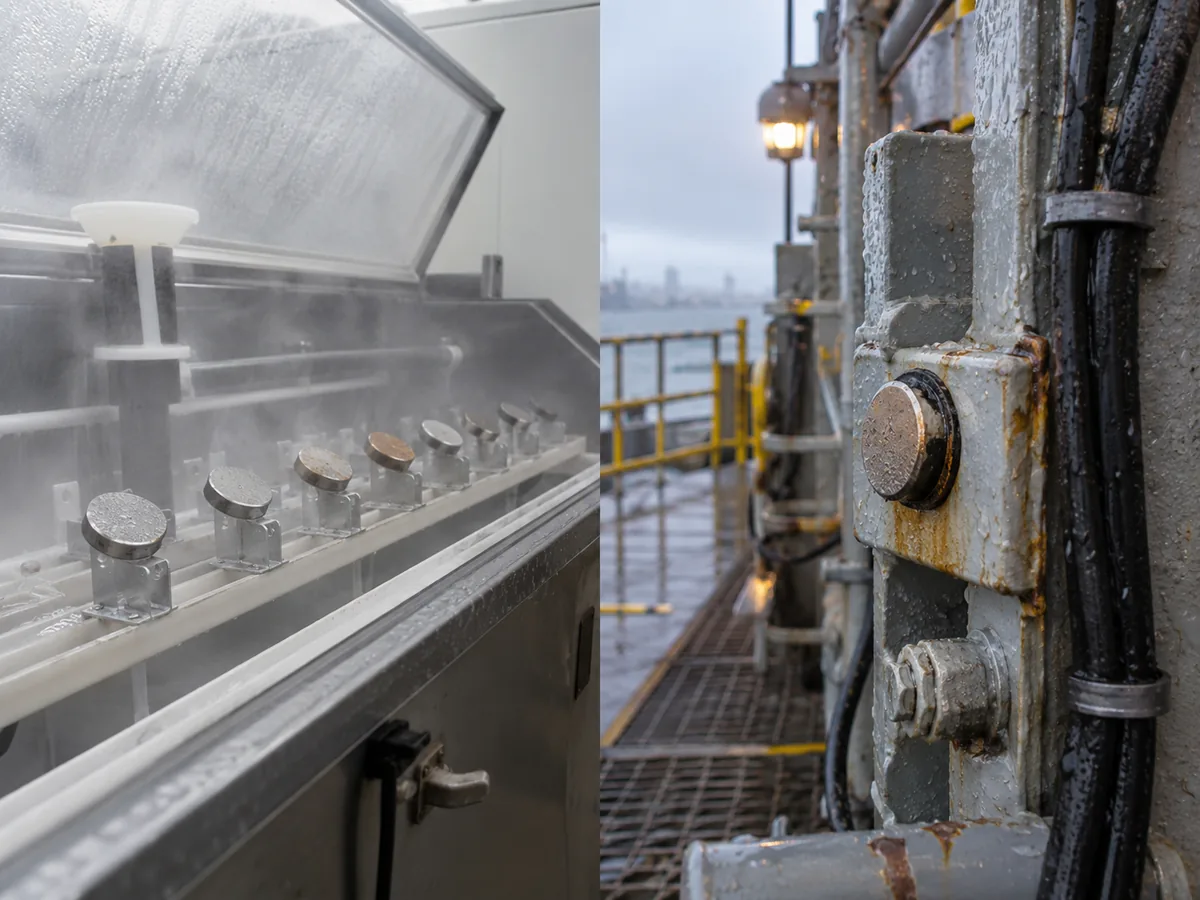
Nein. Es gibt keine allgemeingültige Umrechnung von Salzsprühnebelstunden in Jahre unter realen Einsatzbedingungen. Im tatsächlichen Betrieb können Trocknungszyklen, Kondensation, UV-Belastung, Temperaturänderungen, Chemikalien, Abrieb, elektrischer Kontakt, Spalte und galvanische Kopplung auftreten. Ein kontinuierlicher Salzsprühnebel bildet nicht alle diese Mechanismen ab.
Warum sind zwei Ergebnisse aus Salzsprühnebelprüfungen möglicherweise nicht vergleichbar?
Direkte Antwort: Zwei Ergebnisse aus Salzsprühprüfungen sind nur dann aussagekräftig vergleichbar, wenn Prüfkörper, Vorbereitung, Prüfverfahren, Expositionsbedingungen und Bewertungsgrundlage hinreichend übereinstimmen. Bei abweichenden Parametern kann dieselbe Stundenzahl für sehr unterschiedliche Prüfungen stehen.
| Variabel | Warum das Ergebnis variieren kann | Maßnahme für den Einkauf |
|---|---|---|
| Prüfverfahren | NSS, AASS, CASS sowie modifizierte oder zyklische Verfahren erzeugen unterschiedliche Expositionsbedingungen. | Fordern Sie Angaben zum exakten Verfahren und zur maßgeblichen Norm an. |
| Geometrie des Prüfkörpers | Ebene Flächen, Kanten, Bohrungen, Senkbohrungen und Spalten setzen eine Beschichtung nicht auf dieselbe Weise den Prüfbedingungen aus. | Verwenden Sie die fertige oder eine repräsentative Geometrie, wenn diese Merkmale relevant sind. |
| Oberflächenvorbereitung | Reinigung, Verunreinigungen und der Zustand nach der Handhabung können beeinflussen, wo Korrosion einsetzt. | Legen Sie fest, wie die Prüfkörper vor der Exposition vorbereitet werden. |
| Schäden vor der Prüfung | Kratzer, Abplatzungen, Ritzmarkierungen oder Montageschäden können beabsichtigte oder unbeabsichtigte Korrosionspfade erzeugen. | Dokumentieren Sie den Ausgangszustand und alle beabsichtigten Beschädigungen. |
| Position des Prüfkörpers | Ausrichtung und Abstände beeinflussen Exposition, Ablaufverhalten und Abschirmung. | Befolgen Sie das anzuwendende Prüfverfahren und dokumentieren Sie den Prüfaufbau. |
| Prüfkammerregelung | Auch nominell ähnliche Prüfungen können variieren, wenn die Prüfkammerbedingungen und Auffangmengen nicht einheitlich geregelt werden. | Fordern Sie eine normkonforme, dokumentierte Prüfumgebung. |
| Bewertungsverfahren | Unterschiedliche Inspektionszeitpunkte, Reinigungsvorgaben oder Fehlerdefinitionen können die Bestanden-/Nicht-bestanden-Bewertung verändern. | Legen Sie fest, wie und wann der Prüfkörper bewertet wird. |
| Anzahl der Prüfkörper | Ein einzelner Prüfkörper kann Schwankungen zwischen Bauteilen oder im Beschichtungsprozess verdecken. | Legen Sie eine repräsentative Stichprobengröße oder die erforderliche Anzahl an Wiederholungsprüfungen fest. |
Warum Salzsprühprüfungen bei Neodym-Magneten wichtig sind
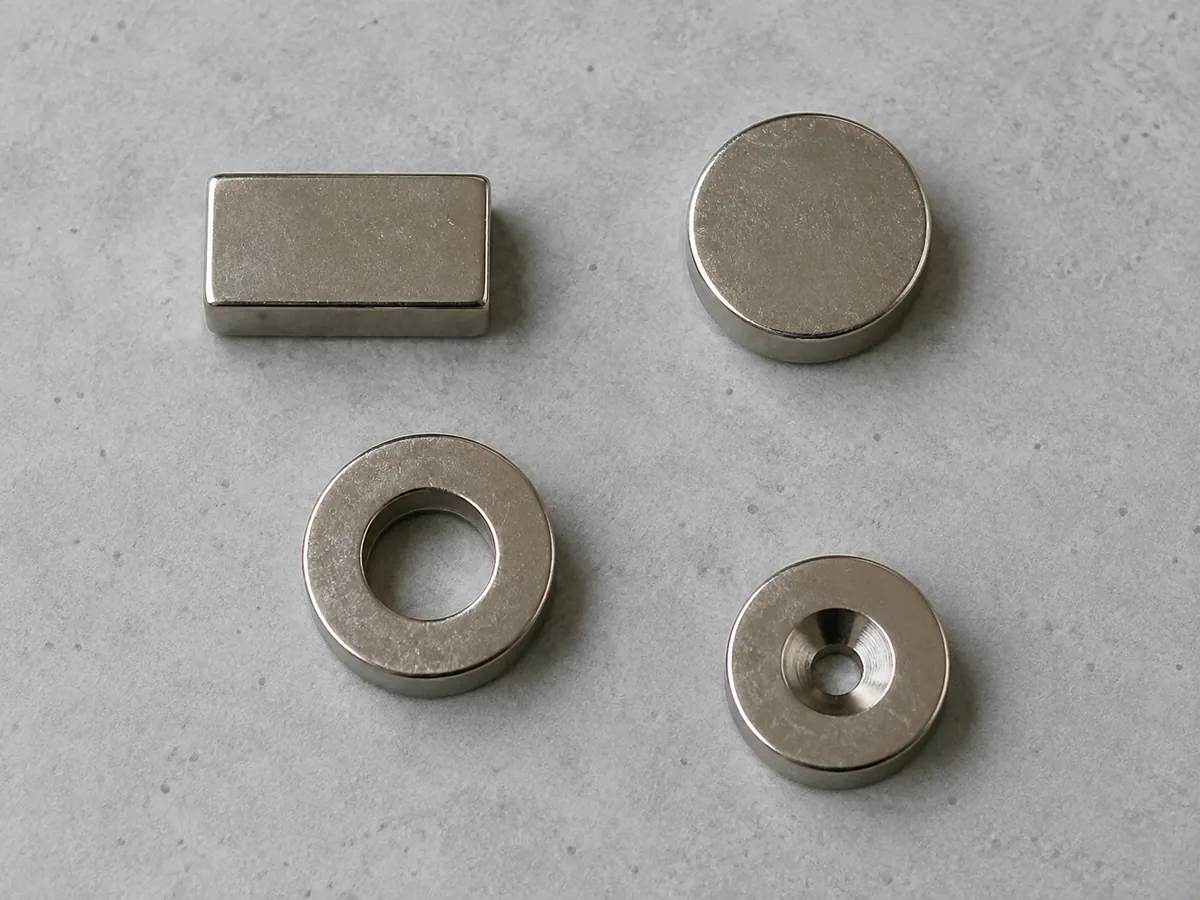
Gesinterte NdFeB-Magnete sind korrosionsempfindlich. Daher ist ein schützendes Oberflächensystem häufig Bestandteil der Auslegung des fertigen Magneten. Wenn Feuchtigkeit oder Chlorid durch eine Pore, einen Kratzer, eine abgeplatzte Kante oder einen anderen Beschichtungsfehler zum Magneten gelangt, kann lokale Korrosion sowohl die Beschichtung als auch den darunterliegenden Magnetwerkstoff schädigen.

Deshalb sollte die Korrosionsprüfung eines Neodym-Magneten nicht getrennt von der Geometrie und dem Beschichtungsprozess betrachtet werden. Eine Flachprobe kann für die Prozesskontrolle nützlich sein, bildet jedoch möglicherweise den Kantenradius, die Senkbohrung, scharfe Ecken, Handhabungsschäden oder die Beschichtungsabdeckung des tatsächlichen Bauteils nicht ab.
Wenn Sie noch festlegen, wie die Oberfläche geschützt werden soll, finden Sie weitere Informationen unter Beschichtungsoptionen für Neodym-Magnete sowie die praktischen Korrosionsmechanismen aus Rosten Neodym-Magnete?.
Magnetbeschichtungen vergleichen, ohne Salzsprühnebeldaten falsch zu interpretieren
Salzsprühnebeldaten können die Auswahl einer Beschichtung nur unterstützen, wenn der Vergleich unter kontrollierten Bedingungen erfolgt. Sie dürfen nicht als universelle Rangfolge für unterschiedliche Werkstoffe oder Beschichtungssysteme betrachtet werden. Bevor zwei Stundenangaben verglichen werden, sind Substrat, Probengeometrie, Vorbereitung, Prüfverfahren, Expositionsbedingungen und Abnahmekriterien so weit aufeinander abzustimmen, wie es die technische Fragestellung erfordert.
| Variabel | Warum dies das Ergebnis beeinflusst | Maßnahme im Einkauf |
|---|---|---|
| Substrat und Magnetgüte | Das Korrosionsverhalten des Grundwerkstoffs kann beeinflussen, was nach dem Entstehen eines Beschichtungsfehlers geschieht. | Nach Möglichkeit gleichwertige Substrate vergleichen. |
| Beschichtungsaufbau und Verfahren | Schichtfolge, Durchgängigkeit, Haftung und Fehlstellen beeinflussen die Barrierewirkung. | Das tatsächliche Beschichtungssystem spezifizieren, nicht nur eine Farbe oder eine allgemeine Beschichtungsbezeichnung. |
| Geometrie | Kanten, Bohrungen und scharfkantige Merkmale lassen sich unter Umständen schwieriger gleichmäßig beschichten als große ebene Flächen. | Bei kritischen Teilen eine repräsentative Fertigteilgeometrie prüfen. |
| Oberflächenbeschaffenheit | Kratzer, Abplatzungen, Handhabungsschäden und absichtlich angebrachte Ritzmarken verändern die Stellen, an denen Korrosion einsetzt. | Festlegen, ob die Probe im Fertigungszustand, beschädigt, angeritzt oder montiert geprüft wird. |
| Prüfverfahren und Normausgabe | NSS, AASS, CASS sowie modifizierte oder zyklische Verfahren sind nicht austauschbar. | Die maßgebende Norm und das Prüfverfahren angeben. |
| Dauer | Eine längere Expositionsdauer stellt eine andere Anforderung an die Abnahme dar. | Die erforderliche Expositionsdauer angeben. |
| Bestanden-/Nicht-bestanden-Kriterium | “Kein Rotrost”, “keine Korrosion des Grundwerkstoffs” und “keine Blasenbildung” sind keine identischen Anforderungen. | Vor der Prüfung objektiv beobachtbare Abnahmekriterien festlegen. |
Aus diesem Grund ist auch die Aussage “Beschichtung A ist immer besser als Beschichtung B, weil sie mehr Stunden im Salzsprühnebel überstanden hat” zu undifferenziert. Das Ergebnis gilt für das tatsächlich verwendete Beschichtungssystem, den Zustand der Probe, das Prüfverfahren und die Auswertungsregel. Ein kontrollierter Vergleich kann eine klar definierte Beschaffungsfrage beantworten; er kann jedoch keine universelle Rangfolge der Korrosionsbeständigkeit unterschiedlicher Werkstoffe und Prüfbedingungen liefern.
Was gilt bei einer Salzsprühnebelprüfung als Versagen?
Direkte Antwort: Eine Norm für Salzsprühnebelprüfungen legt fest, wie die Exposition durchgeführt wird. Die Produktanforderung muss jedoch weiterhin definieren, welche Beobachtung als Versagen gilt. Je nach Werkstoff und Beschichtungssystem können sich die Abnahmekriterien auf einen oder mehrere sichtbare Korrosions- oder Beschichtungsfehler beziehen.
- Korrosion des Grundwerkstoffs oder gegebenenfalls Rotrost;
- Weißrost oder andere weiße Korrosionsprodukte, sofern für das Beschichtungssystem relevant;
- Blasenbildung, Ablösen oder Abblättern;
- Lochfraß oder lokaler Angriff;
- Korrosionsausbreitung von einem definierten Kratzer oder Ritz, sofern die Prüfung einen solchen vorsieht;
- Versagen der Beschichtung an Kanten, Bohrungen oder anderen kritischen Geometrien;
- projektspezifische Grenzwerte für das Erscheinungsbild oder andere dokumentierte Fehler.
Wann eine Salzsprühnebelprüfung nicht ausreicht
Wenn die reale Anwendung wiederholte Nass-Trocken-Zyklen, Kondensation, Temperaturwechsel, Chemikalien, Abrieb, UV-Belastung im Freien oder galvanischen Kontakt mit anderen Metallen umfasst, bildet eine kontinuierliche neutrale Salzsprühnebelprüfung den vorherrschenden Schadensmechanismus möglicherweise nicht ab.

Verwenden Sie in diesen Fällen die Salzsprühnebelprüfung als eines von mehreren Validierungsverfahren und ergänzen Sie sie durch eine Prüfung, die den tatsächlichen Expositionsmechanismus abbildet. ASTM veröffentlicht beispielsweise ASTM G85 für modifizierte Salzsprühnebelprüfungen, einschließlich mehrerer modifizierter oder zyklischer Umgebungen. Die geeignete Methode richtet sich weiterhin nach den Produktanforderungen und nicht danach, welche Prüfung am strengsten klingt.
Salzsprühnebelprüfung, zyklische Korrosionsprüfung und Auslagerung unter realen Einsatzbedingungen
| Verfahren | Am besten geeignet zur Beantwortung der Frage | Wesentliche Einschränkung |
|---|---|---|
| Kontinuierliche Salzsprühnebelprüfung | Wie sich ein Prüfkörper oder eine Beschichtung bei einer definierten kontinuierlichen Salzsprühnebelexposition verhält. | Sie bildet nicht jeden realen Nass-Trocken-, Temperatur-, UV-, chemischen oder mechanischen Expositionsmechanismus ab. |
| Zyklische Korrosionsprüfung | Wie ein System reagiert, wenn ein festgelegter Zyklus die Expositionsbedingungen im Zeitverlauf gezielt verändert. | Der Zyklus muss für das Produkt und den untersuchten Schadensmechanismus relevant sein. |
| Auslagerung unter realen Einsatzbedingungen | Wie sich das tatsächliche Bauteil in der realen Einsatzumgebung verhält. | Sie ist langsamer, weniger kontrolliert und lässt sich nur schwer als kurzfristige Prüfung für die Beschaffung reproduzieren. |
Wie sollten Käufer eine Salzsprühnebelprüfung spezifizieren?
Eine Beschaffungsspezifikation sollte das Ergebnis nachvollziehbar prüfbar machen. Geben Sie bei kundenspezifischen Neodym-Magneten die Prüfanforderung zusammen mit den Anforderungen an Beschichtung und Fertigteil an, anstatt lediglich den isolierten Hinweis “salzsprühnebelbeständig” in die Zeichnung aufzunehmen.

Definieren Sie mindestens:
- die erforderliche Norm und Ausgabe;
- das genaue Salzsprühnebelverfahren oder die Variante, beispielsweise NSS, AASS oder CASS, sofern zutreffend;
- ob der Prüfkörper ein Prüfstück (Coupon), ein loser fertiggestellter Magnet oder ein montiertes Bauteil ist;
- Magnetgeometrie, Beschichtungssystem sowie alle kritischen Kanten, Bohrungen, maskierten Bereiche oder Kontaktflächen;
- Reinigung und Vorbereitung der Prüfkörper sowie deren Ausgangszustand;
- erforderliche Expositionsdauer;
- Anforderungen an Vorbehandlung, Ritzung oder gezielte Beschädigung, sofern vorhanden;
- Anzahl der Prüfkörper bzw. erforderliche Parallelprüfungen;
- Anforderungen an die Positionierung der Prüfkörper, sofern für die maßgebliche Prüfmethode relevant;
- Zeitpunkt der Begutachtung und ob vor der Bewertung eine Reinigung zulässig ist;
- die genaue Definition des Nichtbestehens sowie das zulässige Ausmaß an Korrosion, Blasenbildung, Ablösung, Lochfraß oder anderen Fehlern;
- erforderliche Inhalte des Prüfberichts und Fotografien.
Für die Qualitätsplanung in der Produktion sollte außerdem festgelegt werden, ob die Salzsprühnebelprüfung als einmalige Designvalidierung, regelmäßiges Prozessaudit, Qualifikationsprüfung der Beschichtung oder wiederkehrende Chargenprüfung vorgesehen ist. Dies sind unterschiedliche Aufgaben der Qualitätskontrolle, die bei Preisgestaltung und Terminplanung nicht gleichbehandelt werden sollten.
Bei einem kundenspezifischen NdFeB-Projekt kann OSENC die Zeichnung, die Magnetgeometrie, die Anforderungen an die Beschichtung, die Einsatzumgebung und die für das Projekt bereitgestellten Unterlagen zu den Korrosionsabnahmekriterien als gemeinsame Entscheidungsgrundlage prüfen. Projektspezifische Prüfmethoden, Prüfzuständigkeiten, Probenzustände, Abnahmekriterien und erforderliche Dokumente sollten vor der Angebotserstellung, Musterfreigabe oder Produktion vereinbart werden. Weitere Informationen finden Sie auf der OSENC- Qualitätsmanagement Seite zum übergeordneten Prüfkontext.
FAQ zur Salzsprühnebelprüfung
Was ist eine Salzsprühnebelprüfung?
Die Salzsprühnebelprüfung ist eine beschleunigte Korrosionsprüfung, bei der ein Werkstoff oder ein beschichtetes Bauteil einem kontrollierten Salznebel ausgesetzt wird. Sie dient hauptsächlich der Überprüfung von Beschichtungen und Prozessen nach einem festgelegten Laborverfahren.
Ist ASTM B117 dasselbe wie ISO 9227?
Nein. Beide werden häufig als Referenz für Salzsprühnebelprüfungen verwendet, sind jedoch unterschiedliche Normen. ASTM B117 beschreibt den Betrieb einer kontrollierten Salzsprühnebelprüfeinrichtung, während ISO 9227 die Verfahren NSS, AASS und CASS festlegt. In der Beschaffungsspezifikation sollten die geforderte Norm und das Prüfverfahren angegeben werden.
Wie viele Stunden sollte ein Salzsprühtest dauern?
Es gibt keine einheitliche Prüfdauer für alle Produkte. Die erforderliche Expositionsdauer sollte sich aus der Produktspezifikation, der Kundenanforderung, der Zeichnung oder dem Validierungsplan ergeben und mit einem definierten Bestehens- bzw. Nichtbestehenskriterium verknüpft sein.
Entsprechen 1.000 Stunden Salzsprühnebelprüfung einer bestimmten Anzahl von Jahren im Außenbereich?
Nein. Salzsprühnebelstunden lassen sich nicht zuverlässig in eine allgemeingültige Anzahl von Jahren im Feldeinsatz umrechnen. Reale Umgebungsbedingungen umfassen Einflussgrößen, die durch einen kontinuierlichen Salzsprühnebel nicht abgebildet werden.
Was ist ein neutraler Salzsprühnebeltest?
Der neutrale Salzsprühnebeltest, üblicherweise als NSS abgekürzt, ist ein Salzsprühnebelverfahren unter annähernd neutralen Bedingungen. ISO 9227 führt NSS als eines der darin definierten Salzsprühnebelverfahren auf.
Welche Angaben sollte eine Salzsprühnebelanforderung für Neodym-Magnete enthalten?
Geben Sie Norm, Prüfverfahren, Probenzustand, Endgeometrie, Beschichtungssystem, Expositionsdauer, Probenanzahl, Prüfablauf und Annahmekriterien an. Prüfen Sie bei kritischen Teilen repräsentative fertig bearbeitete Magnete oder Magnetbaugruppen, wenn Kanten, Bohrungen oder Beschädigungen durch die Montage die Leistungsfähigkeit der Beschichtung beeinflussen können.
Korrosionsprüfung vor der Bestellung des Magneten festlegen
Senden Sie uns Ihre Zeichnung, die Anforderungen an die Beschichtung, die Einsatzumgebung, die erforderliche Prüfmethode oder Variante, den Zustand der Prüfkörper, die Expositionsdauer und die Kriterien für Bestehen bzw. Nichtbestehen. OSENC kann die Korrosionsanforderungen zusammen mit der Magnetgeometrie und den Vorgaben für die Projektvalidierung vor der Angebotserstellung oder Musterfreigabe prüfen.
Senden Sie Ihre Zeichnung und Prüfanforderungen